


Planificación de la capacidad de una máquina CNC de barras colectoras 3 en 1 para talleres de celdas de media tensión
Un taller de aparamenta puede parecer muy ocupado sin que su capacidad sea realmente insuficiente. Puede haber barras de cobre esperando junto a la estación de punzonado, piezas dobladas acumulándose antes del montaje y operarios que dedican más tiempo a trasladar material entre procesos que a procesarlo. En esta situación, comprar la máquina más grande disponible no es automáticamente la decisión correcta. La mejor opción es una máquina CNC para barras colectoras 3 en 1 dimensionada en función del verdadero cuello de botella del taller, la gama de materiales, la variedad de piezas y el ritmo de entrega requerido.
Para la mayoría de las decisiones de compra, la planificación de la capacidad debe partir de la semana de producción realista más exigente, no de un promedio anual. Calcule el número de piezas de barras colectoras que deben cortarse, punzonarse y doblarse durante ese período y, a continuación, compare esa demanda con el tiempo útil de máquina, descontando la preparación, los cambios de herramientas, la inspección, la carga, la descarga y el mantenimiento planificado. Una máquina que parece suficiente sobre el papel puede convertirse en una limitación cuando se tienen en cuenta lotes cortos frecuentes o patrones de orificios complejos.
Empiece por el flujo de producción, no por las especificaciones de la máquina
Una máquina de tres funciones puede reducir la manipulación entre el corte, el punzonado y el doblado, pero su producción práctica sigue dependiendo de cómo entra y sale el trabajo de la estación. Revise el recorrido de una barra colectora típica desde el estante de almacenamiento hasta convertirse en un componente acabado y etiquetado. Identifique dónde espera el material, dónde vuelven a medir las dimensiones los operarios y dónde se devuelven las piezas para corregirlas. Estas observaciones suelen revelar si el problema está en la capacidad de la máquina, la programación, la disponibilidad de herramientas o la preparación del material.
En un taller que produce diseños de paneles repetitivos, la máquina puede trabajar con lotes largos y pocos cambios de configuración. En ese caso, la capacidad depende principalmente de la velocidad de procesamiento, el grosor del material y el número de piezas por turno. Un taller que atiende muchos pedidos de aparamenta personalizados se enfrenta a una situación distinta: los cambios frecuentes de anchura, patrones de orificios, ángulos de doblado y revisiones de piezas pueden ocupar una parte considerable de la jornada. En esa operación, la facilidad de programación, la rapidez de preparación y la organización de las herramientas pueden ser tan importantes como la velocidad nominal del ciclo.
Antes de comparar modelos, divida la carga de trabajo en tres grupos:
- Piezas estándar de gran volumen: enlaces, conectores, barras de montaje y barras colectoras de panel comunes que se repiten con frecuencia.
- Piezas de ingeniería variables: componentes con distintas disposiciones de orificios, desplazamientos o secuencias de doblado.
- Trabajos pesados o de gran tamaño ocasionales: piezas que pueden determinar el tonelaje, la profundidad de garganta o el rango de doblado necesarios, aunque no se fabriquen a diario.
La máquina debe procesar con eficiencia los dos primeros grupos y admitir el tercero sin obligar a recurrir a soluciones poco prácticas. No base la selección únicamente en la pieza pequeña más habitual si los conductores de mayor tamaño son esenciales para la gama de productos del taller.
Convierta la demanda en horas útiles de máquina
Un cálculo de planificación fiable no requiere una precisión ficticia, sino suposiciones realistas. Empiece enumerando las cantidades semanales o mensuales previstas por familia de piezas. Para cada familia, indique el número de cortes, orificios, ranuras, operaciones de estampado en relieve cuando corresponda y dobleces necesarios por pieza. Después, calcule el tiempo medio de procesamiento junto con el tiempo no productivo: posicionamiento del material, selección del programa, cambio de herramienta, controles de calidad, retirada de residuos y manipulación de las piezas acabadas.
Utilice el tiempo de producción disponible, no el tiempo del calendario. Un turno nominal puede incluir descansos, reuniones, retrasos de material, aprobación de la primera pieza y limpieza rutinaria. Reserve algo de tiempo para piezas de repuesto urgentes, retrabajos o cambios de prioridad. Si el plan de capacidad presupone que cada minuto programado es productivo, incluso una pequeña interrupción puede retrasar las entregas.
Una pregunta útil para la compra no es «¿Cuántas piezas por hora puede fabricar?», sino «¿Cuántas piezas de barras colectoras acabadas y aceptadas puede entregar el taller por turno en condiciones normales de programación?». La segunda pregunta tiene en cuenta las realidades que determinan si el equipo realmente reduce la presión sobre el montaje.
Adapte la capacidad de la máquina a las especificaciones de las barras colectoras
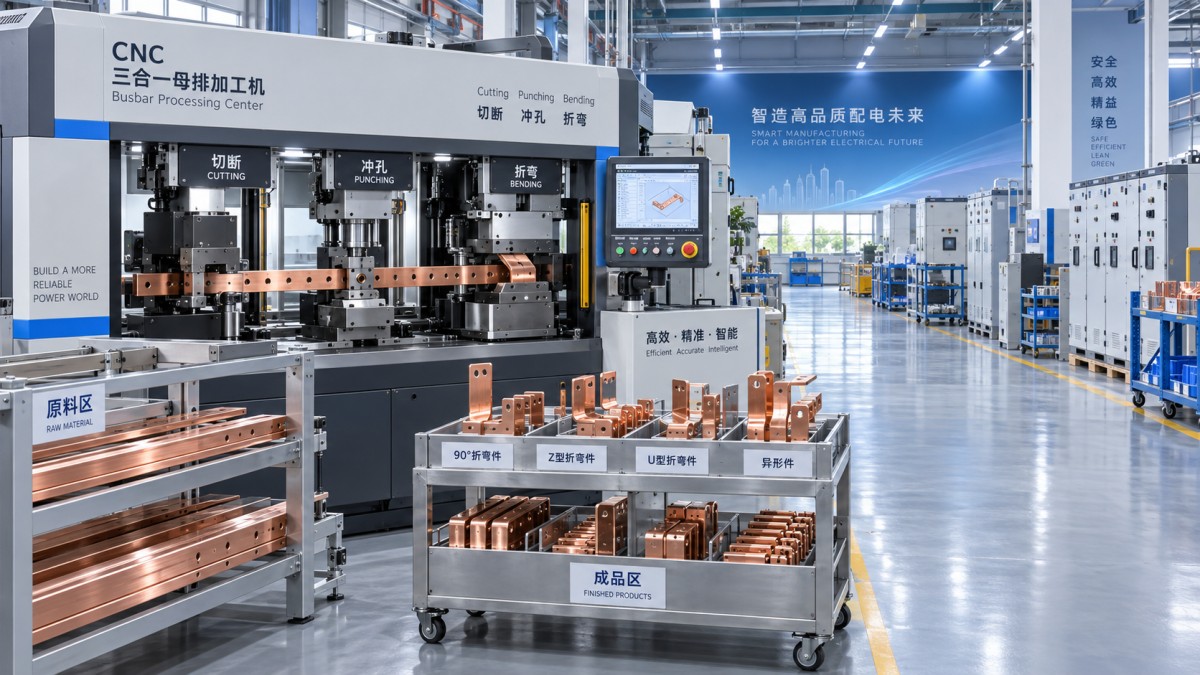
La capacidad no se limita al ritmo de producción. El rango de procesamiento debe cubrir las dimensiones máximas y habituales de los conductores del taller. Compruebe por separado la anchura y el grosor permitidos de las barras colectoras para el corte, el punzonado y el doblado. Una máquina puede admitir un tamaño de material en una estación y tener límites distintos para otra operación. La capacidad de doblado también debe evaluarse teniendo en cuenta la orientación de doblado requerida, el radio interior mínimo, la longitud de la rama y el espacio libre alrededor de las características ya punzonadas.
El cobre y el aluminio no deben tratarse como materiales intercambiables solo porque sus dimensiones sean similares. El comportamiento del material afecta a la fuerza de doblado, al riesgo de marcar la superficie, al control de rebabas y al retorno elástico. Durante la evaluación, los compradores deben facilitar planos representativos y detalles del material, especialmente cuando se trate de perfiles de aluminio, superficies recubiertas o requisitos estrictos de distancias eléctricas de aislamiento.
Los requisitos de punzonado merecen la misma atención. Cuente no solo los orificios redondos, sino también los oblongos, las ranuras especiales y los patrones de montaje repetidos. La falta de herramientas puede crear una limitación oculta: el operario puede tener que reposicionar el material, realizar varios punzonados separados o sustituir la herramienta por otra de forma inadecuada. Esto añade tiempo y puede dificultar el control dimensional. Si el plan incluye herramientas de repuesto o adicionales, puede considerarse unpunzón y matriz compatible para el suministro del molde requerido para barras colectoras, siempre que sus dimensiones y aplicación sean adecuadas para la máquina y el patrón de orificios previsto.
Identifique el verdadero cuello de botella antes de aumentar la capacidad
Cuando la producción se retrasa, a menudo se culpa primero a la máquina de procesamiento. Sin embargo, la limitación puede estar en el suministro de material previo al proceso o en la liberación de las piezas para el montaje posterior. Observe las colas de trabajo delante de cada operación durante varios días de producción normales. Una cola creciente antes del punzonado puede indicar tiempo de procesamiento insuficiente o demasiados cambios de herramientas. En cambio, una cola después del doblado puede deberse a retrasos en la inspección, a una identificación poco clara de las piezas o a la falta de un almacenamiento organizado para los componentes acabados.
También hay casos en los que una función causa la mayor parte del retraso. Por ejemplo, el corte puede ser rápido mientras que el doblado complejo consume tiempo porque cada pieza requiere comprobaciones manuales de orientación. O bien, la estación de punzonado puede estar ocupada con pequeños trabajos urgentes que interrumpen los lotes planificados. Una configuración 3 en 1 es valiosa cuando se integra bien en el flujo general, pero también es importante determinar si una plataforma compartida se convertirá en una limitación de programación a medida que aumente el volumen.
Durante la evaluación, plantee las siguientes preguntas operativas:
- ¿Se pueden programar las operaciones de corte, punzonado y doblado en el orden que requieren los trabajos actuales?
- ¿Con qué frecuencia tendrán que cambiar los operarios las matrices, las herramientas de doblado o las configuraciones de programa durante una semana habitual?
- ¿Están los estantes de materiales y las ubicaciones para las piezas acabadas lo bastante cerca como para evitar levantar y buscar materiales repetidamente?
- ¿Se espera que una máquina atienda tanto los pedidos de producción como las piezas de servicio urgentes?
- ¿Deja la distribución prevista espacio para cargar barras colectoras largas, realizar el mantenimiento y retirar los recortes de forma segura?
Planifique pensando en la repetibilidad, no solo en la velocidad máxima
Las barras colectoras de aparamenta deben encajar en los conjuntos previstos sin necesidad de ajustes repetidos. Una elevada velocidad nominal de procesamiento aporta poco valor si las posiciones de los orificios se desvían, los ángulos de doblado requieren correcciones o los bordes cortados necesitan un acabado excesivo. Durante la revisión técnica, céntrese en cómo controla la máquina el posicionamiento, cómo se guardan y recuperan los programas y cómo verifican los operarios las primeras piezas tras un cambio de configuración. La repetibilidad es especialmente importante cuando varios paneles utilizan juegos de barras colectoras coincidentes o cuando las piezas se preparan antes del montaje.
El estado de las herramientas forma parte de este cálculo. El desgaste de las herramientas de punzonado puede aumentar las rebabas, afectar a la calidad de los orificios y generar retrabajos evitables. Identifique las matrices de uso frecuente por tamaño y aplicación, y lleve un registro sencillo de sustituciones. Una matriz económica no necesariamente resulta económica en funcionamiento si su vida útil, ajuste o acabado provoca interrupciones repetidas. El precio indicado de unpunzón y matriz es de $66, pero antes de considerarlo un repuesto de producción, el comprador debe confirmar que sea compatible y que sus especificaciones sean las correctas.
Decida qué margen de crecimiento está justificado
Es sensato disponer de cierta capacidad de reserva, porque los pedidos de aparamenta rara vez llegan en volúmenes perfectamente uniformes. Sin embargo, una sobredimensión excesiva puede inmovilizar presupuesto, espacio en planta, capacidad eléctrica y atención de los operarios sin resolver el problema real del taller. El margen práctico debe reflejar los cambios previstos en la cantidad de pedidos, el tamaño de los conductores y la complejidad de los trabajos, no la suposición imprecisa de que una mayor capacidad siempre es más segura.
Elija un rango de procesamiento mayor si es probable que los próximos trabajos incluyan barras colectoras más gruesas o anchas, geometrías de doblado más exigentes o un aumento significativo del volumen de piezas. Elija una configuración centrada en una preparación rápida y una gestión fiable de los programas cuando la demanda sea variada, personalizada y sujeta a plazos ajustados. Si la demanda de producción es estable, pero los plazos de entrega son estrictos, dedique el mismo esfuerzo al flujo de materiales, la organización de las herramientas y las rutinas de inspección; estos factores suelen determinar si la capacidad nominal de la máquina está realmente disponible.
El mejor plan de capacidad proporciona al taller tiempo de procesamiento suficiente para los pedidos previstos, flexibilidad para las variaciones habituales y límites claros para los trabajos que exceden el rango de la máquina seleccionada. Así, los equipos de compras pueden comparar los equipos según su adecuación operativa y no solo por sus especificaciones principales.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.