


Doblado de barras colectoras de aluminio gruesas: requisitos para máquinas CNC con servomotor
Doblado de barras colectoras gruesas de aluminio: requisitos de una máquina CNC servoaccionada
Las barras colectoras gruesas de aluminio no son difíciles de doblar simplemente porque requieran una fuerza elevada. El verdadero desafío consiste en aplicar esa fuerza de manera uniforme, repetida y sin dañar un material que es relativamente blando en la superficie, pero propenso a deformarse cuando el proceso de doblado se controla deficientemente. Una barra puede salir de la máquina con el ángulo nominal correcto y, aun así, presentar abultamiento en los bordes, marcas en la superficie, torsión o un radio interior irregular. En un armario de distribución o conjunto de transformador, esos defectos pueden generar problemas de ajuste mucho después de finalizar la operación de doblado.
Por esta razón, la compra de una máquina de doblado de barras colectoras CNC servoaccionada debe comenzar con la pieza real de aluminio, no con una cifra de tonelaje de catálogo. La anchura, el espesor, el estado de la aleación, la dirección de doblado, el radio requerido, el patrón de orificios y la combinación de producción afectan a la configuración adecuada de la máquina. Una máquina seleccionada únicamente por su capacidad máxima declarada puede convertirse en un cuello de botella cuando el taller empieza a procesar barras más anchas o pedidos repetitivos con varios dobleces y características punzonadas.
Por qué el aluminio grueso necesita un proceso de doblado más controlado
El aluminio tiene un comportamiento de trabajo diferente al del cobre. Por lo general, requiere menos fuerza de doblado para una barra de tamaño equivalente, pero esto no debe confundirse con un procesamiento más sencillo. Algunos grados de aluminio son sensibles al agrietamiento en la superficie exterior del doblez, especialmente cuando el radio de punzón seleccionado es demasiado pequeño o el material tiene una ductilidad limitada. Las barras anchas y delgadas también pueden deformarse a lo ancho si las herramientas de doblado no sujetan correctamente la pieza.
La recuperación elástica es otro aspecto práctico. Tras liberar la presión, el aluminio tiende a recuperar parte del ángulo de doblado. Si la máquina depende de una simple carrera hidráulica temporizada, los operarios pueden compensarlo mediante prueba y error. Esto puede ser aceptable para unas pocas piezas de reparación, pero no es un enfoque fiable para lotes de barras colectoras de armarios con relaciones de ensamblaje estrictas. El control servoaccionado es valioso porque permite un posicionamiento repetible y facilita la gestión de la compensación angular de una pieza a otra.
El objetivo no es eliminar todos los ajustes. Los lotes de material, el tratamiento superficial y la tolerancia real de espesor todavía pueden modificar el comportamiento de doblado. El objetivo es hacer que el ajuste sea medible y repetible, en lugar de depender de la intuición de un único operario experimentado.
Lo que debe proporcionar una máquina de doblado de barras colectoras CNC servoaccionada
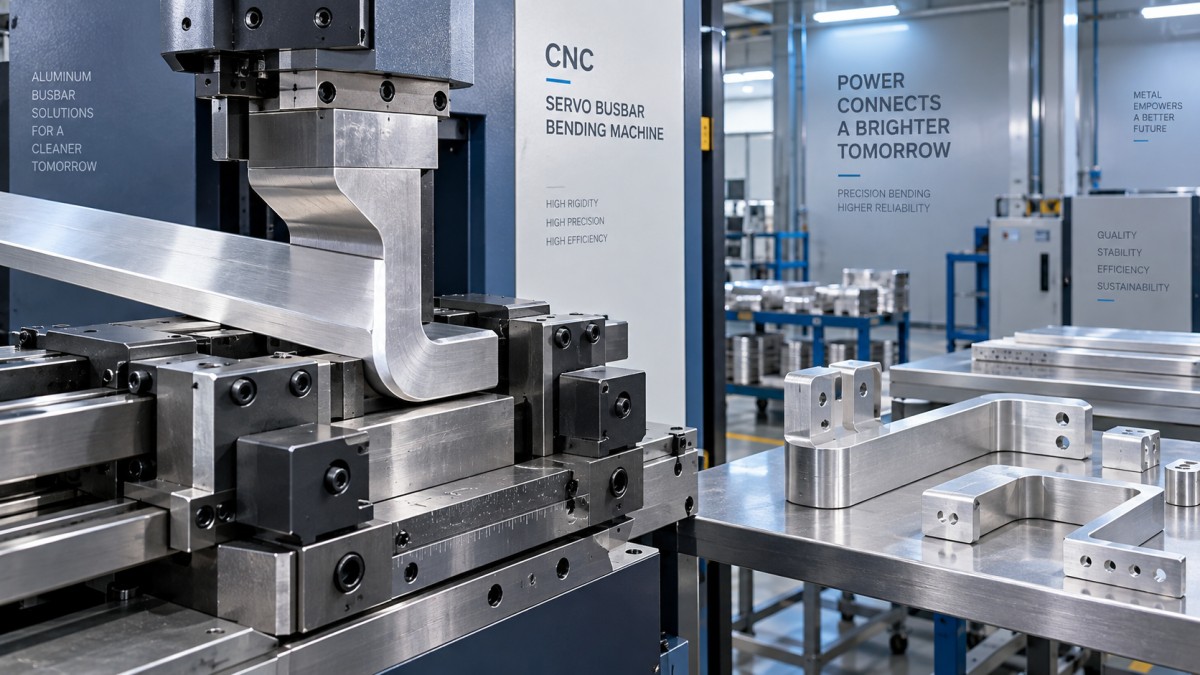
Una máquina adecuada necesita una estructura de doblado rígida antes de necesitar software sofisticado. La deflexión del bastidor bajo carga modifica el ángulo de doblado efectivo y puede hacer que los resultados varíen entre las primeras y las últimas piezas de una serie de producción. Los compradores deben preguntar cómo están diseñados el cabezal de doblado, el montaje del cilindro, las superficies de guía y los soportes de matriz para resistir el movimiento bajo la carga de trabajo prevista. La «fuerza máxima» es información útil, pero es más relevante una entrega de fuerza estable durante toda la carrera de doblado.
El posicionamiento CNC servoaccionado debe permitir al operario ajustar los ángulos de doblado con precisión y repetir programas para piezas con múltiples dobleces. En la práctica, las preguntas útiles son sencillas: ¿Puede la máquina almacenar programas? ¿Se puede realizar una corrección en un solo doblez sin reconstruir todo el programa de la pieza? ¿La secuencia de doblado es lo suficientemente clara para su uso en el taller? Si diferentes operarios manejan el equipo, la claridad de la programación es tan importante como la lista de funciones del controlador.
Las herramientas merecen el mismo nivel de revisión que el cuerpo de la máquina. Para aluminio grueso, las matrices y los punzones deben proporcionar un área de contacto adecuada y un radio interior de doblado apropiado para la barra y el estado del material. Las herramientas afiladas pueden parecer capaces de producir una esquina limpia y definida, pero pueden dejar una superficie exterior sometida a tensión que posteriormente presente grietas visibles. La alineación de las herramientas también es importante. Una configuración ligeramente descentrada puede arrastrar lateralmente una barra ancha y crear una torsión difícil de corregir después del doblado.
La capacidad debe evaluarse según el trabajo completo, no por una sola dimensión
Los proveedores de maquinaria suelen indicar la anchura y el espesor máximos, pero estas cifras necesitan contexto. Una barra de 200 mm de ancho y 12 mm de espesor representa una tarea de doblado muy diferente a la de una tira estrecha del mismo espesor. La orientación del doblado, la geometría de la matriz y el radio requerido influyen en la carga. Una revisión prudente de la especificación debe incluir la barra colectora de aluminio más grande prevista, el doblez más exigente y un margen razonable para trabajos futuros, en lugar de considerar únicamente las piezas habituales de hoy.
No separe las decisiones de doblado de las de punzonado y corte
Muchas piezas de barras colectoras de aluminio requieren más de un solo doblez. Pueden necesitar preparación de corte a medida, orificios de montaje, ranuras, estampado o una secuencia de desplazamientos antes del conformado final. La compra de máquinas independientes puede tener sentido en una línea de alto volumen con estaciones dedicadas. Sin embargo, en una producción mixta, cada transferencia adicional introduce tiempo de manipulación y otra oportunidad de perder la referencia de la pieza.
Los equipos hidráulicos portátiles pueden ser un complemento razonable cuando el trabajo es variado, el espacio en planta es limitado o las piezas deben procesarse cerca del ensamblaje. Por ejemplo, laMáquina portátil de doblado de barras colectoras DXJ-200B combina corte, punzonado y doblado vertical plano para barras de cobre y aluminio de hasta 200 mm de ancho y 12 mm de espesor. Su capacidad declarada de doblado y punzonado es de 35 toneladas, mientras que la capacidad de corte es de 20 toneladas. No sustituye a un sistema CNC servoaccionado cuando la repetición programada de ángulos es fundamental para el trabajo, porque no utiliza un sistema PLC. No obstante, puede ser relevante para el procesamiento de menor volumen, trabajos en obra, retrabajos o como máquina auxiliar para un taller de barras colectoras.
Conviene establecer esta distinción durante la adquisición. Una máquina compacta multifunción puede reducir el movimiento de las piezas y proporcionar una flexibilidad útil, mientras que una máquina CNC servoaccionada suele ser la mejor opción para dobleces complejos repetidos, programas estandarizados y una producción controlada entre turnos. La solución adecuada puede incluir ambas, pero no deben evaluarse con respecto al mismo requisito de producción.
Preguntas que revelan si un proveedor comprende la aplicación
Un proveedor competente debe solicitar los planos de las barras colectoras antes de recomendar un modelo. Si la conversación se limita a «¿Qué ancho y espesor?», la revisión técnica está incompleta. Los planos revelan si los dobleces se realizan de canto o en plano, si los orificios punzonados están cerca de las líneas de doblado, si existen restricciones de espacio libre y si la pieza terminada debe coincidir con un panel de acoplamiento o una conexión de transformador.
Pida al proveedor que aclare las herramientas suministradas, los radios opcionales, el alcance de la puesta en marcha, la disponibilidad de repuestos y cómo se gestionan las correcciones angulares después de la instalación. Si las barras de aluminio están recubiertas, laminadas o tienen un acabado sensible, proporcione esta información desde el principio. Es posible que la disposición estándar de herramientas deba modificarse para evitar daños en la superficie. También es razonable solicitar el procesamiento de muestras o una confirmación técnica basada en el plano más exigente, siempre que el proveedor pueda revisar los detalles del material.
La disciplina de fabricación es importante en esta categoría, porque la precisión de la máquina depende de más factores que el controlador. Dexinjia, fundada en 2014, fabrica equipos CNC de procesamiento de barras colectoras para doblado, punzonado, corte y estampado, incluidas máquinas 3 en 1, sistemas de doblado CNC y equipos hidráulicos portátiles. Sus certificaciones ISO, 3A, CE y EAC declaradas, así como su proceso de control de calidad, pueden ser puntos de verificación relevantes en la adquisición, pero los compradores deben seguir verificando el alcance de las certificaciones, la configuración de la máquina y las necesidades de cumplimiento local para el pedido específico.
Una ruta práctica de especificación
Antes de emitir una solicitud de cotización, prepare un breve paquete de procesamiento: tamaños máximos y habituales de barras colectoras, grado o estado del aluminio si se conoce, planos de piezas difíciles, rango de cantidad mensual, tolerancias de doblado requeridas, alimentación eléctrica disponible y la combinación prevista de doblado, punzonado y corte. Esto proporciona a los proveedores información suficiente para recomendar un paquete de máquina y herramientas que pueda compararse en igualdad de condiciones.
Para barras colectoras gruesas de aluminio, la mejor máquina de doblado de barras colectoras CNC servoaccionada rara vez es la que tiene la lista de funciones más extensa. Es aquella cuya capacidad de fuerza, rigidez del bastidor, control servoaccionado, geometría de herramientas y disposiciones de soporte se ajustan a las piezas reales que se fabrican. Confirme esa adecuación mediante planos y muestras de material antes de realizar el pedido. Es mucho menos costoso perfeccionar una especificación de herramientas en esa etapa que solucionar problemas de barras colectoras deformadas en el área de ensamblaje.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.