


Selección de máquinas de corte de barras colectoras según el material, el ancho y el grosor
Una máquina de corte de barras colectoras debe seleccionarse partiendo de la pieza de trabajo, no del catálogo de máquinas. Los factores determinantes son el material del conductor, el ancho y el grosor finales, el acabado de borde requerido y el patrón de producción. Aunque una máquina tenga suficiente tonelaje nominal, una garganta, disposición de cuchillas o sistema de sujeción inadecuados pueden provocar rebabas, deformaciones, poca repetibilidad y operaciones de acabado secundarias innecesarias.
En la mayoría de los trabajos con cuadros eléctricos, equipos de maniobra, transformadores y sistemas de distribución de energía, las barras colectoras de cobre y aluminio se suministran con secciones rectangulares relativamente estándar. Esto no significa que los requisitos de corte sean estándar. Una barra de cobre de 120 mm × 10 mm y una barra de aluminio de 120 mm × 10 mm ocupan el mismo espacio, pero no ejercen la misma carga sobre el sistema de corte ni se comportan igual en el borde de corte. Por lo tanto, la selección debe comenzar por toda la gama de materiales y secciones prevista durante la vida útil del equipo, y no por las dimensiones del pedido actual más habitual.
El material determina la fuerza de corte, el comportamiento del borde y los requisitos de las herramientas
En muchas aplicaciones de corte de barras colectoras, el cobre es el material más exigente debido a su mayor resistencia y a su tendencia a endurecerse por deformación. Requiere una estructura de corte rígida, una holgura entre cuchillas correctamente ajustada y una sujeción estable. Si la fuerza de corte es insuficiente, pueden aparecer bordes ásperos, rebabas excesivas, deformación local del borde superior o una ligera torsión en las secciones más estrechas. Estos defectos son importantes porque los extremos de las barras colectoras suelen utilizarse en conjuntos eléctricos atornillados, chapados, aislados o instalados con poco espacio entre componentes.
En general, para el mismo ancho y grosor, el aluminio requiere menos fuerza de corte que el cobre, pero no debe considerarse un sustituto de bajo riesgo al seleccionar una máquina. El aluminio es más propenso a las marcas superficiales y puede formar rebabas o material arrastrado si las cuchillas están desafiladas, la holgura es excesiva o la pieza no está bien apoyada. Su capa de óxido y su superficie más blanda también hacen que la preparación posterior de la zona de contacto sea importante. Un corte que parece aceptable a simple vista puede requerir desbarbado o tratamiento superficial antes de realizar una conexión eléctrica fiable.
La capacidad indicada por un proveedor como «para cobre y aluminio» es solo un punto de partida. En la evaluación de compra debe confirmarse si esa capacidad se aplica a la misma sección máxima para ambos materiales, si se basa en un solo corte o en un funcionamiento continuo, y si la máquina utiliza el mismo juego de cuchillas y el mismo ajuste de holgura para cada material. Algunos sistemas de corte procesan eficazmente una gama de secciones solo cuando se ajustan la geometría o la configuración de las cuchillas. Esto no es necesariamente una desventaja, pero debe tenerse en cuenta en el tiempo de preparación, las instrucciones para el operador y la planificación de herramientas de repuesto.
El ancho no es solo una cifra de capacidad
El ancho máximo de la barra colectora influye en algo más que en si el material cabe físicamente bajo el cabezal de corte. Las barras planas anchas necesitan apoyo a ambos lados de la línea de corte para que su propio peso no provoque hundimiento ni un corte inclinado. Esto es especialmente relevante al procesar barras largas o cuando se corta cerca de un extremo sin apoyo. Una máquina con una capacidad nominal de 200 mm de ancho puede no ofrecer la misma calidad de corte en todo ese ancho si la mesa de entrada, el tope trasero, la guía lateral y el soporte de salida no están diseñados para ello.
La pregunta práctica es, por tanto: ¿qué anchos se cortarán repetidamente, con qué longitudes y con qué tolerancia de longitud? Para piezas cortas y repetitivas, un tope mecánico preciso o un tope trasero programable puede influir más en la uniformidad de la producción que una capacidad de ancho adicional que no se utiliza. En trabajos variados, las guías deben poder reajustarse fácilmente sin introducir errores de escuadra. Una guía mal referenciada puede convertir una cizalla capaz en una fuente de cortes en ángulo, algo que quizá solo se haga evidente durante el montaje.
El ancho también influye en el espacio libre necesario alrededor de las herramientas. Los compradores deben verificar el ancho útil en lugar de basarse en las dimensiones exteriores de la máquina o en una categoría amplia del catálogo. Elementos como las protecciones, las mordazas, el recorrido de la cuchilla y la posición del tope pueden limitar el ancho real de procesamiento. Si las barras colectoras llevan orificios punzonados, marcas de identificación en relieve o extremos conformados antes del corte, hay que confirmar que estas características puedan pasar por la máquina sin interferencias.
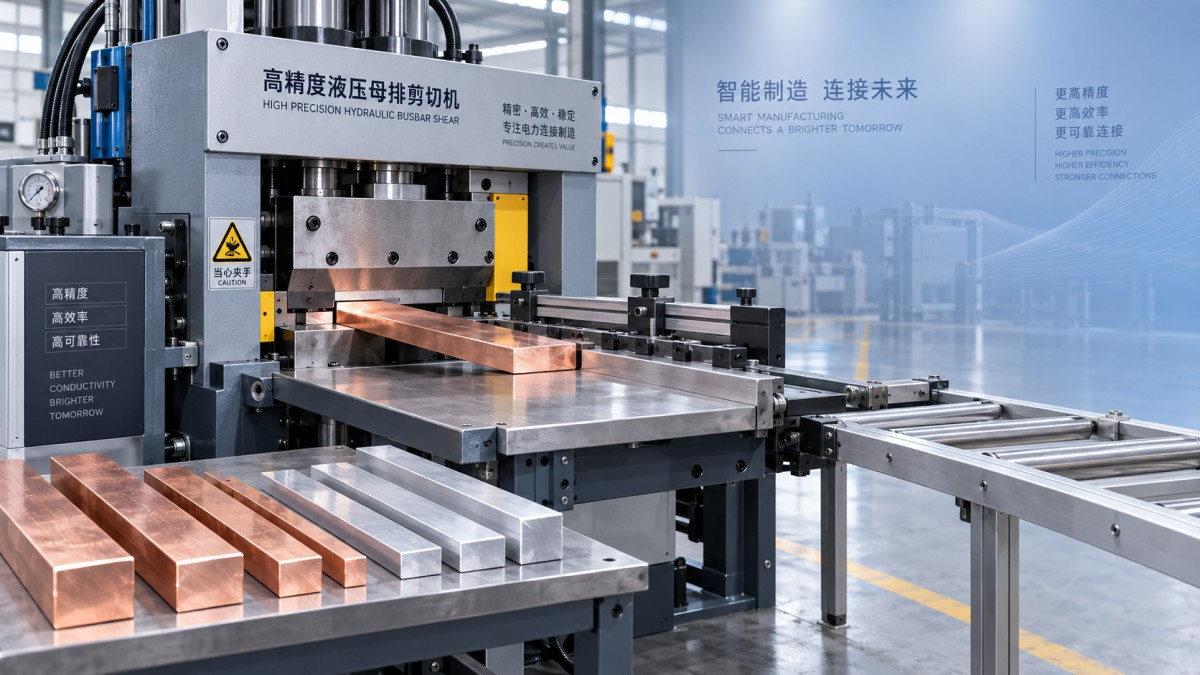
El grosor es donde la capacidad nominal suele inducir a error
El grosor influye considerablemente en la fuerza de cizallamiento. En términos simplificados, la carga de corte aumenta con el área de la sección transversal que se cizalla, por lo que un aumento moderado del grosor puede llevar un trabajo de una operación rutinaria al límite superior de la capacidad de la máquina. La sección pertinente es el ancho multiplicado por el grosor, aunque el estado del material, el estado de las cuchillas y el ángulo de cizallamiento también afectan a la carga real y al resultado del corte.
Por este motivo, no debe especificarse automáticamente una máquina clasificada para un grosor máximo para producir de forma continua con el ancho y el grosor máximos. Un límite indicado puede describir la sección máxima permitida en condiciones controladas, en lugar del punto de funcionamiento ideal para una producción frecuente. Si la combinación de pedidos incluye cortes habituales cerca del límite de capacidad, conviene solicitar al proveedor la combinación nominal de ancho, grosor y material, así como el ciclo de trabajo previsto de la máquina.
La variación del grosor dentro de un lote es otro aspecto que debe tenerse en cuenta al comprar. Las barras laminadas pueden suministrarse dentro de una tolerancia, y la sección real puede diferir de la dimensión nominal. Una máquina con un margen muy reducido puede producir bordes irregulares cuando el material se aproxima al límite superior de tolerancia. La capacidad debe evaluarse en función de la dimensión máxima creíble del material, no solo de la cifra indicada en la orden de compra.
Las barras colectoras delgadas plantean otro problema: pueden flexionarse, arquearse o presentar una deformación pronunciada del borde si la sujeción es débil o la holgura de las cuchillas no es adecuada. El equipo apropiado debe cubrir todo el rango operativo. Una máquina de gran fuerza no es automáticamente mejor para materiales delgados si carece de una presión de sujeción controlada y de una geometría de herramientas adecuada.
La calidad del corte debe definirse antes de comparar precios de máquinas
«Corte limpio» es una expresión demasiado imprecisa para una especificación técnica de compra. El acabado de borde aceptable depende de lo que ocurra después del cizallamiento. Una barra colectora que vaya a punzonarse, doblarse y encerrarse puede admitir un acabado diferente al de un conductor que se conectará directamente a una placa terminal o se suministrará como componente acabado visible.
La especificación debe indicar los límites aceptables de la dirección y la altura de las rebabas, la escuadra de la cara del extremo, la tolerancia de longitud y la deformación cerca del corte. También debe establecer si se permite el desbarbado manual. Este aspecto tiene repercusiones directas en los costes. Una máquina más barata que genere rebabas uniformes pero inaceptables traslada los costes a la mano de obra, la manipulación, la inspección y, posiblemente, el retrabajo durante el montaje. En cambio, exigir un borde excepcionalmente fino cuando basta con un desbarbado sencillo puede generar una inversión de capital innecesaria.
La secuencia de corte también es importante. Cortar antes de punzonar y doblar es habitual porque simplifica la manipulación y la identificación de las piezas, pero algunas disposiciones pueden requerir que se realicen los orificios o las marcas antes de establecer la longitud final. Al elegir una máquina de corte de barras colectoras independiente o una estación integrada en una línea de procesamiento combinada, compruebe si la referencia de posicionamiento se mantiene constante en todas las operaciones. Que cada estación sea precisa no garantiza la precisión de las piezas acabadas si cada operación toma como referencia un borde o tope distinto.
La arquitectura de la máquina debe ajustarse al patrón de producción
Las herramientas hidráulicas portátiles pueden ser adecuadas cuando el trabajo se realiza en instalaciones, las cantidades son limitadas o los tamaños de las barras colectoras cambian con frecuencia. Sus limitaciones suelen ser el esfuerzo de manipulación, el posicionamiento manual y un menor nivel de automatización. Deben evaluarse por su portabilidad sin pasar por alto la necesidad de una superficie de trabajo estable, un apoyo seguro para el material y una medición de longitud repetible.
Las cizallas hidráulicas fijas y las máquinas integradas para procesar barras colectoras son más adecuadas cuando la repetibilidad y el rendimiento son prioritarios. Su valor no reside únicamente en unos ciclos más rápidos, sino también en un mejor guiado, una sujeción controlada, topes repetibles y la posibilidad de coordinar el corte con el punzonado y el doblado. La configuración adecuada depende de si la producción está dominada por lotes repetitivos o por conjuntos eléctricos de bajo volumen y gran variedad.
No compare los tiempos de ciclo de forma aislada. Una evaluación realista de la productividad incluye la carga de barras largas, la medición y el ajuste de topes, los cortes de prueba después de cambiar de tamaño, la retirada segura de las piezas y la gestión de los recortes. En entornos con una gran variedad de trabajos, la sencillez de preparación y la repetibilidad del tope pueden ser más importantes que una carrera de corte teóricamente más rápida.
La planitud del material de entrada puede afectar a la precisión del corte
Una unidad de corte no puede compensar por completo las barras colectoras que llegan con curvatura residual de bobinado, arqueo longitudinal o planitud irregular. El material curvado puede apoyarse de forma inconsistente contra la guía y el tope, lo que provoca variaciones de longitud o una falta de escuadra entre el corte y los bordes de la barra. También puede complicar el punzonado y el doblado posteriores, operaciones que requieren un posicionamiento estable.
Cuando los problemas de rectitud son recurrentes, el preprocesamiento debe considerarse parte de la decisión sobre el equipo, y no como un inconveniente independiente. Para barras de cobre y aluminio de hasta 160 mm de ancho y 12 mm de grosor, puede colocarse una unidad de nivelado por rodillos, como laDXJ-160 Copper Busbar Straightening & Leveling Machine antes de las operaciones de punzonado, cizallamiento y doblado. Su función no es aumentar la capacidad de corte, sino mejorar la uniformidad del material que entra en esos procesos. Esta distinción es importante al evaluar la calidad general de producción de una línea.
Qué debe verificarse en una oferta del proveedor
Una oferta útil debe indicar por separado la sección máxima para cobre y aluminio, el método de corte, el ancho útil, el rango de grosor, la configuración del tope de longitud, las herramientas incluidas, los requisitos eléctricos y los consumibles previstos. También debe aclarar si se incluyen la instalación, la puesta en marcha, la formación de los operadores y el servicio técnico remoto o local.
La vida útil de las cuchillas debe tratarse en términos operativos, y no aceptarse como una promesa general. Pregunte cómo se inspeccionan las cuchillas, si pueden girarse o rectificarse, cómo se ajusta la holgura al sustituirlas y si hay repuestos disponibles con plazos de entrega documentados. En las compras internacionales, estos detalles pueden ser más importantes que una pequeña diferencia en el precio inicial de la máquina.
La certificación debe ser pertinente para el mercado de destino y la configuración suministrada. El marcado CE, por ejemplo, no constituye una prueba genérica de que cualquier máquina pueda utilizarse en cualquier aplicación sin revisión; la máquina entregada, las protecciones, el sistema eléctrico, la documentación y los requisitos del mercado previsto deben ser compatibles. Solicite la documentación aplicable con antelación, especialmente cuando haya que gestionar el despacho de importación, la aprobación interna de seguridad o auditorías de clientes.
La mejor elección rara vez es el modelo con el mayor tonelaje indicado. Es la máquina cuyo rango de materiales verificado, espacio de trabajo útil, calidad de corte, sistema de apoyo y facilidad de mantenimiento se ajustan al programa real de barras colectoras. Definir esas condiciones antes de solicitar ofertas convierte la compra de una máquina de corte de barras colectoras en una decisión de producción controlada, en lugar de una simple comparación de límites de catálogo.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.