


Estimación del ahorro de mano de obra derivado de la inversión en una máquina CNC de barras colectoras 3 en 1
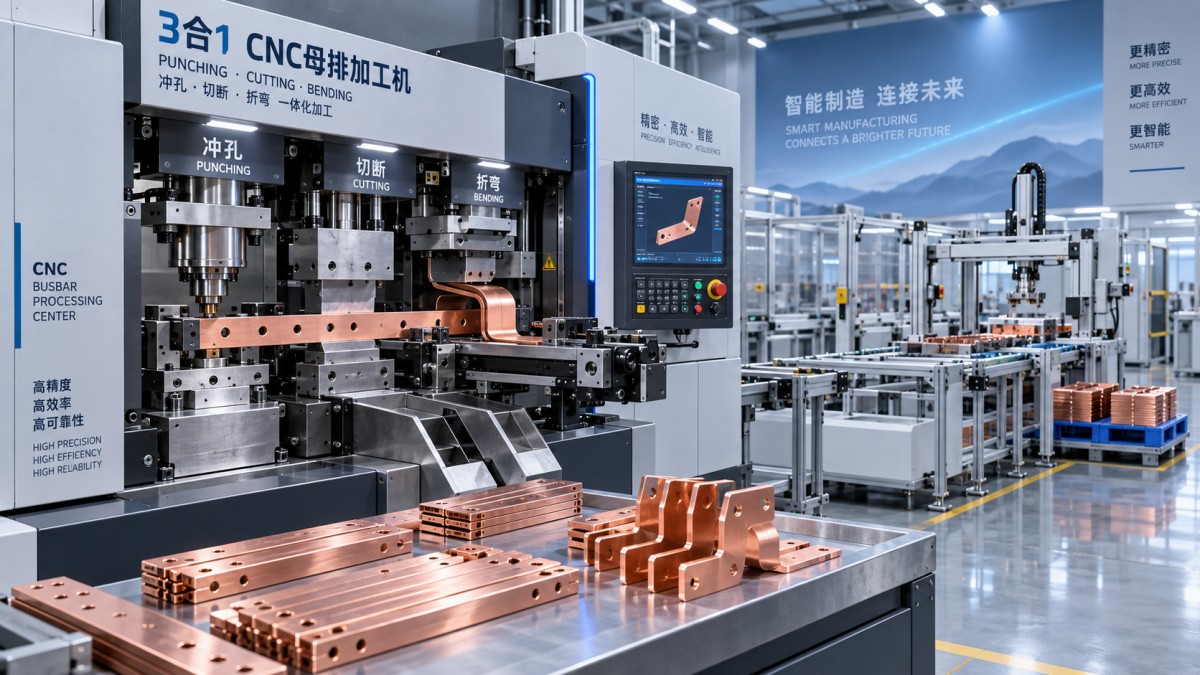
Un análisis del ahorro de mano de obra de una máquina CNC para barras colectoras 3 en 1 debe basarse en el trabajo que elimina, no en una afirmación general sobre la automatización. La comparación relevante es el proceso completo necesario para convertir barras de cobre o aluminio en una pieza aprobada: medir, marcar, trasladar el material entre estaciones, punzonar, cortar, doblar, comprobar y corregir errores. Si esos pasos se encuentran actualmente divididos entre herramientas manuales o máquinas independientes, un sistema integrado puede reducir considerablemente el tiempo de manipulación directa. Si el proceso existente ya está bien equilibrado y altamente automatizado, el ahorro de mano de obra puede ser mucho más limitado.
Para la mayoría de los compradores, la inversión tiene sentido cuando el trabajo con barras colectoras implica cambios frecuentes, familias de piezas repetitivas o un volumen suficiente para que la manipulación y la preparación consuman más tiempo que la propia operación de conformado. Una máquina CNC para barras colectoras 3 en 1 puede integrar el punzonado, el corte y el doblado en un flujo de trabajo más controlado, pero su valor en términos de mano de obra depende de la combinación de piezas, el flujo de materiales, la disciplina de programación y el número de personas que realmente puedan reasignarse después de la instalación.
Comience con el contenido de mano de obra por pieza terminada
No comience la estimación únicamente con el tiempo de ciclo de la máquina. Un ciclo rápido en una estación aporta poco al coste laboral si un operario todavía debe dedicar varios minutos a transportar barras, buscar el siguiente plano, medir las posiciones de los orificios o esperar a que otro proceso esté disponible.
Trace la ruta actual de un grupo representativo de piezas. La mejor muestra normalmente no es una sola barra sencilla de gran volumen. Incluya las piezas que consumen una cantidad significativa de tiempo de taller: múltiples orificios, diferentes orientaciones de doblado, requisitos dimensionales estrictos y series cortas de producción que exijan preparaciones frecuentes.
Para cada familia de piezas, registre los minutos de mano de obra utilizados en:
- Leer planos, medir, marcar e identificar materiales.
- Cargar, posicionar, sujetar y transferir las piezas entre operaciones.
- Punzonar, cortar, doblar y cambiar herramientas.
- Realizar inspecciones durante el proceso y trabajos de corrección.
- Clasificar, etiquetar y trasladar las piezas terminadas a la siguiente operación.
Separe los minutos de mano de obra de los minutos transcurridos. Un trabajador puede estar ocupado solo durante una parte del ciclo de la máquina, mientras que una pieza puede permanecer en espera durante mucho tiempo en una cola. El ahorro de mano de obra afecta al análisis de personal; la reducción del tiempo transcurrido afecta al rendimiento, la fiabilidad de las entregas y el trabajo en curso. Ambos factores son importantes, pero combinarlos en una sola cifra suele sobreestimar el rendimiento financiero.
Una base de referencia práctica utiliza el siguiente cálculo:
Coste anual de mano de obra directa para una familia de piezas = producción anual x minutos de mano de obra por pieza / 60 x coste laboral horario totalmente cargado.
La tarifa totalmente cargada debe reflejar más que el salario. Dependiendo del método contable de la empresa, puede incluir impuestos sobre la nómina, prestaciones, primas por horas extra, diferenciales por turnos y el coste de la supervisión o de la mano de obra temporal utilizada para cubrir cuellos de botella. La tarifa debe ser coherente en ambos lados de la comparación.
Dónde puede eliminar mano de obra una máquina integrada
La mayor reducción de mano de obra suele proceder de la disminución de las transferencias entre operaciones. En un proceso fragmentado, una barra colectora puede medirse en un banco, punzonarse en otro, cortarse por separado y trasladarse después a una estación de doblado. Cada transferencia genera tiempo de manipulación y otra posibilidad de mezclar piezas, invertir su orientación o utilizar una instrucción desactualizada.
La programación de una secuencia coordinada puede reducir las mediciones repetidas y el trabajo manual de trazado, especialmente en piezas con múltiples orificios y dobleces. El operario todavía carga el material, confirma el programa, supervisa el procesamiento y realiza la inspección, pero ya no necesita recrear manualmente cada ubicación. En pedidos repetitivos, los programas almacenados también pueden reducir el tiempo de preparación, siempre que el control de revisiones sea fiable.
Las herramientas merecen ocupar un lugar en la estimación. La capacidad de punzonado no es solo una especificación de la máquina; es una limitación de producción determinada por el estado de la matriz, la geometría del orificio, el espesor del material y el tiempo necesario para cambiar las herramientas. Una matriz desgastada o inadecuada puede producir rebabas, deformaciones y retrabajos que reduzcan el ahorro de mano de obra previsto. Al presupuestar las herramientas de repuesto, los compradores deben comparar la disponibilidad, la compatibilidad y el plazo de entrega, además del precio de compra. Por ejemplo, el precio indicado de una matriz de punzonado puede ser útil para estimar una provisión de herramientas de repuesto, pero no debe considerarse el coste total de mantenimiento de una operación de punzonado.
Elabore una estimación conservadora del estado futuro
Para el flujo de trabajo propuesto, estime los minutos del operario dedicados a la carga, selección del programa, preparación, cambios de herramientas, inspección, descarga y movimiento rutinario de materiales. Después, añada márgenes realistas para las comprobaciones de la primera pieza, las paradas menores y el tiempo necesario para gestionar excepciones. Un modelo de mano de obra que suponga una producción continua sin supervisión rara vez coincidirá con un taller de barras colectoras que trabaja con números de pieza variados.
El ahorro anual de mano de obra puede expresarse entonces como la diferencia entre el coste actual y el coste futuro de mano de obra directa. Utilice varios escenarios en lugar de una única previsión ideal. Un escenario base puede suponer una utilización normal y los patrones actuales de personal. Un escenario inferior puede contemplar una adopción más lenta, cambios más frecuentes y el mantenimiento de los requisitos de inspección. Un escenario superior solo debe utilizarse cuando exista un plan creíble para ocupar la capacidad liberada con trabajo adicional o reducir las horas extra, la mano de obra temporal o las contrataciones previstas.
La capacidad de mano de obra no implica automáticamente una reducción de la nómina
Esta distinción es importante para aprobar una inversión. Si dos operarios pueden producir el mismo volumen que tres, la empresa ha ganado capacidad. Esto no significa necesariamente que haya reducido el gasto laboral en un puesto completo. El resultado financiero depende de si disminuyen las horas extra, no se cubre un puesto vacante, se reduce la mano de obra contratada o los empleados se reasignan a trabajos que, de otro modo, habrían requerido nuevas contrataciones.
Los responsables de la toma de decisiones deben plantear una pregunta operativa directa: ¿para qué se utilizarán las horas liberadas? Si la respuesta es aliviar un cuello de botella crónico de fabricación, proteger las fechas de entrega o incorporar internamente el trabajo de barras colectoras subcontratado, el valor puede ser real incluso sin una reducción inmediata de la plantilla. Si el taller tiene capacidad excedente y no se prevé ningún cambio de personal, informe del beneficio como capacidad de mano de obra disponible, no como ahorro de efectivo.
También existe una curva de aprendizaje. Un sistema CNC desplaza parte del trabajo del trazado manual hacia la preparación de programas, la disciplina de fijación y el control de archivos. La estimación debe incluir el tiempo de formación, el desarrollo inicial de programas y la responsabilidad de mantener las revisiones aprobadas. Los talleres que ignoran estas tareas pueden experimentar una ralentización inicial de la producción debido a la incertidumbre en la programación o a errores de preparación evitables.
Compruebe si la máquina se adapta al patrón de demanda
Una máquina CNC para barras colectoras 3 en 1 suele ser más fácil de justificar cuando el mismo conjunto de operaciones se repite en una parte significativa de la producción. Puede resultar menos conveniente cuando la mayor parte del trabajo consiste en piezas únicas, dimensiones de material muy variables u operaciones que siguen dependiendo del acabado manual fuera de la máquina.
Antes de seleccionar una configuración, compare la combinación real de demanda con el rango de procesamiento utilizable de la máquina: anchura y espesor de las barras colectoras, requisitos para cobre y aluminio, geometría de orificios y dobleces, tolerancias y tamaños de pedido previstos. Examine también la disposición de carga del material. Una máquina que reduzca el tiempo de procesamiento pero requiera una alimentación manual incómoda puede ofrecer una reducción de mano de obra menor de la que sugiere la propuesta.
Solicite a los proveedores que demuestren planos representativos en lugar de piezas de muestra genéricas. La prueba debe mostrar la secuencia completa, incluida la preparación del programa, los cambios de herramientas, la inspección de la primera pieza y la manipulación del material más largo o pesado que probablemente se procese. Este ejercicio revela si el ahorro previsto procede de la propia máquina o de supuestos sobre trabajos auxiliares que aún no se han abordado.
Por lo tanto, un caso de inversión defendible tiene dos resultados: un cálculo conservador de la capacidad anual de mano de obra y un plan independiente para convertir esa capacidad en un coste menor, una producción mayor o entregas más fiables. Cuando ambas cifras se ajustan a la combinación real de piezas, el valor del ahorro de mano de obra de una máquina integrada para barras colectoras resulta mucho más claro que cualquier comparación del tiempo de ciclo nominal.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.