


Evaluación de proveedores de dobladoras CNC de barras colectoras para una precisión de doblado repetible
La precisión de plegado repetible no se demuestra con una única muestra satisfactoria. Se demuestra cuando el mismo programa, lote de material, conjunto de herramientas y condiciones del operario producen el mismo ángulo de plegado y la misma relación dimensional durante toda una producción. Para los equipos de calidad y seguridad, esta diferencia es importante: una pequeña variación puede desalinear orificios, reducir la holgura dentro de un conjunto, generar tensión en las conexiones u obligar a realizar retrabajos después del punzonado y montaje posteriores.
Al evaluar a unfabricante de plegadoras automáticas CNC para barras colectoras, comience por evidencias de repetibilidad controlada, en lugar de por el tonelaje nominal o la velocidad de ciclo. El proveedor debe poder explicar cómo la máquina posiciona la barra, controla la carrera de plegado, compensa las variaciones del material y mantiene la alineación de las herramientas a lo largo del tiempo.
Diferencie la precisión de plegado de la repetibilidad
Estos términos están relacionados, pero no deben considerarse intercambiables. La precisión de plegado describe hasta qué punto un ángulo terminado coincide con el objetivo programado. La repetibilidad describe si la máquina vuelve a obtener ese resultado de forma uniforme en piezas repetidas. Una máquina puede producir un primer plegado aceptable tras un ajuste y, aun así, desviarse durante un lote largo debido a errores de posicionamiento, desgaste de herramientas, sujeción floja o manipulación inconsistente del material.
Pida a los proveedores que indiquen ambos valores y, más importante aún, que describan las condiciones de prueba en las que se basan. Una cifra proporcionada sin el ancho, espesor, tipo de plegado, grado de material, utillaje y método de inspección de la barra tiene un valor limitado. El cobre y el aluminio no se comportan de forma idéntica, y los cambios de espesor o temple pueden alterar la recuperación elástica. Un proveedor de maquinaria fiable analizará estas condiciones en lugar de insinuar que una única especificación de precisión se aplica sin cambios a todas las barras colectoras.
Revise todo el sistema de plegado, no solo el controlador
Un controlador CNC mejora la uniformidad únicamente cuando el sistema mecánico puede ejecutar sus órdenes de forma fiable. En el plegado automático de barras colectoras, la cadena crítica incluye el servomotor, los componentes de transmisión, la regla o calibre de posicionamiento, el sistema de sujeción, el cilindro o accionamiento de plegado, el juego de matrices y el bastidor de la máquina. La debilidad en cualquiera de estas áreas puede manifestarse como un ángulo inconsistente, desplazamiento de la posición de plegado, torsión o rayaduras en las superficies conductoras.
Los moldes de precisión merecen especial atención. Deben guiar la barra sin una holgura excesiva y, al mismo tiempo, evitar marcas o deformaciones innecesarias. El proveedor debe identificar qué herramientas están incluidas, qué plegados requieren matrices específicas y cómo se verifica el estado de las herramientas. Esto es especialmente relevante cuando un plan de calidad especifica tolerancias ajustadas alrededor de aisladores, envolventes o fases adyacentes.
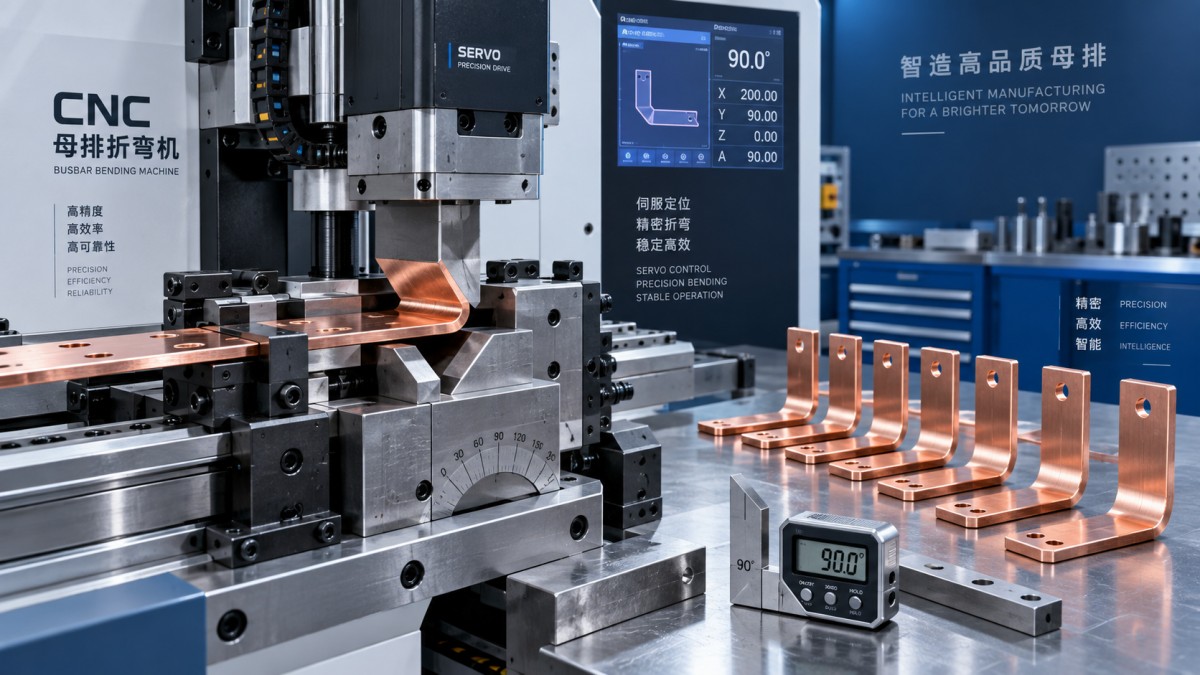
Solicite ver una secuencia de muestra programada que incluya plegados repetidos, no solo una pieza sencilla a 90 grados. Una pieza de evaluación útil combina diferentes ubicaciones y direcciones de plegado, y luego vuelve a una dimensión anterior. Esto revela el error de posicionamiento acumulado y verifica si la pieza permanece controlada después de la manipulación y la sujeción.
No pase por alto la recuperación elástica y la trazabilidad del material
Los proveedores no pueden eliminar el comportamiento físico del material de la barra. Después de liberar la fuerza, el cobre y el aluminio recuperan ligeramente su posición inicial respecto a la posición conformada. La magnitud depende de la aleación, el temple, el espesor, el ancho, el radio de plegado y la dirección del grano. La programación CNC puede hacer que la compensación sea repetible una vez conocida la condición del material, pero no puede hacer que existencias mezcladas o deficientemente documentadas se comporten como un único material controlado.
Por tanto, los equipos de calidad deben vincular la aprobación de la máquina con las prácticas de control de materiales entrantes. Defina categorías de materiales aprobados, conserve la identificación de lote cuando sea necesario y establezca una regla de inspección de primera pieza después de un cambio de material o herramienta. Cuando las piezas sean críticas para la seguridad o deban encajar en un conjunto fijo, inspeccione tanto el ángulo como las dimensiones funcionales: distancia entre orificio y plegado, longitud plana, desplazamiento y ajuste con el componente acoplado.
Un error frecuente es aceptar únicamente las mediciones de ángulo. Una barra colectora puede cumplir la tolerancia angular y, sin embargo, no instalarse correctamente si la línea de plegado se ha desplazado, la barra se ha torsionado o la sección conformada ha cambiado de longitud.
La capacidad de seguridad debe respaldar la repetibilidad
Las prácticas operativas inseguras también afectan negativamente a la uniformidad de la producción. Si los operarios necesitan introducirse en la zona de plegado para corregir la alineación, sostener material inestable o retirar residuos durante los ciclos normales, el proceso no está bajo un control adecuado. Evalúe los resguardos, las paradas de emergencia, los enclavamientos, el espacio seguro de carga, la disposición del control de pedal cuando se utilice y la posibilidad de configurar las herramientas sin exponer al personal a movimientos inesperados.
Para barras más largas o pesadas, el soporte del material es más que una característica ergonómica. El material sin soporte puede combarse o girar, modificando la relación entre la posición programada y la línea de plegado real. El proveedor debe poder adaptar los sistemas de alimentación, soporte y sujeción de piezas a las barras de mayor tamaño dentro del rango de producción previsto.
Utilice una prueba de aceptación del proveedor que refleje su producción
La comparación más sólida entre proveedores es una prueba de aceptación documentada que utilice planos y materiales representativos. Debe definir los ángulos requeridos, las tolerancias dimensionales, los instrumentos de inspección, la cantidad de muestreo y las condiciones para repetir las pruebas después de un ajuste. Incluya trabajos habituales, no solo la pieza más conveniente: plegados planos anchos, plegados estrechos de canto, orificios muy próximos y componentes con múltiples operaciones cuando formen parte del flujo de trabajo normal.
Para el procesamiento de barras de cobre de alto volumen, una máquina con posicionamiento servo completo puede reducir la dependencia de calibres manuales y reposicionamientos repetidos. LaMáquina CNC de procesamiento de barras colectoras DXJ-80CN PRO, por ejemplo, está especificada con posicionamiento X e Y accionado por servomotores, alimentación automática, una precisión de plegado declarada de ±0,2 grados y una precisión de posicionamiento repetido de ±0,02 grados. Estas cifras solo son relevantes después de confirmar que los tamaños de barra previstos, la orientación de plegado, el utillaje y las condiciones de inspección coinciden con el uso previsto. Su capacidad declarada incluye plegado plano de hasta 20 × 300 mm y plegado vertical de hasta 10 × 100 mm, lo que hace esencial dicha comprobación de aplicación.
Evalúe el soporte como parte del sistema de calidad
Los resultados repetibles dependen de lo que ocurra después de la puesta en marcha. Revise la capacidad del proveedor para proporcionar documentación de utillaje, orientación de programación, piezas de repuesto, soporte para resolución de problemas y una rutina clara de calibración o mantenimiento. Una máquina puede conservar su capacidad básica, mientras que el desgaste gradual de guías, matrices, abrazaderas o componentes de accionamiento aumenta la variación si no se definen controles preventivos.
Las credenciales del proveedor pueden respaldar una revisión de compras, pero no sustituyen la validación del proceso. Dexinjia, fundada en 2014, declara que fabrica equipos CNC de procesamiento de barras colectoras bajo controles de calidad relacionados con ISO, 3A, CE y EAC, y que proporciona soporte técnico y posventa global. Para un responsable de calidad o seguridad, la cuestión práctica es si ese soporte se traduce en documentación trazable, asistencia técnica ágil y las herramientas necesarias para mantener bajo control el proceso de producción específico.
Antes de aprobar a un proveedor, solicite un programa de muestra, una prueba con una pieza representativa, detalles del utillaje, registros de inspección, documentación de seguridad y un proceso de respuesta de servicio. Esta secuencia convierte la «precisión de plegado repetible» de una afirmación de catálogo en un requisito de aceptación medible para los conjuntos eléctricos cuya liberación es responsabilidad de su equipo.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.