


Cómo el corte preciso de barras colectoras agiliza el ensamblaje de paneles eléctricos
En un taller de cuadros eléctricos, los retrasos rara vez empiezan en la etapa final del cableado. A menudo comienzan mucho antes: con una barra de cobre o aluminio que tiene unos milímetros de más, un borde de corte que requiere un acabado adicional o un patrón de orificios que deja de coincidir después del doblado. Cada problema puede parecer menor por sí solo. Sin embargo, a lo largo de una serie de producción, estas pequeñas correcciones ralentizan el montaje, interrumpen el trabajo en las estaciones y generan incertidumbre para el equipo de ensamblaje.
Por eso, la precisión del corte de barras colectoras influye directamente en la velocidad de montaje de cuadros eléctricos. Una máquina cortadora de barras colectoras bien seleccionada produce piezas que llegan a la siguiente operación con la longitud correcta, bordes limpios y geometría uniforme. En lugar de considerar el corte como una simple etapa de preparación, los fabricantes pueden utilizarlo como base para un flujo de trabajo más predecible de fabricación de barras colectoras y montaje de cuadros eléctricos.
La velocidad de montaje se determina antes de que la barra colectora llegue al cuadro
Las barras colectoras no son componentes independientes. Sus dimensiones afectan a todas las operaciones posteriores: punzonado, doblado, colocación del aislamiento, separación entre fases, ubicación de los soportes e instalación final en la envolvente. Cuando una barra se corta con poca precisión, las consecuencias se propagan por toda la línea.
Un corte demasiado corto puede dejar una superficie de contacto insuficiente en un terminal. Una barra demasiado larga puede interferir con las distancias de seguridad o exigir que los técnicos la recorten manualmente. Un borde irregular o deformado puede dificultar la manipulación y requerir desbarbado antes de instalar la pieza. En equipos de conmutación más complejos, incluso una pequeña desviación dimensional puede impedir que un componente pretaladrado o predoblado encaje correctamente.
Para quienes toman decisiones, lo importante no es simplemente si es técnicamente posible realizar el corte, sino si este favorece un proceso estable. Una longitud de corte uniforme permite a los equipos de producción preparar con confianza los programas de doblado, las posiciones de punzonado y las instrucciones de montaje. Cuanto menos tiempo dediquen los técnicos a medir, ajustar y corregir trabajos, más tiempo podrán destinar a tareas que aportan valor.
Dónde genera costes ocultos un corte impreciso
El desperdicio de material es el coste más visible de una precisión de corte deficiente, especialmente cuando los precios del cobre están bajo presión. Sin embargo, las pérdidas más persistentes suelen ocultarse en las horas de trabajo y las interrupciones de producción. Un fabricante puede volver a cortar rápidamente una pieza, pero es posible que la estación de montaje ya esté esperando el repuesto. Si la pieza requiere un nuevo doblado o perforaciones adicionales, el retraso se prolonga aún más.
Entre los síntomas habituales se incluyen:
- Los operarios vuelven a medir cada pieza antes de doblarla o instalarla.
- Recorte manual de barras para compensar las variaciones de longitud.
- Desviación de las posiciones de los orificios respecto a la ubicación prevista para los terminales o soportes.
- Trabajo adicional de desbarbado debido a una mala calidad de corte.
- Los distintos turnos producen componentes cuyo ajuste no es uniforme.
- El personal de montaje mantiene cuadros sin terminar a la espera de barras colectoras corregidas.
Estos problemas no siempre aparecen en los informes mensuales de desperdicio. Se manifiestan como plazos de entrega más largos, horas extra cerca de las fechas de envío y un departamento de montaje que parece ocupado, pero no alcanza el rendimiento previsto. Por ello, mejorar la etapa de corte puede ser una de las medidas más prácticas para proteger el ritmo de todo el taller de cuadros eléctricos.
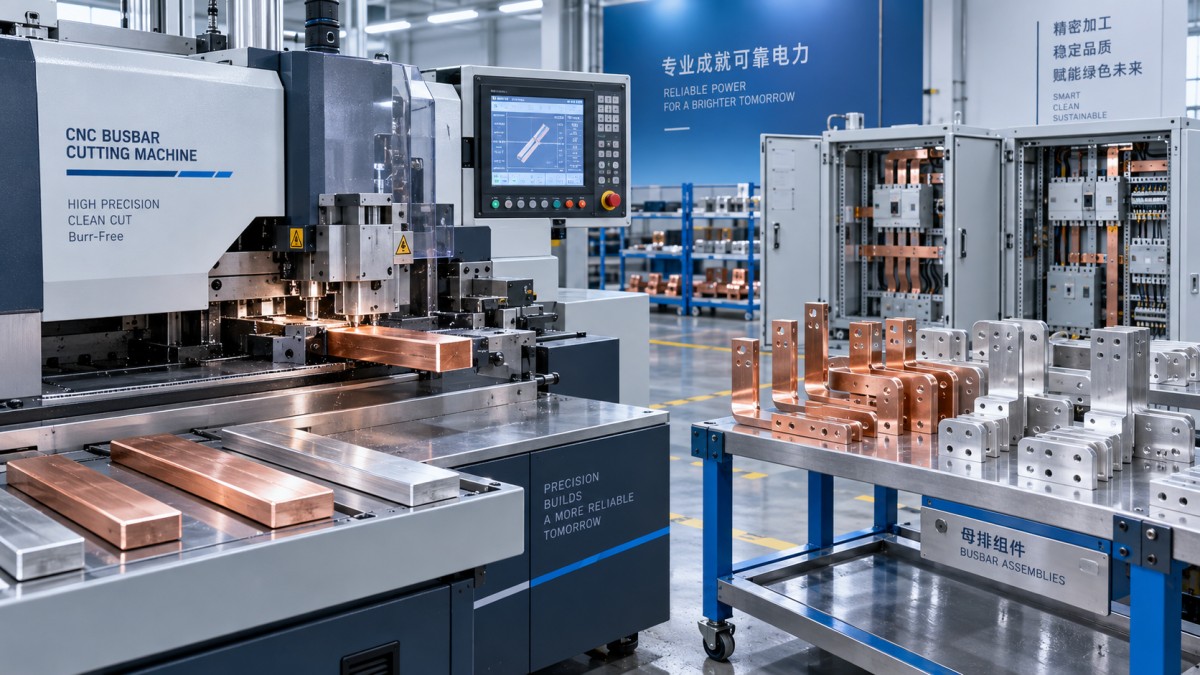
Un proceso de corte diseñado para toda la secuencia de fabricación
Lo más conveniente es planificar el corte teniendo en cuenta todo el recorrido de la barra colectora, en lugar de evaluar la estación de corte de forma aislada. Empiece por el plano del componente terminado: longitud total requerida, posiciones de doblado, orificios punzonados, requisitos de distancia al borde, anchura y grosor del material, y la dirección en la que se manipulará la pieza durante el montaje.
A partir de ahí, establezca una secuencia repetible. En muchas aplicaciones, el corte se realiza antes del punzonado y el doblado para mantener una referencia constante del material de una operación a otra. El borde de referencia y la posición del tope deben estar claros para todos los operarios. Si el proceso cambia entre el cobre y el aluminio, ese cambio debe documentarse en lugar de dejarse al criterio de cada persona.
Una máquina cortadora de barras colectoras adecuada debe facilitar esta disciplina mediante una estructura de corte rígida, un posicionamiento fiable, herramientas apropiadas y controles que simplifiquen la repetición del trabajo. La precisión no depende únicamente de la cuchilla o la matriz; también depende de la uniformidad con que se posiciona el material, de cómo verifica el operario la primera pieza y de la capacidad de la máquina para mantener la repetibilidad durante todo el lote.
La importancia de los bordes limpios es mayor de lo que parece
La calidad del corte influye tanto en la productividad como en la calidad del trabajo. Un borde limpio y recto reduce la necesidad de acabados secundarios y ayuda a que las barras colectoras asienten correctamente contra las superficies de conexión de los terminales, los conectores y los soportes. También facilita la inspección. Cuando un borde está visiblemente deformado o tiene muchas rebabas, el equipo debe dedicar tiempo a decidir si la pieza todavía se puede utilizar de forma segura y con un acabado adecuado.
En las barras colectoras de aluminio, prestar atención al estado del borde resulta especialmente útil, ya que el material puede comportarse de manera diferente al cobre durante el procesamiento. La selección de herramientas, la holgura, el estado de la máquina y una manipulación adecuada influyen en el resultado. No debe suponerse automáticamente que un proceso que ofrece resultados aceptables con un material proporcionará el mismo acabado con otro.
Adaptar el equipo a las condiciones reales de producción
No existe una configuración de máquina única que sea adecuada para todos los fabricantes de cuadros eléctricos. Un taller compacto que produce cuadros de control variados y en pequeños volúmenes puede valorar la flexibilidad de configuración y el poco espacio que ocupa. Un fabricante de conjuntos de equipos de conmutación repetitivos puede dar más importancia a la precisión programada, los cambios rápidos y la coordinación de las operaciones de doblado y punzonado.
Al evaluar el equipo, los equipos de compras y operaciones deben ir más allá de la capacidad indicada en las especificaciones. Algunas preguntas útiles son:
- ¿Qué anchuras y grosores de cobre y aluminio se procesan con mayor frecuencia?
- ¿Cuántos cambios de pieza se realizan en un turno habitual?
- ¿El flujo de trabajo requiere solo corte o también punzonado y doblado integrados?
- ¿Cómo se transfieren las dimensiones de los planos al operario de la máquina?
- ¿Las herramientas permiten realizar las formas y los patrones de orificios utilizados en los cuadros actuales?
- ¿Qué servicio, repuestos, formación y asistencia técnica están disponibles después de la instalación?
Para los talleres que realizan varias operaciones en una misma zona, una máquina 3 en 1 para barras colectoras puede reducir el traslado innecesario de material entre estaciones independientes. Cuando la prioridad es el rendimiento y la repetición de trabajos complejos, los equipos CNC para el procesamiento de barras colectoras pueden ofrecer un mayor control del proceso. Los equipos hidráulicos portátiles pueden ser útiles para trabajos de campo o aplicaciones en las que la maquinaria fija no resulta práctica, aunque la elección debe basarse en el volumen previsto y la uniformidad requerida.
Las herramientas merecen la misma atención. La precisión del punzonado depende de una matriz adecuada, una holgura controlada y una alineación fiable con la referencia de la barra colectora. Para herramientas de repuesto o específicas para una aplicación, puede considerarse un punzón y matriz como parte de los requisitos generales de suministro de moldes, en lugar de dejarlo para cuando la producción ya esté en marcha.
Desde la inspección de la primera pieza hasta un ajuste repetible en el cuadro
Incluso los equipos avanzados se benefician de una rutina práctica de calidad. Antes de iniciar un lote, los operarios deben comprobar la primera pieza conforme al plano: longitud total, escuadría del corte, estado del borde, distancia entre el orificio y el borde cuando corresponda, y relación entre la referencia de corte y las líneas de doblado posteriores. Esta breve comprobación cuesta mucho menos que descubrir un error sistemático después de que decenas de piezas hayan llegado al montaje.
También conviene distinguir entre la precisión de la máquina y la precisión del proceso. Una máquina puede ser capaz de trabajar con precisión, pero los resultados pueden variar si las dimensiones del material son distintas, los instrumentos de medición no están calibrados, las superficies de los topes están sucias o los programas se introducen de forma inconsistente. Unas instrucciones de trabajo claras y unos puntos de inspección controlados convierten la capacidad de la máquina en una producción fiable.
A muchas empresas les resulta útil etiquetar las barras colectoras por cuadro o grupo de montaje inmediatamente después del procesamiento. Este sencillo paso reduce el riesgo de mezclar piezas de aspecto similar y permite entregar juegos completos a los equipos de montaje. Cuando los componentes cortados, punzonados y doblados llegan juntos y se ajustan al diseño previsto, el montaje de cuadros eléctricos se vuelve más fluido, rápido y fácil de programar.
Por qué el argumento para invertir va más allá del tiempo de ciclo
Una carrera de corte más rápida, por sí sola, no garantiza una fábrica más rápida. El argumento empresarial más sólido se basa en reducir las interrupciones: menos acabado manual, menos piezas que rehacer, un ajuste más uniforme en el montaje, un mejor aprovechamiento del material y una menor dependencia de la experiencia individual de los operarios. Estas ventajas pueden ser especialmente importantes cuando resulta difícil contratar fabricantes cualificados o cuando los plazos de los proyectos dejan poco margen para corregir errores.
Dexinjia (DXJ™), fundada en 2014, fabrica máquinas CNC para el procesamiento de barras colectoras de cobre y aluminio mediante corte, punzonado, doblado y estampado. Su gama incluye máquinas 3 en 1, equipos CNC de doblado y soluciones portátiles de procesamiento hidráulico. Al comparar opciones, los compradores deben evaluar la construcción de la máquina, los moldes de precisión, la calidad del motor, los requisitos de certificación y el acceso a asistencia técnica, además de la tarea de producción en sí. Una máquina duradera es valiosa, pero es más probable que una máquina adaptada al flujo de trabajo real proporcione mejoras operativas cuantificables.
En última instancia, el corte preciso de barras colectoras ofrece a los equipos de montaje de cuadros eléctricos algo que necesitan a diario: confianza en la pieza que llega a su estación. Cuando las dimensiones son uniformes y los bordes están listos para usar, el montaje pasa de las correcciones a la finalización. Este cambio contribuye a acortar los plazos de entrega, lograr cuadros con un acabado más limpio y contar con un sistema de producción mejor preparado para crecer al ritmo de la demanda.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.