


Cómo el control servo mejora la consistencia del doblado en trabajos de barras colectoras de alto volumen
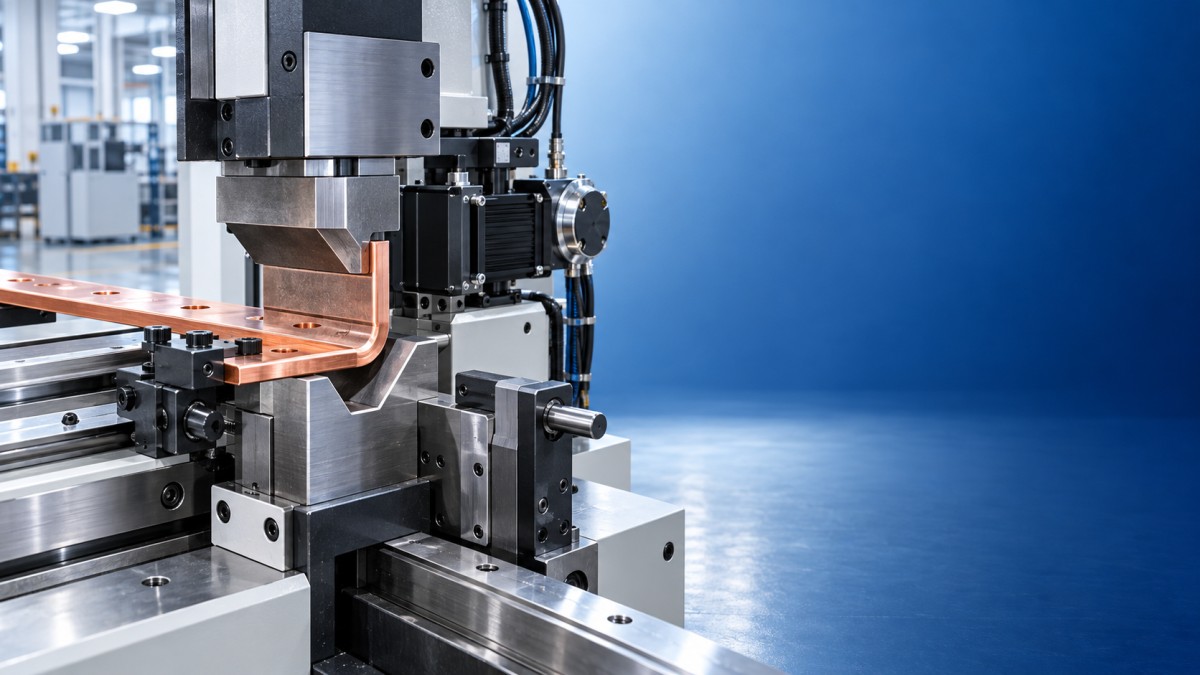
El doblado de barras colectoras de gran volumen se vuelve inestable cuando la máquina trata cada pieza en bruto como si tuviera la misma rigidez, espesor y recuperación elástica. Los conductores de cobre y aluminio pueden parecer correctos en el momento en que el punzón alcanza su posición programada, pero luego recuperarse hasta alcanzar diferentes ángulos finales después de liberar la presión. Una máquina CNC servo para doblado de barras colectoras aborda este problema controlando el movimiento mediante la retroalimentación de posición medida, en lugar de depender únicamente de una carrera mecánica fija.
Para lograr consistencia en el doblado, el resultado útil no consiste simplemente en que el ariete se detenga con precisión. El control servo coordina la velocidad de aproximación, la velocidad de conformado, la permanencia, la inversión y la posición final para que el material se doble en condiciones repetibles. Esto reduce la variación entre piezas, especialmente cuando una producción incluye varios ángulos de doblado, anchos de conductor o lotes de material.
La retroalimentación de posición cambia la decisión de doblado
En una configuración convencional de carrera fija, la posición de conformado se ajusta y se repite mecánicamente. La repetibilidad puede ser aceptable cuando el material y las herramientas permanecen sin cambios, pero una pequeña diferencia en el espesor o la dureza reales modifica la relación entre el recorrido del ariete y el ángulo acabado. Un doblado visualmente cercano al objetivo puede seguir creando problemas de alineación en terminales, soportes aislantes, compartimentos de aparamenta o conjuntos de barras colectoras laminadas.
Un eje servo utiliza retroalimentación de encoder para comparar el movimiento ordenado con la posición real del eje durante todo el ciclo. El controlador puede desacelerar antes del contacto, conformar a una velocidad controlada, alcanzar una posición definida y regresar sin depender de una parada hidráulica brusca. Cuando el programa incluye la geometría correcta de la herramienta y la condición del material, este control de movimiento hace que el doblado final sea mucho menos sensible a las variaciones de velocidad entre ciclos.
El posicionamiento servo no debe confundirse con la corrección automática de cada error angular. El encoder confirma la posición del eje de la máquina; no conoce automáticamente el ángulo acabado a menos que el equipo también utilice medición angular o un modelo de compensación validado. Esta distinción es importante al evaluar la capacidad del proceso. Un recorrido estable del ariete demuestra un movimiento controlado, mientras que un ángulo estable tras la liberación requiere confirmación en la pieza conformada.
La recuperación elástica debe gestionarse como una condición del material
La recuperación elástica es una de las principales razones por las que programas idénticos pueden producir ángulos de barra colectora inconsistentes. Después del conformado, la energía elástica del conductor hace que el doblado se abra ligeramente. La magnitud varía según la condición de la aleación, el temple, la sección transversal, la dirección de doblado respecto al grano, el radio de doblado y la geometría de contacto de la herramienta. Por lo tanto, el aluminio y el cobre no deben considerarse intercambiables simplemente porque sus dimensiones nominales coincidan.
El control servo permite la compensación al proporcionar una posición de sobredoblado repetible. Un programa puede ordenar que las herramientas superen el ángulo final requerido para que la recuperación elástica devuelva la pieza a la especificación. El valor de compensación debe basarse en pruebas controladas con la barra real y el juego de matrices utilizado. Reutilizar un valor de una barra más estrecha, de un temple diferente o de una herramienta desgastada puede generar un error sistemático que parece muy repetible, pero que permanece fuera de tolerancia.
La variación del material dentro de una entrega también merece atención. Un cambio de lote de bobina o barra puede conservar el mismo grado y dimensiones indicados, pero responder de forma distinta durante el doblado. Cuando el ángulo de la primera pieza empieza a desviarse después de un cambio de material, aumentar la presión no es automáticamente la respuesta correcta. La condición observada podría deberse a la recuperación elástica, a una entrada incorrecta del espesor del material, a la configuración de las herramientas o a un error de posición de referencia. Estas causas dejan rastros diferentes en el registro de producción.
La velocidad controlada protege tanto el doblado como las herramientas
Una alta velocidad de desplazamiento es valiosa durante movimientos sin conformado, pero no siempre es adecuada en el contacto con la herramienta. Un impacto agresivo puede marcar el cobre blando, desplazar una barra con soporte deficiente o crear un asentamiento inconsistente contra el tope trasero. La programación servo permite una aproximación rápida seguida de un segmento de conformado más lento y controlado. El punto de transición debe producirse antes de que el punzón cargue sustancialmente el material, en lugar de después de que el doblado ya haya comenzado.
Este perfil es especialmente relevante para barras colectoras anchas, delgadas o largas. Estas piezas pueden flexionarse antes de que se establezca completamente la línea de doblado prevista. Si la pieza de trabajo no se apoya de forma consistente, la posición medida de la máquina puede ser correcta mientras la ubicación física del doblado o la geometría de la pestaña varían. Los brazos de apoyo, los topes de posicionamiento, la condición de sujeción y la planitud de la barra entrante deben coincidir con la configuración programada.
Una permanencia en la posición conformada puede ser adecuada cuando el proceso requiere que el material se estabilice bajo carga, pero no es una solución universal para la recuperación elástica. Extender el tiempo de permanencia sin confirmar la causa de la variación angular reduce la producción y puede aumentar las marcas en la superficie de contacto. Su valor debe verificarse comparando los ángulos tras la liberación en piezas consecutivas, no evaluando la pieza mientras permanece bajo el punzón.
La repetibilidad depende de la cadena de referencia
Un sistema servo repite aquello que se le indica repetir. Por lo tanto, toda la cadena de referencia debe ser estable: cero del programa, posición de origen de la máquina, selección de punzón y matriz, referencia del tope trasero, datos del material y orientación de la pieza. Un pequeño desfase en cualquiera de estos puntos puede producir un resultado fiable pero incorrecto en todo un lote.
La identificación de las herramientas es especialmente importante cuando hay disponibles varios radios de matriz. Cambiar la abertura de la matriz inferior altera el soporte del material y la trayectoria de fuerza, lo que modifica el ángulo resultante para una posición determinada del ariete. Una herramienta con un perfil de contacto pulido pero alterado puede tener el mismo número de pieza que una herramienta nueva y, aun así, producir un comportamiento de doblado diferente. La condición de las herramientas debe considerarse siempre que un programa previamente comprobado empiece a requerir ajustes repetidos.
Los registros de producción son más útiles cuando separan las observaciones de posición del eje de las mediciones de la pieza acabada. Una posición servo estable con ángulos tras la liberación que se desvían apunta a condiciones de material, herramientas o sujeción. Una posición de eje variable o un retorno a referencia inconsistente apunta al sistema de movimiento, la referencia del encoder, la transmisión mecánica o la ejecución del programa. Combinar estas señales evita cambios innecesarios en los ajustes de compensación.
Mediciones que revelan la fuente de variación
- Ángulo de doblado tras la liberación: Mida después de que la pieza esté completamente descargada y en una ubicación de inspección consistente. Una lectura tomada demasiado cerca de una esquina redondeada puede reflejar la geometría local del radio en lugar del verdadero ángulo de la pestaña.
- Ubicación de la línea de doblado: Confirme la distancia desde el doblado hasta los orificios, las caras terminales y los bordes de referencia. Un ángulo correcto por sí solo no garantiza el ajuste cuando la barra se ha desplazado contra el sistema de posicionamiento.
- Condición de la superficie: Inspeccione la presencia de marcas de punzón, grietas, deformación de bordes y daños en el recubrimiento cuando corresponda. Estas señales suelen aparecer antes de que la variación dimensional se vuelva grave.
- Trazabilidad del programa y las herramientas: Registre la revisión activa del programa, el perfil de la matriz, el perfil del punzón, la designación del material y el ajuste de compensación junto con los resultados de las muestras.
La ubicación de los orificios añade otra capa de control cuando el punzonado y el doblado se realizan en la misma ruta. Un doblado puede ser dimensionalmente correcto y aun así interferir con los herrajes si las características punzonadas se referenciaron desde un datum distinto al de la configuración de doblado. El mismo principio se aplica cuando se introducen herramientas de punzonado especiales, como Other-Special-Dies-punching: la pieza conformada debe evaluarse respecto al esquema completo de datums, en lugar de tratar el punzonado y el doblado como verificaciones aisladas.
Cuando la precisión servo no resuelve el problema
El control servo no puede compensar una selección deficiente de matriz, rebabas que impiden un asentamiento plano, superficies de contacto contaminadas o una barra colectora colocada contra el tope incorrecto. Tampoco puede evitar grietas provocadas por un radio de doblado inadecuado para la condición del conductor. Un eje estrictamente controlado puede crear repetidamente el mismo defecto cuando la propia ventana de proceso es incorrecta.
La inconsistencia angular también puede confundirse con un problema de máquina cuando el método de inspección es inestable. Un transportador manual, un medidor de ángulos colocado sobre superficies irregulares y mediciones tomadas con distinto apoyo de la pestaña pueden no coincidir incluso cuando las piezas son consistentes. El dispositivo de medición, los puntos de contacto y la posición de muestreo necesitan un método definido. Para piezas con pestañas cortas o desplazamientos complejos, una fijación que establezca el datum funcional es más significativa que una lectura superficial casual.
El mantenimiento afecta la consistencia tanto por la condición mecánica como por la electrónica. Los portaherramientas flojos, las superficies guía desgastadas, la holgura en los componentes de transmisión, la lubricación insuficiente donde se especifica y el movimiento en el conjunto del tope trasero pueden comprometer un programa servo cuidadosamente calibrado. Una verificación de retorno al origen y una pieza de prueba controlada después de los cambios de herramientas proporcionan una forma práctica de detectar una referencia alterada antes de procesar un lote grande.
Un doblado estable de barras colectoras se logra vinculando el movimiento servo con datos de material verificados, herramientas adecuadas, condiciones de posicionamiento fijas y medición después de la recuperación elástica. Cuando estos elementos permanecen controlados, el conformado accionado por servo transforma la compensación angular de una corrección manual repetida en un parámetro de producción definido y trazable.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.