


Cómo evaluar a un fabricante de dobladoras automáticas CNC de barras colectoras antes de realizar un pedido
Una dobladora automática de barras colectoras CNC debe evaluarse como un sistema de producción, no como una unidad de doblado independiente. Una máquina puede parecer capaz en el catálogo de un proveedor, pero aun así ser inadecuada si sus herramientas no pueden cubrir los tamaños de barras requeridos, su sistema de control no puede gestionar la secuencia de doblado prevista o su fabricante no puede demostrar resultados repetibles con el propio material del comprador.
La pregunta de adquisición más importante no es si un proveedor puede suministrar una dobladora automática de barras colectoras CNC, sino si puede definir, fabricar, probar, entregar y respaldar una máquina conforme a un requisito de procesamiento medible. Esta distinción es especialmente relevante cuando las barras de cobre o aluminio deben ajustarse a conjuntos de aparamenta, transformadores, paneles de distribución o envolventes eléctricas con una tolerancia limitada a las variaciones dimensionales.
Comience con la barra colectora real y el plan de doblado
Antes de comparar fabricantes, convierta el paquete interno de planos en una hoja de requisitos de la máquina. «Adecuada para barras colectoras de cobre y aluminio» no es suficiente. El proveedor debe recibir los grados de material previstos, el rango de anchura y espesor de las barras, la demanda de producción anual o por turno, el radio interior mínimo de doblado, los ángulos de doblado, los patrones de orificios cuando corresponda y las expectativas de tolerancia de las piezas terminadas.
El comportamiento del material debe considerarse por separado para el cobre y el aluminio. Las mismas dimensiones nominales no garantizan un comportamiento de doblado idéntico. La dureza, el temple, el estado de la superficie y la dirección del grano pueden afectar la recuperación elástica, la deformación de los bordes y el riesgo de agrietamiento. Un fabricante que proporciona una única cifra genérica de capacidad sin preguntar por el estado del material aún no ha demostrado que comprende la aplicación.
También es importante distinguir la capacidad teórica máxima del rango operativo normal. Una dobladora clasificada para una determinada anchura y espesor puede procesar esa combinación solo con herramientas, radio de doblado o supuestos de material específicos. Los documentos de adquisición deben solicitar una matriz de capacidad declarada en lugar de basarse en una única cifra principal de tonelaje.
- Anchura, espesor y longitud mínimos y máximos de la barra
- Requisitos de doblado plano, vertical y desplazado
- Radios interiores requeridos y deformación aceptable del borde exterior
- Número de tipos de doblez y piezas programadas por turno
- Si la producción implica piezas individuales, lotes repetitivos o cambios frecuentes de diseño
- Tolerancia dimensional requerida después de la compensación de recuperación elástica
Un proveedor debe poder explicar dónde termina su máquina estándar y dónde se hacen necesarios troqueles especiales, mesas de trabajo más grandes, guías, abrazaderas o modificaciones del control. Esta conversación suele revelar más que una hoja de especificaciones pulida.
Pregunte cómo se define y verifica la precisión
Las afirmaciones de precisión suelen ser demasiado amplias para respaldar una decisión de compra. «Alta precisión» tiene un valor limitado a menos que el fabricante identifique qué se mide: precisión angular, precisión de la posición de doblado, repetibilidad entre piezas o precisión dimensional de la barra colectora conformada final. Estos aspectos están relacionados, pero no son intercambiables.
Para una dobladora de barras colectoras CNC, la cuestión práctica es si una pieza programada puede producirse repetidamente dentro de las tolerancias requeridas por el montaje posterior. Ese resultado depende del posicionamiento de los ejes, la estabilidad de la sujeción, el estado del troquel, la recuperación elástica del material, la compensación del programa y la configuración del operario. Una máquina puede posicionarse con precisión y, aun así, producir ángulos finales inconsistentes si estos elementos se controlan deficientemente.
Solicite una prueba de aceptación en fábrica documentada utilizando material y planos representativos. La prueba debe definir la cantidad de muestras, los puntos de medición, las tolerancias, los instrumentos de medición, el método de inspección y el tratamiento de las piezas rechazadas. Si el envío no puede esperar al material suministrado por el comprador, el proveedor debe indicar el grado y las dimensiones del material de prueba utilizado e identificar las limitaciones del resultado.
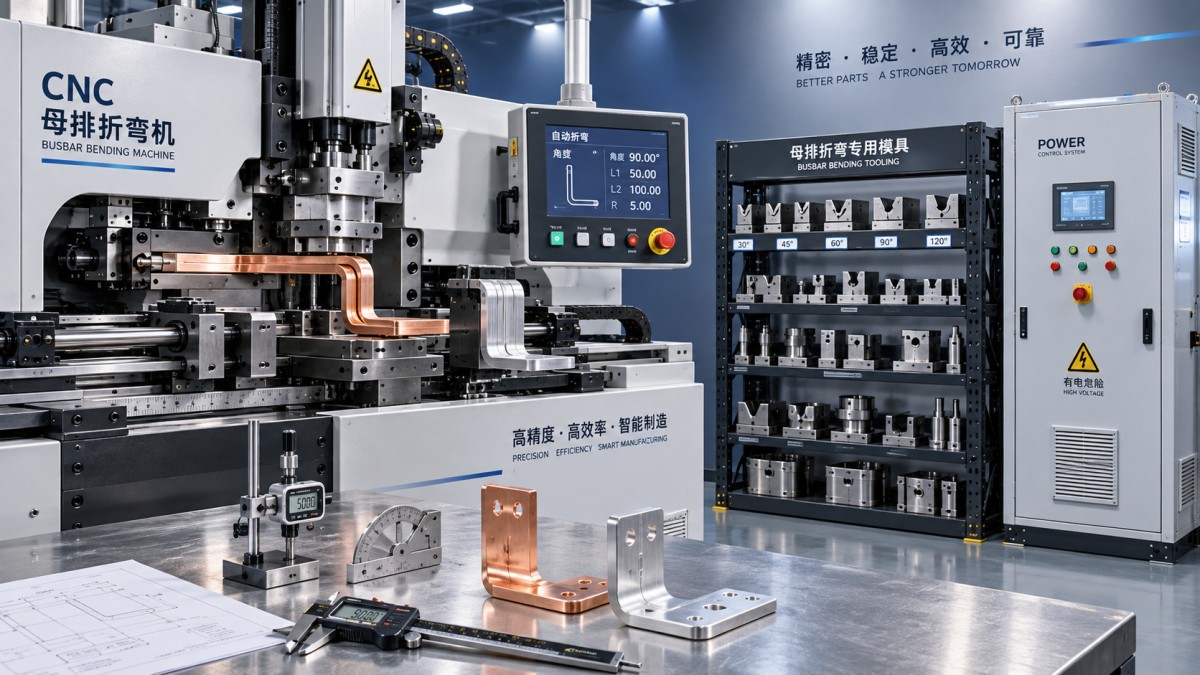
El vídeo por sí solo es evidencia insuficiente. Puede mostrar el movimiento y la funcionalidad básica, pero rara vez demuestra la repetibilidad, el tiempo de configuración, la geometría de doblado o la calidad de la superficie. Un registro de inspección dimensional, un archivo de pieza programada y un acuerdo de conservación de muestras proporcionan una base mucho más sólida para la aceptación.
Examine la arquitectura de la máquina detrás de las especificaciones del folleto
Dos máquinas con clasificaciones de fuerza de doblado similares pueden diferir considerablemente en facilidad de uso y estabilidad a largo plazo. La evaluación debe abarcar el bastidor, el cabezal de doblado, el sistema de sujeción, el sistema de guía, la configuración de accionamiento, los componentes hidráulicos o servo, el armario eléctrico, el hardware de control, los dispositivos de seguridad y la interfaz de herramientas.
Una estructura suficientemente rígida es importante porque la deflexión bajo carga puede afectar la consistencia angular y la vida útil de las herramientas. La cuestión no es simplemente el peso de la máquina; es la relación entre el diseño del bastidor, la trayectoria de carga, el mecanismo de doblado y la sección máxima que se procesa. Pregunte al fabricante qué componentes se mecanizan internamente, cómo se inspeccionan los conjuntos críticos y si las herramientas de repuesto son trazables a los planos originales o a los números de pieza.
El sistema de control merece la misma atención. Los compradores deben determinar si el software admite programas almacenados, edición de secuencias, ajuste de compensación, historial de alarmas, copia de seguridad de parámetros y exportación o recuperación de datos de piezas. Un controlador fácil de operar pero incapaz de conservar programas o diagnosticar fallos puede generar tiempos de inactividad innecesarios posteriormente. Cuando la máquina se integre con operaciones de punzonado o corte, confirme cómo se gestionan la transferencia de datos, el posicionamiento de referencia y la secuenciación del proceso, en lugar de asumir que todas las funciones CNC son interoperables.
Evalúe las herramientas como un activo de producción controlado
Las herramientas se especifican con frecuencia de forma insuficiente durante la cotización y se convierten en una fuente de retrasos después de la entrega. La oferta inicial debe enumerar cada troquel, punzón, formador de doblado, abrazadera, bloque de soporte y calibre incluidos en el alcance. También debe identificar el rango de material asignado a cada herramienta y si los perfiles especiales requieren juegos adicionales.
La geometría de las herramientas afecta a más que la forma del doblez. Las herramientas mal adaptadas pueden marcar la superficie del conductor, crear radios desiguales, aumentar los problemas de manipulación relacionados con rebabas o reducir la repetibilidad. Esto es particularmente relevante cuando se utilizan barras colectoras visibles en equipos eléctricos terminados o cuando los bordes afilados complican el aislamiento, el enfundado o el montaje.
Solicite el intervalo de mantenimiento recomendado, los puntos de desgaste esperados, los requisitos de almacenamiento y el plazo de entrega de las herramientas de repuesto. Un precio inicial bajo de la máquina puede perder su ventaja si los troqueles propietarios son difíciles de identificar o adquirir. El contrato de compra debe incluir una lista de piezas de repuesto con descripciones de componentes, referencias del fabricante cuando corresponda y cantidades recomendadas para la puesta en marcha y la operación inicial.
Las certificaciones deben vincularse a la máquina entregada
Las certificaciones pueden respaldar la evaluación del proveedor, pero no deben tratarse como sustituto de la validación técnica. La certificación de gestión de la calidad basada en ISO puede indicar que existen procesos de calidad documentados, mientras que el marcado CE es relevante para maquinaria suministrada a los mercados europeos aplicables. Ninguno confirma automáticamente que una configuración concreta cumpla la aplicación del comprador, los requisitos eléctricos o las obligaciones locales de importación.
Solicite copias de los certificados y compruebe el organismo emisor, el alcance, el período de validez y la entidad jurídica indicada en el documento. Para una máquina destinada a la exportación, confirme la documentación que acompañará al envío: manual de operación, planos eléctricos, lista de piezas, declaración o documentación de conformidad cuando corresponda, instrucciones de instalación e información de seguridad en el idioma requerido.
La compatibilidad eléctrica debe incluirse por escrito en el pedido. El voltaje, la frecuencia, la disposición de fases, las disposiciones de puesta a tierra, la configuración de enchufe o terminal y las normas del armario de control afectan a la instalación. Es más seguro especificar estos requisitos en la fase de cotización que tratarlos como detalles de puesta en marcha.
Separe la personalización real de la variación de catálogo
La personalización es valiosa cuando resuelve una restricción de procesamiento definida, como una sección de barra colectora no estándar, una geometría de doblado especial, una mesa de soporte más larga, una disposición de resguardo específica o la integración con equipos aguas arriba y aguas abajo. Se vuelve arriesgada cuando un fabricante acepta modificaciones amplias sin revisar el alcance técnico, los planos, el calendario de entrega y los criterios de aceptación.
Un fabricante competente de dobladoras automáticas de barras colectoras CNC debe poder proporcionar una disposición revisada, una especificación eléctrica confirmada, un plano o descripción de las herramientas y una explicación escrita de cómo el cambio afecta la capacidad y el funcionamiento de la máquina. Los equipos personalizados también deben tener un límite claro entre los componentes estándar y los elementos de nuevo diseño. Esto facilita el mantenimiento futuro y el pedido de piezas de repuesto.
La amplitud del catálogo no debe utilizarse como prueba de competencia en todas las categorías de máquinas. Por ejemplo, un proveedor puede incluir equipos relacionados para la producción de transformadores, como laBobinadora horizontal DXJ-RX2T (2 toneladas), pero la capacidad de doblado de barras colectoras aún debe verificarse mediante el diseño específico de la máquina, el rango de herramientas, el proceso de prueba y el acuerdo de soporte propuestos para el pedido.
Revise el riesgo de fabricación y entrega antes de firmar
La capacidad de la fábrica se evalúa mejor mediante evidencias que mediante declaraciones generales sobre la escala de producción. Las evidencias útiles incluyen fotografías o vídeos del área de montaje real, equipos de mecanizado e inspección, fabricación de herramientas, montaje de armarios eléctricos, prácticas de embalaje y máquinas sometidas a pruebas funcionales. Una revisión remota de la fábrica puede ser útil cuando viajar no es práctico, siempre que se centre en el modelo cotizado y no solo en equipos seleccionados de exposición.
La oferta comercial debe separar claramente el precio de la máquina de las herramientas, la automatización opcional, la puesta en marcha, la formación, el embalaje de exportación, la documentación, las piezas de repuesto y el servicio remoto o in situ. Las condiciones de entrega deben indicar qué evento define la finalización: aceptación en fábrica, preparación para el envío, llegada al destino, instalación o aceptación final en las instalaciones. La ambigüedad en este punto puede generar disputas incluso cuando la propia máquina funciona correctamente.
Los hitos de pago deben estar alineados con evidencias tangibles. Para equipos personalizados, esto normalmente significa que una parte significativa del pago está vinculada a una aceptación en fábrica documentada y no solo al envío. El contrato también debe establecer la fecha de inicio de la garantía, las exclusiones para herramientas consumibles, el canal de respuesta ante fallos técnicos y el proceso práctico para obtener componentes de repuesto.
La capacidad de soporte forma parte de las especificaciones del equipo
A menudo se espera que las máquinas dobladoras de barras colectoras funcionen durante años con diseños de piezas y operarios cambiantes. La cuestión relevante es si el fabricante puede brindar soporte para el ajuste de parámetros, la resolución de problemas de programas, fallos eléctricos, problemas hidráulicos e identificación de piezas de repuesto después de la instalación. La respuesta de un proveedor debe incluir canales de respuesta, capacidad de atención en el idioma de servicio, herramientas de soporte remoto, documentación típica proporcionada y disponibilidad de repuestos críticos.
Un soporte sólido no significa prometer que todos los problemas se resolverán de forma remota. Significa que el fabricante cuenta con una forma estructurada de identificar la configuración de la máquina, revisar alarmas y parámetros, suministrar la pieza correcta y distinguir los fallos de la máquina de los problemas de material o configuración.
El pedido más fiable es aquel en el que la capacidad de la máquina, las herramientas, las pruebas de aceptación, los documentos de conformidad, las obligaciones de entrega y las responsabilidades de servicio están vinculados al mismo alcance técnico escrito. Esta disciplina transforma la selección de proveedores de una comparación de cotizaciones en una decisión defendible sobre la fiabilidad de la producción.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.