


Cómo diagnosticar errores de posicionamiento en una máquina CNC para barras colectoras 3 en 1
Cómo diagnosticar errores de posicionamiento en una máquina CNC 3 en 1 para barras colectoras
La precisión del posicionamiento es lo que marca la diferencia entre una barra colectora bien procesada y tener que repetir el trabajo con un coste elevado. En una máquina CNC 3 en 1 para barras colectoras, un error de unos pocos milímetros puede dejar los orificios descentrados, las líneas de plegado fuera de la posición indicada en el plano o las longitudes de corte incompatibles con los requisitos de montaje. La máquina puede seguir funcionando con normalidad, por lo que los fallos de posicionamiento suelen diagnosticarse erróneamente como «problemas de CNC», cuando la causa real puede ser un tope de referencia flojo, herramientas desgastadas, variaciones del material o una referencia incorrecta en el programa.
La forma más rápida de solucionar el problema no consiste en ajustar todos los parámetros a la vez. Empiece por determinar si el error se repite, si aparece en una operación o en todas y si varía con el tamaño del material. Estas tres observaciones suelen acotar considerablemente la búsqueda.
Analice el patrón del error antes de tocar la máquina
Un error repetible es distinto de uno aleatorio. Si todos los orificios quedan sistemáticamente a 2 mm del borde de entrada, es probable que el problema esté en el punto de referencia del programa, la referencia de avance o el valor de compensación. Si el primer orificio está bien, pero los siguientes se desvían gradualmente, revise con más atención la precisión del avance, el deslizamiento de la sujeción, la respuesta del encoder o el juego en el sistema móvil.
Cuando el punzonado, el plegado y el corte presentan un desplazamiento aproximado idéntico, el fallo suele encontrarse antes de las estaciones de trabajo individuales. Es posible que el material no esté apoyado contra el tope de referencia, que el punto cero se haya configurado incorrectamente o que la máquina esté tomando como referencia el extremo de inicio equivocado. En cambio, si el corte es preciso pero el plegado no, no hay motivo para empezar por el eje de avance. Compruebe primero la matriz de plegado, la posición del punzón, el ajuste de la tolerancia de plegado y los datos de las herramientas seleccionadas.
A veces los operarios evalúan el resultado con respecto al borde sin procesar de la barra colectora sin comprobar si está a escuadra. Un borde cizallado o cortado manualmente puede ser irregular. Si el programa CNC presupone un borde de referencia recto, pero la pieza empieza con un borde oblicuo, las mediciones tomadas desde una esquina pueden indicar un error de la máquina que en realidad no existe.
Compruebe la referencia del material y las condiciones de sujeción
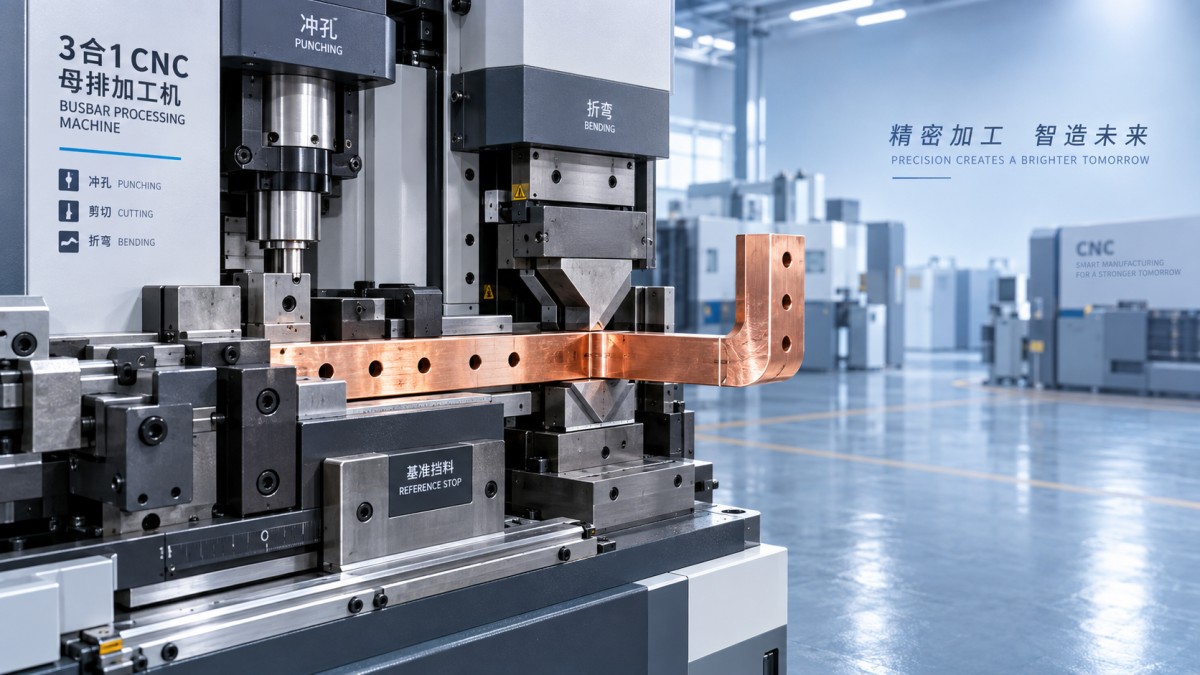
Antes de revisar el software, inspeccione cómo entra la barra de cobre o aluminio en la máquina. Debe apoyarse plana sobre la superficie de soporte, hacer contacto con el tope de posicionamiento designado y permanecer firmemente sujeta durante el avance y el procesamiento. Una fina capa de aceite, rebabas en el borde, acumulación de óxido o virutas debajo de la barra pueden elevar la pieza lo suficiente como para afectar tanto la posición de los orificios como la calidad del plegado.
Las marcas de sujeción ofrecen pistas útiles. Si son tenues, irregulares o cambian de posición entre piezas, es posible que el material se deslice por la fuerza de avance. Esto es más habitual en barras colectoras de aluminio lisas, tiras estrechas o secciones con contaminación superficial. No aumente simplemente la presión de sujeción sin tener en cuenta el estado del material y de las almohadillas de sujeción. Una fuerza excesiva puede marcar el cobre blando, mientras que unas almohadillas desgastadas o endurecidas pueden seguir sujetando de forma irregular.
Compare también el ancho y el espesor reales de la barra con los del programa. El tamaño nominal no siempre coincide con el material que se está procesando. Si las herramientas o los parámetros de la máquina se configuraron para un espesor y el trabajo utiliza otro, la geometría del plegado y las posiciones de referencia laterales pueden variar. Esto se nota especialmente cuando un patrón de orificios debe alinearse con precisión con un plegado posterior.
Distinga los errores de herramienta de los errores de posicionamiento CNC
Un conjunto de punzón y matriz desgastado normalmente no desplaza la posición programada de un orificio, pero puede hacer que el resultado parezca descentrado. Una holgura excesiva entre el punzón y la matriz puede producir rebabas pronunciadas o deformar el borde del orificio. Si el punzón está mellado, doblado o descentrado con respecto a la abertura de la matriz, el orificio puede quedar visiblemente desplazado hacia un lado. Mida desde la referencia prevista hasta el centro real del orificio, en lugar de basarse en el contorno de las rebabas.
Para el plegado, inspeccione los hombros de la matriz, el punzón de plegado, las superficies guía y los pernos de fijación. Cualquier holgura en el conjunto de herramientas puede alterar la línea de plegado bajo carga. La máquina puede posicionarse correctamente en una prueba en seco sin carga y, aun así, desviarse cuando el punzón entra en contacto con una barra de cobre gruesa. Por eso, una comprobación significativa incluye tanto una prueba de movimiento en vacío como una pieza de prueba controlada.
Siempre que sea posible, utilice una muestra corta con una sola operación sencilla: un corte, un orificio o un plegado desde un borde de referencia conocido. Los programas complejos dificultan el diagnóstico porque intervienen varios desplazamientos y estaciones. Si la prueba sencilla es correcta, es más probable que el problema esté en el programa de la pieza o en la secuencia de operaciones que en el sistema básico de posicionamiento de la máquina.
Revise las referencias del programa, las compensaciones y la secuencia de operaciones
Muchas quejas sobre el posicionamiento aparecen después de editar un programa, cambiar las herramientas o pasar a otro tamaño de barra colectora. Confirme que el programa utiliza la referencia prevista: borde de entrada, borde de salida, línea central o borde lateral. El plano de una pieza puede acotar los orificios desde el extremo izquierdo, mientras que el operario carga la barra en sentido contrario. El resultado puede ser un patrón ejecutado a la perfección, pero completamente incorrecto.
Revise las compensaciones de las herramientas después de sustituir punzones, matrices, cuchillas o moldes de plegado. Las dimensiones físicas de las herramientas de sustitución pueden no ser idénticas a las del conjunto anterior, aunque la designación de la herramienta sea la misma. Una práctica fiable consiste en registrar las compensaciones verificadas junto con el ID de la herramienta y confirmarlas después del mantenimiento, en lugar de confiar en la memoria o en notas antiguas del trabajo.
El orden de las operaciones también importa. En algunos diseños, el punzonado después del plegado puede ser adecuado, pero puede complicar el posicionamiento si la pieza conformada ya no queda plana contra el sistema de posicionamiento. Del mismo modo, un corte realizado antes de otras operaciones modifica la longitud de referencia disponible. Si el trabajo se programó originalmente con otra secuencia, hay que revisar las coordenadas en lugar de copiarlas sin cambios.
Busque holguras mecánicas y problemas de retroalimentación
Si el error varía de una pieza a otra, conviene examinar de cerca los componentes mecánicos. Compruebe los rodillos de avance, las guías, los husillos de bolas, los acoplamientos, las correas de transmisión, si las hay, y los elementos de fijación alrededor del carro móvil. El juego suele manifestarse cuando el eje cambia de dirección: la posición puede ser correcta al aproximarse desde una dirección e incorrecta al hacerlo desde la contraria.
Observe la máquina durante un movimiento manual lento. Los ruidos inusuales, las vacilaciones, las vibraciones o el retraso entre el movimiento del motor y el del carro no son normales. En los equipos CNC, los fallos del encoder o de los sensores también pueden provocar la pérdida de información de posición. Estas comprobaciones deben realizarse de acuerdo con los procedimientos de mantenimiento y seguridad eléctrica del fabricante; no puentee los enclavamientos ni sondee componentes eléctricos a la ligera durante la producción.
Las máquinas construidas con bastidores rígidos, moldes de precisión y componentes de transmisión estables reducen el riesgo de desviaciones recurrentes, pero ninguna máquina de procesamiento está exenta del desgaste, la contaminación o una configuración incorrecta. Por eso, verificar periódicamente el punto de referencia resulta más útil que esperar a que aparezcan piezas defectuosas.
Rutina práctica de verificación
Después de corregir la causa sospechada, no reanude inmediatamente la producción de un lote completo. Procese dos o tres piezas de muestra del mismo lote de material y mida cada una desde la misma referencia. Compruebe tanto la primera como la última característica, no solo la más cercana al borde inicial. Así podrá determinar si la corrección resolvió un desplazamiento fijo o simplemente ocultó un error de avance acumulativo.
- Compruebe que el material en bruto esté plano, limpio y apoyado contra el tope previsto.
- Confirme el ancho y el espesor reales antes de seleccionar o editar un programa.
- Inspeccione la alineación del punzón, la matriz, el molde de plegado y la cuchilla antes de cambiar los valores CNC.
- Utilice una característica de prueba sencilla para determinar si el error es fijo o variable.
- Guarde las compensaciones confirmadas y documente el conjunto de herramientas utilizado para el trabajo.
En los talleres que fabrican componentes para equipos de distribución eléctrica, conexiones de transformadores o conjuntos de distribución eléctrica, la precisión de las barras colectoras es solo una parte de la cadena de proceso. Cuando las bobinas y los conductores se trabajan en las mismas instalaciones, la repetibilidad en cada estación es importante. Equipos como la máquina bobinadora automática de bobinas toroidales DXJ-RX800 utilizan un tendido controlado por CNC y ofrecen una precisión de tendido indicada de 0.01 mm, lo que ilustra el mismo principio práctico: una producción fiable comienza con una referencia estable, una manipulación controlada del material y unos ajustes que se correspondan con la pieza real.
Cuándo solicitar asistencia técnica
Si el posicionamiento sigue siendo irregular después de confirmar la configuración del material, las herramientas, las coordenadas del programa y los componentes mecánicos visibles, deje de compensar el problema con ajustes manuales repetidos. Cambiar constantemente el programa para corregir una desviación progresiva puede generar un segundo problema y dificultar las reparaciones posteriores. Anote la especificación del material, la versión del programa, las herramientas utilizadas, la desviación medida y si el error varía según la dirección o la distancia.
Esta información proporciona al técnico de servicio datos concretos para evaluar el problema. Fabricantes como Dexinjia, que produce equipos CNC para el procesamiento de barras colectoras desde 2014, suelen encontrarse repetidamente con las mismas causas principales: selección incorrecta del punto de referencia, sujeción deficiente, datos de herramientas incompatibles y desgaste del sistema de avance. Un diagnóstico metódico suele restablecer la precisión más rápidamente que sustituir piezas a ciegas y evita que el siguiente lote de barras colectoras de cobre o aluminio acabe convertido en chatarra costosa.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.