


Prevención de errores de recuperación elástica en una máquina CNC servo para doblado de barras colectoras
La recuperación elástica se produce cuando una barra colectora de cobre o aluminio recupera parte de su forma después de liberar la fuerza de doblado. El ángulo programado puede ser correcto, pero la pieza terminada se abre más allá del ángulo previsto. En una máquina servo CNC para doblado de barras colectoras, la respuesta más fiable es tratar la recuperación elástica como una variable de proceso controlada: identificar el estado del material, establecer un valor de compensación verificado y mantener estable la configuración de doblado desde la primera pieza hasta la producción.
Un pequeño error angular puede convertirse en un problema de montaje cuando una barra colectora debe alinearse con soportes aislados, terminales de aparamenta eléctrica, holguras de envolventes o una trayectoria de conductor paralela. Intentar corregir a mano cada pieza terminada suele generar más variaciones. El mejor enfoque es hacer que la máquina repita el mismo sobredoblado bajo las mismas condiciones de material y utillaje.
Comience con el ángulo final, no con el comando de doblado mostrado
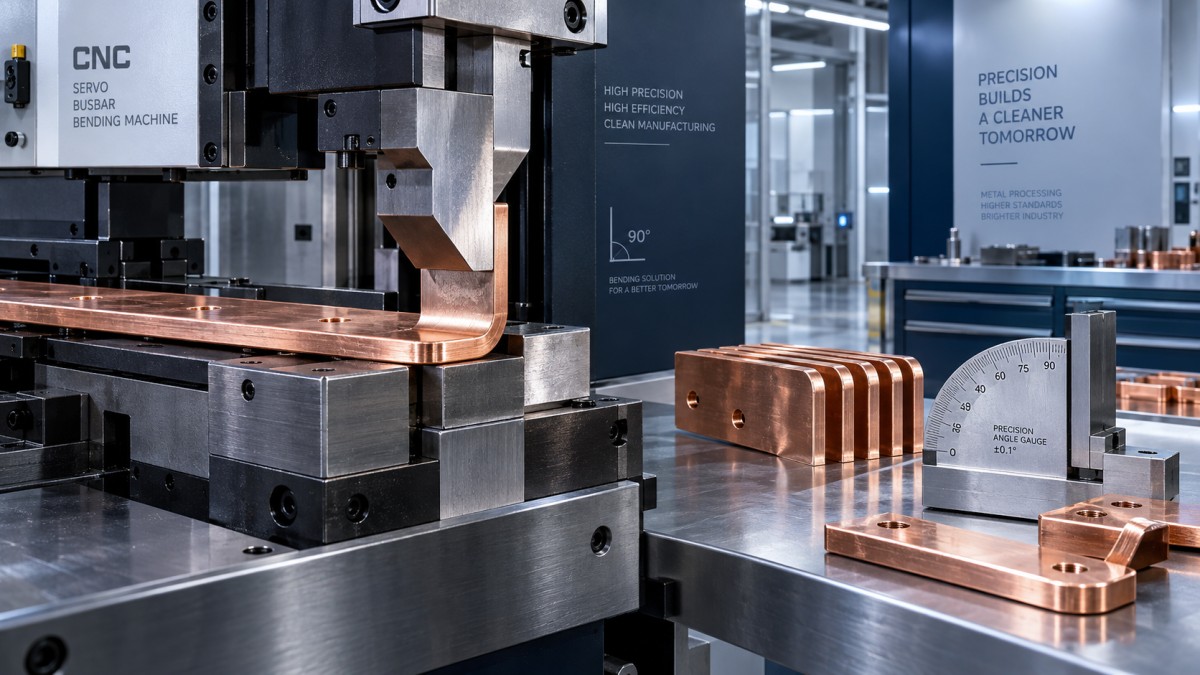
El eje servo controla la posición del punzón y el movimiento de doblado con alta repetibilidad, pero la posición no es idéntica al ángulo final sin carga. El programa debe incluir un valor de sobredoblado que compense la recuperación elástica. Por ejemplo, un doblado interior destinado a terminar en ángulo recto puede necesitar formarse ligeramente más cerrado antes de que la herramienta se retraiga. La cantidad necesaria se determina mediante doblados de prueba y se mide después de que el material se haya liberado por completo.
No cree un único valor de compensación universal para todas las barras colectoras. Un ajuste establecido para un lote puede ser incorrecto para otro, incluso cuando el ancho y el espesor parecen idénticos. El ángulo final está influido por la interacción entre la pieza de trabajo, la matriz de doblado, la geometría del punzón y la secuencia de la máquina.
Diferencie la variación del material del error de posicionamiento
Dos defectos pueden parecer similares en una barra colectora terminada. Si todas las piezas quedan abiertas de forma constante casi en la misma medida, el problema probable es una compensación angular insuficiente, una selección incorrecta de herramienta o un ángulo de referencia inexacto en el programa. Si el ángulo varía de una pieza a otra, revise primero la consistencia del material, el asiento incompleto contra el tope trasero o tope, el movimiento de la matriz, la condición de sujeción y la lubricación o los residuos en las superficies del utillaje.
Los errores relacionados con la longitud también deben separarse de la recuperación elástica. Cuando el ángulo de doblado es aceptable pero la longitud del ala es incorrecta, cambiar la compensación angular no resolverá el problema. Compruebe el borde de referencia, la posición del tope, el cálculo de la línea de doblado y si la pieza de trabajo estaba asentada de forma plana antes de iniciar el ciclo. Una barra colectora que se desplaza ligeramente al entrar en contacto el punzón puede presentar tanto un error angular como un error de ubicación, pero requieren correcciones diferentes.
En piezas con múltiples dobleces, inspeccione cada doblez con respecto a la cara de referencia original, en lugar de evaluar únicamente la forma general final. El primer doblez puede afectar a cómo se apoya la barra para el segundo doblez. Una pequeña apertura en la primera estación puede cambiar la posición de contacto en la siguiente estación y hacer que el error final parezca mayor que la recuperación elástica original.
Establezca la compensación a partir de dobleces de muestra controlados
Utilice recortes del mismo material previsto para el trabajo siempre que sea posible. El material procedente de una bobina, proveedor, temple o lote de almacenamiento diferente puede reaccionar de forma distinta. Marque la muestra con su grado o condición de material, espesor, ancho, dirección de doblado, combinación de utillaje y ángulo objetivo. Estos detalles hacen que un registro de compensación sea útil posteriormente, en lugar de convertirlo en un número sin explicación dentro de una biblioteca de programas.
Mida el ángulo después de que el punzón se haya retraído por completo y la pieza esté apoyada sin fuerza externa. Un medidor de ángulos fiable o un dispositivo específico es preferible a estimar con una escuadra, especialmente cuando el plano permite solo una tolerancia estrecha. Mida en más de una ubicación a lo ancho de barras colectoras anchas. Si el ángulo difiere a lo ancho, el problema no es simplemente un valor de compensación; puede indicar un contacto desigual de la herramienta, torsión del material, una matriz desalineada o material extraño debajo de la pieza de trabajo.
Ajuste el programa en incrementos pequeños y deliberados. Una corrección grande puede sobrepasar el objetivo y ocultar la relación real entre el ángulo comandado y el ángulo final. Una vez que el resultado cumpla con el requisito del plano, repita el doblado en muestras adicionales. La repetición confirma que el ajuste es estable, en lugar de ser correcto accidentalmente en una sola pieza.
La geometría de la herramienta establece los límites de un buen programa
El control servo no puede compensar un utillaje inadecuado. El radio de la punta del punzón y la abertura de la matriz determinan el radio interior e influyen en la resistencia del material a la deformación. Un radio demasiado pequeño para la condición del material aumenta el riesgo de daños superficiales o grietas en el exterior del doblez. Un radio demasiado grande puede producir una forma final diferente de la requerida para la instalación y aumentar la incertidumbre en la recuperación angular.
La matriz debe soportar la barra colectora de manera uniforme. Un borde desgastado, una esquina astillada o una superficie de apoyo irregular pueden dejar una marca de contacto y desplazar la línea de doblado efectiva. El utillaje debe estar limpio, correctamente orientado y completamente asegurado antes de realizar las muestras. Si se sustituye una matriz después de aprobar el programa, valide nuevamente el ángulo; un utillaje nominalmente similar no siempre produce resultados idénticos.
La calidad de corte es importante antes de comenzar el doblado. Una rebaba considerable o un extremo deformado pueden impedir que la barra colectora se posicione perpendicularmente contra un tope, especialmente en alas cortas. Cuando la preparación de la pieza en bruto requiere un componente de corte de reemplazo, la selección pertinente es una Matriz de corte correctamente adaptada que produzca un borde limpio y repetible para la sección de barra colectora especificada. El propósito es lograr una ubicación precisa en las etapas posteriores, no simplemente un corte visualmente limpio.
Utilice la secuencia de doblado para proteger la precisión
Para una pieza con dobleces muy próximos, elija una secuencia que deje una holgura adecuada para la sección formada y mantenga accesible la superficie de referencia. Doblar primero un retorno corto puede dificultar después el posicionamiento plano de la sección más larga contra el calibre. La desviación angular resultante puede atribuirse a la recuperación elástica, aunque la pieza de trabajo se haya inclinado durante la segunda configuración.
Mantenga constante la dirección de doblado cuando el plano y la geometría de la pieza lo permitan. El material de cobre y aluminio puede presentar tensiones residuales derivadas del laminado, nivelado o manipulación previa. Invertir la orientación de una pieza a otra introduce una variable innecesaria. Cuando un trabajo requiere dobleces en ambas direcciones, conserve entradas validadas independientes en lugar de asumir una compensación igual en sentido inverso.
La temperatura del material también merece atención. Las barras colectoras almacenadas en una zona fría y procesadas inmediatamente pueden no comportarse exactamente igual que el material que se ha estabilizado a la temperatura de la zona de trabajo. Rara vez es la primera causa que se debe investigar, pero resulta relevante cuando un programa probado comienza a desviarse sin un cambio claro de utillaje o configuración.
Cuando un programa previamente estable comienza a producir dobleces abiertos
Primero inspeccione la matriz y el punzón reales, en lugar de aumentar inmediatamente el sobredoblado. Compruebe si hay fijaciones sueltas, desgaste en los bordes de conformado, superficies de guía dañadas, partículas acumuladas de cobre o aluminio y altura incorrecta de la herramienta. Confirme que el programa seleccionado corresponda al utillaje instalado y al espesor del material. A continuación, verifique que el eje de doblado alcance de forma constante la posición comandada y que los procedimientos de referencia se hayan completado de acuerdo con los requisitos normales de configuración de la máquina.
Después, compare una muestra nueva con una pieza anterior aprobada. Observe más allá del ángulo: inspeccione el radio interior, la ubicación de la línea de doblado, las marcas superficiales y si la barra se apoya de forma plana. Un radio modificado o una línea de doblado desplazada apunta al utillaje o al posicionamiento. Un doblez limpio y correctamente ubicado que se abre de manera uniforme apunta más directamente a la condición del material o a un valor de sobredoblado que ya no corresponde al material.
Guarde el programa validado con identificadores claros de material, espesor, ancho, juego de matrices, radio del punzón, ángulo objetivo y orientación de doblado. Este registro evita un error común de producción: aplicar un valor de compensación de una barra colectora visualmente similar a una condición de conformado diferente. La recuperación elástica se vuelve manejable cuando cada corrección está vinculada a las condiciones exactas que la produjeron.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.