


Punzonado y cizallado de barras colectoras: ¿Qué tolerancias son importantes en la producción de aparamenta eléctrica?
Punzonado y cizallado de barras colectoras: ¿qué tolerancias importan en la producción de aparamenta eléctrica?
En la producción de aparamenta eléctrica, una barra colectora puede parecer sencilla: cortarla a la longitud requerida, realizar los orificios necesarios, doblarla donde sea preciso e instalarla. Sin embargo, muchos retrasos de montaje y problemas de seguridad comienzan con pequeñas desviaciones dimensionales que se aceptaron con demasiada ligereza durante la etapa de procesamiento. Un orificio ligeramente desplazado, un borde de corte con rebaba excesiva o una barra de cobre torcida pueden superar una rápida inspección visual. Sin embargo, cuando llegan a un panel densamente equipado, pueden comprometer la alineación, las separaciones, el contacto de las uniones o el tiempo de instalación.
Para los equipos de control de calidad y seguridad, la cuestión práctica no es si todas las barras colectoras deben fabricarse con la tolerancia más estricta concebible. La cuestión es qué tolerancias afectan al conjunto final de aparamenta eléctrica y cómo deben controlarse de forma consistente. La respuesta depende del tamaño de la barra, el material, el diseño de la unión, la disposición de la envolvente, los requisitos aplicables del proyecto y la capacidad de procesamiento del equipo. Aun así, varias categorías de tolerancia merecen atención en casi todas las operaciones de punzonado y cizallado.
Posición de los orificios: la dimensión que controla el montaje
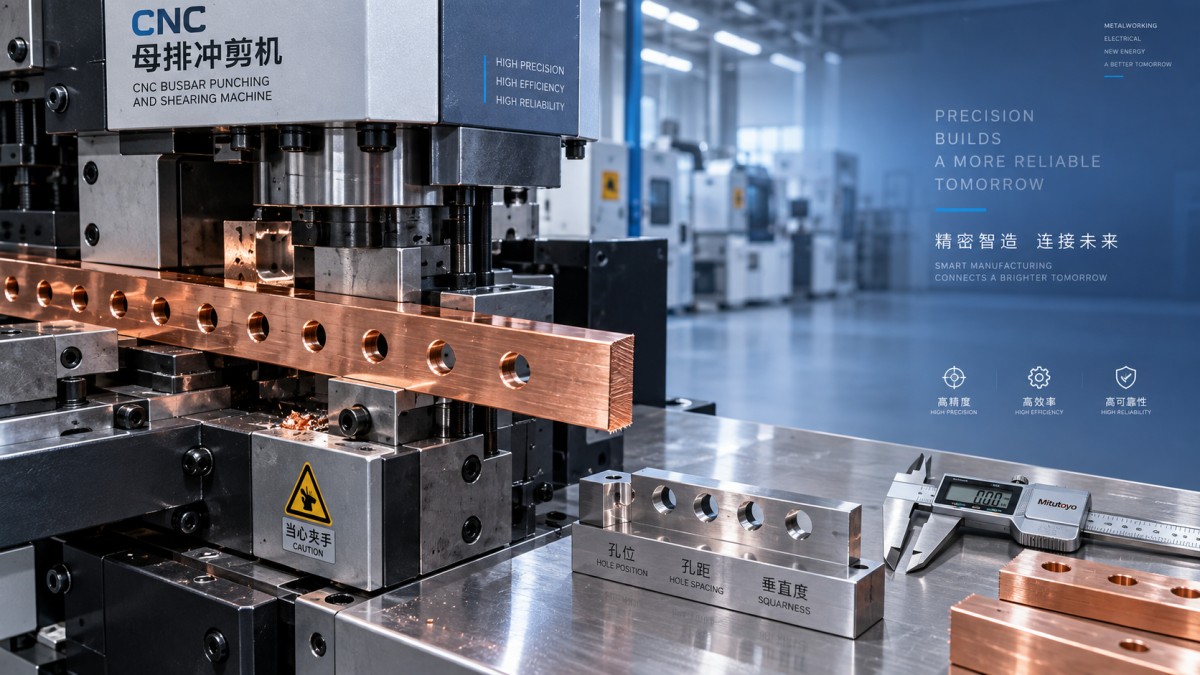
La ubicación de los orificios suele ser la tolerancia de punzonado más sensible, ya que determina si las uniones de las barras colectoras, los aisladores, los terminales y los soportes se alinean según el diseño. Un orificio puede tener el diámetro correcto y aun así generar una conexión deficiente si su línea central está desplazada respecto al extremo de la barra, el borde de la barra u otro orificio del patrón.
Las dimensiones clave de inspección suelen ser la distancia desde el centro del orificio hasta un borde de referencia, la distancia desde el centro del orificio hasta el extremo cortado y el espaciamiento entre centros dentro de un patrón. Los procedimientos de control de calidad deben utilizar la misma lógica de referencias que el plano de producción. Medir cada orificio desde el borde que resulte más conveniente puede ocultar errores acumulativos, especialmente en barras de distribución largas con posiciones de montaje repetidas.
Un error habitual es evaluar la posición del orificio únicamente según si se puede insertar un perno. Los pernos pueden entrar incluso cuando una unión está sometida a tensión lateral o los elementos de fijación se desplazan fuera del centro. En un panel terminado, ese desplazamiento puede alterar el recorrido de los conductores o reducir la separación prevista respecto a las partes energizadas cercanas. Por tanto, la tolerancia posicional aceptable debe derivarse del plano de montaje y de la separación disponible alrededor de la conexión, no simplemente del diámetro del perno.
Tamaño y forma de los orificios, y estado de las herramientas
El diámetro de punzonado es importante para la holgura de fijación, pero debe evaluarse junto con la forma del orificio. Un conjunto de punzón y matriz desgastado puede producir orificios no circulares, paredes cónicas, deformación cerca del borde o rebabas pronunciadas. Estas condiciones pueden afectar el asentamiento de las arandelas y crear puntos afilados que permanecen ocultos tras el montaje. El material delgado puede deformarse de manera distinta que el cobre o aluminio gruesos, por lo que no debe suponerse que una única norma de inspección sea adecuada para todas las secciones de barra.
El desgaste de las herramientas también cambia gradualmente. Por ello, la inspección de la primera pieza es importante, pero no suficiente. Un plan de control razonable incluye verificaciones tras intervalos de producción definidos, después de un cambio de herramienta y siempre que los operadores observen un cambio en la fuerza de punzonado, el ruido, la calidad del borde o la expulsión de recortes. La frecuencia exacta de inspección debe reflejar el tamaño del lote, el material, el historial de las herramientas y las consecuencias de una discrepancia en el montaje final.
Para el suministro de moldes para barras colectoras, las herramientas de repuesto deben adaptarse cuidadosamente a la geometría requerida del orificio y al espesor del material. Una matriz de punzonado indicada a $66 puede ser un punto de referencia útil para la adquisición básica de herramientas, pero la idoneidad nunca debe evaluarse únicamente por el precio. La holgura de la matriz, el material de la herramienta, la consistencia dimensional y la compatibilidad con el sistema de herramientas de la máquina influyen en el orificio terminado.
La precisión de cizallado es más que la longitud total
La longitud de corte es el primer resultado de cizallado que registra la mayoría de los talleres, y sin duda es importante. Una barra demasiado larga puede interferir con barreras, paredes de la envolvente o conductores adyacentes. Una demasiado corta puede obligar a una disposición incómoda de la unión o dejar un solape insuficiente en una conexión. Sin embargo, una medición de longitud por sí sola no confirma un buen corte.
La perpendicularidad de la cara de corte es igualmente relevante. Si la línea de cizallado está inclinada, el punto de referencia efectivo en el extremo de la barra cambia a lo largo de su anchura. Esto puede desplazar las dimensiones entre los orificios y el extremo, hacer que las barras colectoras paralelas parezcan desiguales y complicar las conexiones apiladas. En barras más anchas, incluso una falta moderada de perpendicularidad se vuelve más evidente durante el ajuste.
La altura de la rebaba y la deformación del borde requieren verificaciones independientes. Una rebaba pequeña y controlada puede ser manejable cuando el diseño permite el desbarbado, pero el material suelto, los bordes afilados o las esquinas muy redondeadas no deben descartarse como defectos estéticos. Pueden lesionar a los instaladores, dañar el aislamiento durante la manipulación, impedir un asiento plano en una unión o concentrar tensión cerca de un doblez. El aluminio requiere especial cuidado porque su superficie puede adherirse o deformarse con condiciones de herramienta inadecuadas.
Planitud, torsión y relación entre operaciones
El punzonado y el cizallado no se realizan de forma aislada. La presión de sujeción, la alineación de las guías, el afilado de las herramientas y la manipulación del material pueden introducir deformaciones locales. Una barra colectora puede cumplir sus dimensiones de orificios y longitud, pero no asentarse plana contra una superficie de terminal. Por ello, la inspección de recepción de las barras terminadas debe incluir una evaluación relacionada con el ajuste: ¿la pieza permanece lo suficientemente plana para las superficies de conexión previstas y presenta una torsión visible que podría forzar el conjunto al atornillarlo?
Esto se vuelve más crítico cuando las piezas punzonadas se doblan posteriormente. La referencia de doblado debe relacionarse correctamente con el patrón punzonado. Si varía la distancia entre un patrón de orificios y la línea de doblado, un terminal o soporte puede dejar de situarse en el plano diseñado. Un plan de calidad debe seguir toda la cadena dimensional en lugar de aprobar el punzonado, el cizallado y el doblado como operaciones no relacionadas.
Establezca las tolerancias según el riesgo funcional, no por costumbre
Los equipos de producción a veces heredan una única «tolerancia estándar» para todas las barras colectoras. Esto es práctico, pero puede resultar engañoso. La tolerancia necesaria para una conexión transversal corta con ranuras de montaje amplias no es necesariamente adecuada para una barra colectora principal larga que atraviesa varios compartimentos. Del mismo modo, un orificio de montaje no crítico no debe tratarse igual que un orificio que establece la posición de una conexión de potencia o un soporte aislante.
Una revisión útil separa las dimensiones en tres grupos:
- Dimensiones funcionales que determinan el ajuste de la unión, la posición del soporte o la separación eléctrica.
- Dimensiones de fabricación controladas que afectan la apariencia, la manipulación y la repetibilidad, pero cuentan con mayor margen de montaje.
- Dimensiones no críticas que siguen requiriendo consistencia, pero no justifican una inspección exhaustiva en cada pieza.
Los requisitos de separación eléctrica y línea de fuga deben verificarse con respecto a la norma de diseño de aparamenta aplicable, la clase de tensión, el sistema de materiales y la especificación del proyecto. Una máquina de procesamiento no puede determinar por sí sola el cumplimiento. Sin embargo, puede producir repetidamente las dimensiones establecidas por el equipo de diseño, siempre que la configuración de referencias, las herramientas, el control del programa y los métodos de inspección sean fiables.
Qué examinar en una máquina de punzonado y cizallado de barras colectoras
Al evaluar una máquina de punzonado y cizallado de barras colectoras, el personal de seguridad y control de calidad debe considerar más allá de la capacidad nominal. La repetibilidad del posicionamiento, la rigidez del sistema de sujeción de piezas, los métodos de referencia de la máquina, la intercambiabilidad de las herramientas y la accesibilidad para la medición afectan al control práctico de tolerancias. Una máquina rápida pero difícil de ajustar desde una referencia consistente puede generar variaciones evitables entre operadores o turnos.
También conviene preguntar cómo maneja el equipo el cobre y el aluminio en todo el rango de espesores previsto. El comportamiento del material, la carga de punzonado y la calidad de corte varían. Demostrar una pieza de producción representativa suele ser más informativo que revisar una declaración genérica de capacidad. La pieza de prueba debe incluir el patrón real de orificios, las dimensiones de los extremos y las expectativas de calidad de borde que importan en el diseño del panel.
Fundada en 2014, Dexinjia (DXJ™) fabrica equipos CNC para el procesamiento de barras colectoras de cobre y aluminio, destinados al doblado, punzonado, corte y estampado. Su gama incluye máquinas 3 en 1, máquinas de doblado CNC y equipos hidráulicos portátiles. Para los compradores que desarrollan un proceso controlado, la discusión relevante no es solo la configuración de la máquina; es cómo los moldes de precisión, los componentes de accionamiento estables, el soporte de configuración y las prácticas de inspección pueden alinearse con las tolerancias de un plano específico de barra colectora. DXJ declara que su producción sigue un estricto control de calidad y que sus equipos cuentan con certificaciones ISO, 3A, CE y EAC; los equipos de proyecto deben confirmar aun así qué documentación y configuración se aplican a su mercado e instalación previstos.
Una verificación práctica de liberación antes de que las piezas lleguen al montaje
Antes de liberar un lote punzonado y cizallado, inspeccione más que una longitud total aleatoria. Confirme las ubicaciones críticas de los orificios desde las referencias aprobadas, el tamaño y la forma de los orificios, las distancias entre centros, la perpendicularidad del corte, el estado de las rebabas, los daños superficiales y la planitud cuando intervengan superficies de contacto. Compare la primera pieza con un componente de acoplamiento o una plantilla de montaje cuando sea posible. Esa simple comprobación de ajuste suele revelar una interacción dimensional que las mediciones aisladas no detectan.
Por tanto, la estrategia de tolerancias más fiable es funcional en lugar de teórica. Defina las dimensiones que protegen la separación eléctrica y el ajuste mecánico, establezca un sistema de referencia repetible en la máquina de punzonado y cizallado de barras colectoras, mantenga los punzones y las matrices, y verifique la pieza terminada en el contexto del diseño de la aparamenta eléctrica. Este enfoque reduce el retrabajo sin imponer una precisión innecesaria donde el montaje no la requiere.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.