


Puntos de control de calidad para punzonado, corte y plegado en una sola máquina
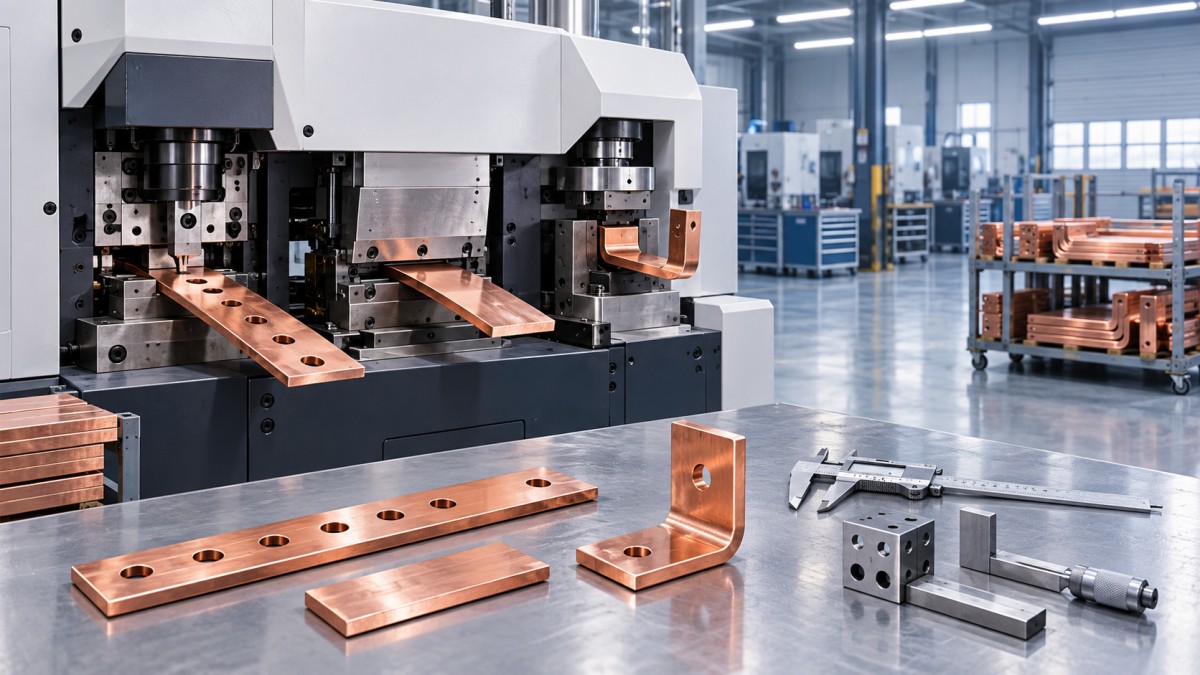
Una máquina combinada de punzonado, corte y doblado puede reducir el tiempo de manipulación, pero también concentra varios riesgos de defectos en un solo proceso. Una pieza que supera una inspección de punzonado individual puede fallar después del doblado porque la posición del orificio se desplaza con respecto al datum, una rebaba agrieta la zona de doblado o el ángulo de doblado modifica la distancia de aislamiento eléctrico requerida. Por lo tanto, para los inspectores de calidad y los responsables de seguridad, el plan de control debe evaluar la barra colectora terminada, no tres operaciones aisladas.
En una máquina CNC para barras colectoras 3 en 1, los puntos de inspección más importantes son el estado del material y el control del datum antes del procesamiento; la relación dimensional entre los orificios, los bordes cortados y los dobleces durante la producción; y el resguardo de la máquina y el estado de las herramientas durante todo el turno. La estabilidad de los resultados depende tanto de la disciplina de preparación y el mantenimiento de las herramientas como de la precisión del programa CNC.
Comience por el material y el datum de referencia
Antes de introducir las barras colectoras de cobre y aluminio en la máquina, se deben identificar su grado, ancho, espesor, temple y estado superficial. Estas propiedades influyen en la fuerza de punzonado, la formación de rebabas, la deformación durante el corte y el radio de doblado alcanzable. Considerar intercambiables materiales con las mismas dimensiones nominales puede generar resultados inconsistentes, especialmente cuando un programa de doblado se configuró con un temple y luego se utiliza en producción un lote más duro o más blando.
La superficie también requiere atención. La oxidación, los arañazos, los residuos incrustados o los restos de película protectora pueden afectar la sujeción y dejar marcas problemáticas en paneles visibles o uniones eléctricas con gran superficie de contacto. Para las barras colectoras revestidas o chapadas, el plan de inspección debe definir, antes de iniciar la producción, si se permiten daños en el revestimiento alrededor de los orificios, las caras cortadas y las zonas de doblado.
La selección del datum es el siguiente punto de control. Los patrones de orificios y las ubicaciones de los dobleces deben medirse desde un borde o extremo físico definido, no desde la característica que se haya procesado primero. De lo contrario, una variación en la longitud de corte al inicio del flujo de trabajo puede desplazar todas las características posteriores. Los operarios deben confirmar que el material esté apoyado contra el tope correcto y que el origen programado coincida con el datum del plano, especialmente después de cambiar el ancho o el espesor de la barra colectora o la disposición del utillaje.
Inspeccione el punzonado como una característica funcional
A menudo, los orificios punzonados se evalúan únicamente por su diámetro y aspecto visual. Esto no basta en las barras colectoras que deben alinearse con terminales, aisladores, aberturas de panel o elementos de unión. Se deben definir límites de aceptación para la posición de los orificios, la distancia entre centros, la distancia al borde y la relación de cada orificio con la futura línea de doblado.
Una inspección práctica de la primera pieza debe verificar el patrón completo de orificios con respecto al plano antes de continuar con el lote. Si hay varios tamaños de orificio o ranuras, compruebe que se haya instalado el juego correcto de punzón y matriz, y no solo que haya un orificio en la ubicación prevista. Un utillaje de aspecto similar puede generar un defecto que pase inadvertido hasta el montaje.
El control de rebabas es igual de importante. Las rebabas excesivas pueden interferir con las superficies de contacto, crear riesgos por bordes afilados, dañar el aislamiento o iniciar grietas cuando el orificio está cerca de un doblez. Inspeccione tanto la cara de entrada como la de salida del punzón. Que la cara de entrada tenga buen aspecto no demuestra que la cara de salida sea aceptable.
- Compruebe el diámetro del orificio o el ancho de la ranura con calibres adecuados o instrumentos de medición calibrados.
- Mida la posición del orificio desde el datum aprobado y confirme la distancia al borde.
- Examine la altura de las rebabas, el redondeo, la deformación y los bordes parcialmente cizallados.
- Confirme que los orificios próximos a los dobleces cumplan con la distancia especificada respecto a la línea de doblado.
- Registre los resultados de la primera pieza tras cambiar herramientas, programas o materiales.
El desgaste de las herramientas suele manifestarse antes de que un punzón falle por completo. El aumento de las rebabas, las paredes irregulares de los orificios, un mayor ruido de funcionamiento, la deformación del material o la necesidad creciente de desbarbado manual son señales de advertencia útiles. Continuar la producción después de que aparezcan estos síntomas puede evitar una interrupción de la preparación, pero generar más adelante un problema mayor de clasificación y retrabajo.
La calidad del corte influye tanto en el montaje como en la seguridad
A veces, se considera que el corte es la estación de menor riesgo porque la longitud es fácil de medir. En la práctica, la escuadría de la cara cortada y el estado del borde pueden ser tan importantes como la longitud nominal. Un extremo fuera de escuadra puede impedir que la barra colectora asiente correctamente contra un terminal o reducir la superficie de contacto prevista. Un borde con muchas rebabas supone un riesgo directo durante la manipulación y puede dañar fundas, materiales termorretráctiles o el aislamiento adyacente durante la instalación.
Inspeccione la longitud de corte desde el mismo datum que utiliza el plano de la pieza. Compruebe también si hay torsión, curvatura localizada y deformación en los extremos. Estas condiciones son especialmente relevantes en secciones más estrechas, piezas largas y barras colectoras de aluminio, cuyo aplanamiento puede verse afectado por la manipulación y la sujeción.
La norma de aceptación debe distinguir entre un estado de borde leve y controlable y rebabas que requieran un acabado secundario. Si es necesario desbarbar, debe tratarse de un proceso definido con requisitos de inspección claros. El limado manual sin control puede alterar las dimensiones, redondear esquinas funcionales e introducir condiciones superficiales inconsistentes entre operarios.
El doblado debe verificarse en relación con las características anteriores
El ángulo de doblado por sí solo no determina si la barra colectora es apta para su uso. El inspector debe evaluar el ángulo, el radio interior de doblado, la longitud de los lados, la planitud y la posición de las características punzonadas después del conformado. La geometría final determina si la pieza encajará en su envolvente sin forzarla, someter los terminales a esfuerzos ni incumplir las distancias requeridas.
El retorno elástico varía según las propiedades del material, el espesor, la dirección del doblado y el estado del utillaje. Por ello, el valor de compensación CNC debe validarse siempre que cambie la especificación del material o se introduzca un nuevo juego de herramientas. Un programa aprobado previamente no garantiza de forma permanente la conformidad si estas variables han cambiado.
Examine atentamente la superficie exterior del doblez para detectar grietas, blanqueamiento, marcas profundas o daños en el chapado. El cobre y el aluminio pueden reaccionar de manera diferente ante la misma configuración de doblado. Un radio de doblado aceptable para una condición del material puede ser demasiado pequeño para otra. Cuando el plano especifique un radio mínimo, la configuración de producción debe comprobarse directamente con ese requisito, en lugar de depender de una evaluación visual.
Controle el estado de la máquina, no solo las piezas
La inspección de piezas detecta defectos; las comprobaciones del estado de la máquina ayudan a evitar que se repitan. Antes de la producción y a intervalos definidos, confirme el estado del punzón y la matriz, de la cuchilla de corte y de la alineación de la matriz de doblado, así como el rendimiento de las mordazas, la lubricación cuando corresponda y la integridad de los topes y las superficies de posicionamiento. Los elementos de fijación flojos, las guías desgastadas o las matrices dañadas pueden provocar una deriva dimensional gradual, difícil de detectar mediante comprobaciones visuales ocasionales.
Los controles de seguridad deben formar parte de la misma rutina. Antes de operar, compruebe los resguardos, los enclavamientos, los paros de emergencia, los mandos de pedal, las conexiones hidráulicas y el orden y la limpieza del área de trabajo. El punzonado y el corte producen recortes afilados, mientras que el doblado genera puntos de atrapamiento y acumula fuerza mecánica o hidráulica. Un plan de calidad que lleve a los operarios a introducir la mano en una zona de trabajo para retirar residuos también constituye un fallo de seguridad.
Los registros de producción deben vincular el lote de piezas con el lote del material, la revisión del programa, las herramientas utilizadas, el resultado de la primera pieza, las inspecciones en proceso y los ajustes realizados. No es necesario convertirlos en un exceso de papeleo. Su valor reside en permitir distinguir un defecto aislado de un cambio en el proceso y en evitar que un cambio de parámetros no aprobado se convierta en la nueva práctica habitual.
En la fabricación de transformadores, la inspección de las barras colectoras también debe mantenerse separada de los criterios de aceptación del bobinado de bobinas. Equipos como la DXJ-RX800 Automatic Toroidal Coil Winding Machine se ocupan de la precisión del bobinado y del control de la tensión, mientras que el procesamiento de barras colectoras requiere sus propias comprobaciones dimensionales, de calidad de los bordes y de conformado. Mantener separados estos criterios facilita la identificación del proceso responsable de los problemas de montaje final.
El control más eficaz es inspeccionar la pieza terminada teniendo en cuenta la función de instalación de la barra colectora: ¿quedará correctamente posicionada, establecerá una conexión eléctrica limpia, mantendrá las distancias requeridas y será segura de manipular? Al evaluar el punzonado, el corte y el doblado como una geometría interconectada, los inspectores pueden detectar defectos que suelen pasar inadvertidos en las comprobaciones aisladas de cada estación.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.