


Reducción de los residuos de cobre con una máquina de punzonado y cizallado de barras colectoras
La chatarra de cobre rara vez se debe a un único fallo grave. Con mayor frecuencia, se acumula a través de recortes cortos, orificios situados unos milímetros fuera de posición, rebabas que obligan a rechazar una pieza o disposiciones que fuerzan al operario a recortar el material dos veces. En un flujo de trabajo de fabricación de armarios de distribución o transformadores, estas pérdidas se vuelven costosas porque el cobre es tanto un material de alto valor como un insumo de producción frecuente.
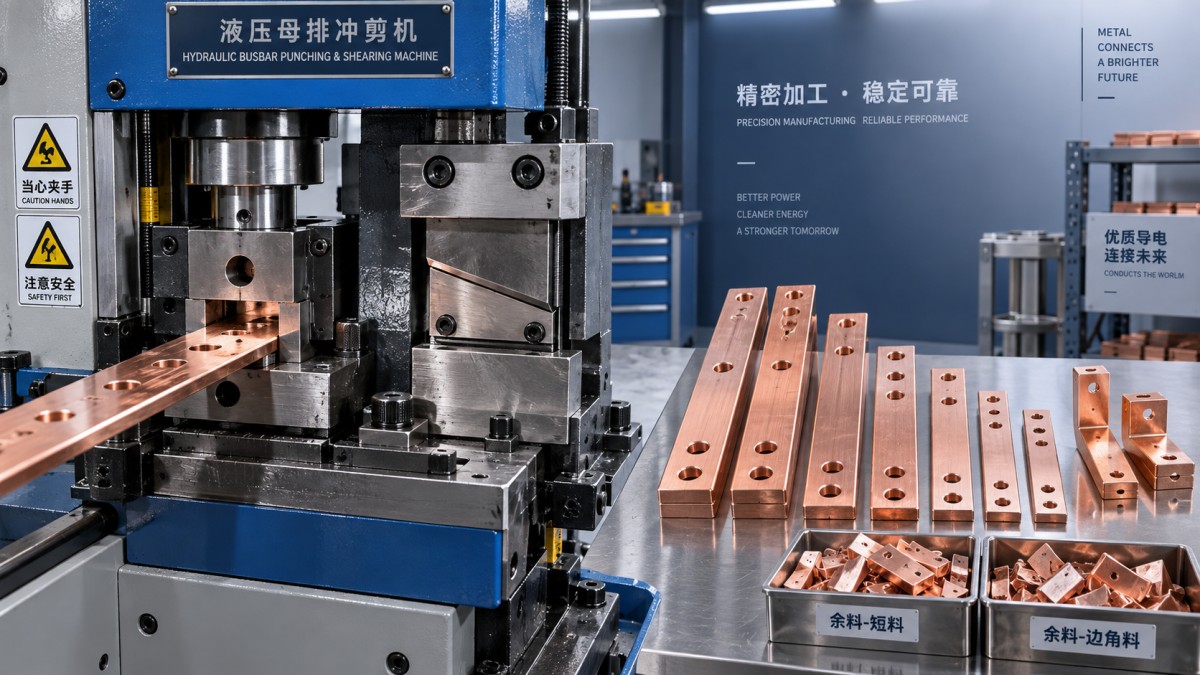
Unamáquina de punzonado y cizallado de barras colectoras correctamente seleccionada reduce la chatarra al controlar la secuencia desde el marcado hasta el punzonado y el corte. La orientación práctica es sencilla: establecer una disposición repetible de las piezas, punzonar las características a partir de bordes de referencia fiables, cortar solo después de verificar los orificios críticos y mantener los troqueles y las herramientas de corte que determinan la calidad de los bordes. El equipo mejora la consistencia, pero el mayor ahorro de material proviene de combinar la precisión de la máquina con una preparación disciplinada del trabajo.
Dónde suele comenzar el desperdicio de cobre
La chatarra suele atribuirse a la operación de corte porque allí el desperdicio es más visible. Sin embargo, la causa raíz puede producirse antes. Una pieza bruta de barra colectora puede cortarse a la longitud correcta y aun así quedar inutilizable cuando el patrón de orificios está desplazado, se omitió una tolerancia de plegado o se instaló el troquel de punzonado incorrecto. Una vez formados los orificios o los dobleces, las opciones de recuperación son limitadas; el cobre puede ser reciclable, pero ya no tiene el valor de un conductor terminado.
Varias condiciones recurrentes merecen atención:
- Longitudes de corte no planificadas: Los operarios cortan piezas individuales de una barra de material sin considerar la siguiente pieza del trabajo. La longitud restante puede ser demasiado corta para el siguiente requisito.
- Selección inconsistente de la referencia: Medir un orificio desde el borde izquierdo y otro desde un orificio previamente punzonado genera un error acumulativo, especialmente en barras más largas.
- Corrección en una etapa tardía: Cortar antes de comprobar el patrón de orificios puede convertir un problema de posicionamiento corregible en una pieza rechazada.
- Herramientas desgastadas o incompatibles: Cuchillas de cizalla desafiladas, troqueles de punzonado dañados o una holgura incorrecta entre punzón y matriz pueden dejar rebabas importantes, orificios deformados o bordes deformados.
- Planos sin tolerancias de proceso: Una dimensión final no siempre es igual a la longitud inicial de la pieza bruta cuando intervienen dobleces u holguras en los extremos.
La forma más útil de evaluar el desperdicio es separar los remanentes inevitables de los rechazos evitables. Una pieza estrecha que queda después de anidar piezas puede ser inevitable. Una barra de cobre de longitud completa rechazada porque el primer orificio se tomó como referencia desde el borde equivocado es un problema de control del proceso.
Planifique el material antes de poner en marcha la máquina
Antes de que un operario cargue cobre sobre la superficie de trabajo, revise el pedido como un grupo de piezas en lugar de una serie de cortes independientes. Clasifique las barras colectoras por anchura, espesor y longitud final requerida. Después, organice las longitudes de corte del mismo tamaño de material para que las piezas más largas se consideren primero y las piezas cortas se asignen a remanentes utilizables cuando sea posible. Esto no requiere software complejo para cada trabajo; incluso una lista de corte clara puede evitar que los operarios conviertan sobrantes adecuados en recortes cortos aleatorios.
La lista de corte debe indicar más que la longitud. Incluya el tamaño del material, la cantidad, el borde de referencia, las ubicaciones de los orificios, las ubicaciones de los dobleces y si una dimensión se mide antes o después del conformado. Cuando se requieran piezas idénticas, identifique una primera pieza aprobada y manténgala disponible para compararla durante la producción.
Para las piezas que se doblarán, establezca la secuencia de conformado antes de cortar un lote grande. La longitud requerida de la pieza bruta depende de la geometría del doblez, las herramientas y el espesor del material. Fabricar una pequeña pieza de prueba suele ser menos costoso que descubrir, después de decenas de cortes, que la barra colectora conformada no cumple con la dimensión de instalación. Esto es especialmente importante cuando las holguras dentro de un armario son reducidas o varias barras deben alinearse con terminales fijos.
Utilice una referencia estable para la precisión del punzonado
La ubicación de los orificios es una fuente importante de chatarra oculta porque un orificio mal posicionado puede comprometer la conexión eléctrica, la distancia de aislamiento o la alineación del montaje. Marcar cada ubicación con una cinta métrica puede funcionar para trabajos ocasionales, pero introduce variaciones entre operarios y ralentiza la producción repetitiva. Un tope fijo, una guía o un borde de referencia claramente definido proporciona al proceso un punto de partida repetible.
Mida todos los orificios relacionados desde la misma referencia siempre que el plano lo permita. Por ejemplo, un grupo de orificios de terminales normalmente debe ubicarse desde un extremo o un lado de la barra, en lugar de encadenarse de un orificio a otro. Este enfoque evita que pequeñas desviaciones de medición se acumulen a lo largo de la pieza.
Antes de procesar un lote de producción, verifique cuatro detalles en la primera pieza:
- Confirme que la anchura y el espesor del cobre coincidan con la herramienta seleccionada y la capacidad de la máquina.
- Compruebe el diámetro del punzón con respecto al plano y a los elementos de fijación o terminales previstos.
- Mida la distancia al centro desde la referencia seleccionada, no solo la posición visual del orificio.
- Inspeccione ambas caras en busca de rebabas excesivas, deformación o señales de que la holgura de la matriz no es adecuada.
La inspección de la primera pieza debe realizarse antes de punzonar las piezas brutas restantes. Esta breve pausa protege una cantidad mucho mayor de material. También da al equipo de producción la oportunidad de identificar dimensiones ambiguas en los planos, una selección de punzón incorrecta o ajustes de tope que se hayan desplazado durante el cambio de configuración.
La calidad del corte afecta a la posibilidad de seguir utilizando una pieza
Un cizallado limpio no es solo una cuestión de apariencia. Un extremo de corte rugoso o deformado puede requerir desbarbado, reducir la calidad del ajuste o crear un borde afilado que necesita manipulación adicional. Cuando el daño es grave, puede ser necesario acortar la pieza, lo que puede dejarla inutilizable. El cobre es comparativamente blando, pero las barras gruesas o anchas aún ejercen una carga considerable sobre el sistema de corte.
Mantenga los componentes de corte según su estado real, en lugar de esperar a que se produzca un fallo evidente. Inspeccione en busca de bordes astillados, desgaste desigual, fijaciones flojas y problemas de alineación. Una máquina que empieza a producir un corte inclinado, un redondeo pronunciado o una rebaba notablemente mayor debe revisarse antes de que el problema se repita en un pedido de producción completo.
El soporte del material también es importante. Una barra colectora larga que se comba o se tuerce durante el corte puede desplazarse contra el tope. Apoye la pieza de trabajo de modo que permanezca plana y perpendicular a la línea de corte. No confíe en la presión manual para compensar una configuración inestable; es inconsistente y puede generar problemas tanto de calidad como de seguridad.
Adapte la capacidad al trabajo que realmente se procesa
Comprar más tonelaje del necesario no reduce automáticamente la chatarra. La cuestión más relevante es si la máquina puede procesar los tamaños de cobre previstos con un control estable, herramientas adecuadas y un flujo de trabajo que se adapte al entorno de producción. Una máquina portátil puede ser apropiada cuando las piezas de armarios se procesan en lotes pequeños, el trabajo debe desplazarse entre estaciones o el cobre y los componentes metálicos relacionados se manipulan en la misma área.
Por ejemplo, laMáquina hidráulica portátil para barras colectoras DXJ-200A combina funciones de corte, doblado y punzonado, y está especificada para barras de cobre y aluminio de hasta 200 mm de ancho y de 3–12 mm de espesor. Su capacidad de punzonado abarca de Φ6 a Φ20.5, con matrices estándar indicadas como Φ7, Φ9, Φ10.5, Φ13.8, Φ17.5 y Φ20.5. Estas dimensiones deben comprobarse con los planos reales de las barras colectoras y los requisitos de fijación antes de tomar una decisión de compra.
Sus salidas hidráulicas indicadas son de 20T para corte, 20T para doblado y 35T para punzonado. Estos valores ayudan a indicar el rango de procesamiento previsto de la máquina, pero no deben sustituir la confirmación del grado exacto del material, el espesor, el estado de las herramientas y la operación. Un beneficio práctico de una unidad combinada es que el corte, el punzonado y el doblado pueden realizarse bajo un único enfoque de configuración controlada, reduciendo las transferencias en las que pueden perderse la orientación de la pieza o las referencias de medición.
Organice la secuencia para proteger el trabajo de mayor valor
En muchos trabajos, el orden preferido consiste en punzonar las características críticas mientras la barra aún es lo suficientemente larga para apoyarse firmemente contra un tope, inspeccionar esas características y, a continuación, realizar el corte final. Esto deja más opciones si es necesario corregir la ubicación de un orificio antes de establecer la longitud final. Sin embargo, la secuencia correcta depende de la forma de la pieza. Las piezas cortas pueden ser difíciles de sujetar con seguridad antes del punzonado, mientras que algunas configuraciones de doblado requieren cortar primero. La clave no es un orden universal; es definir el orden en la hoja de trabajo y mantenerlo de forma consistente.
Cuando una pieza tiene tanto orificios como dobleces, determine si los orificios están dimensionados desde la pieza bruta sin doblar o desde el borde conformado final. Confundir estas dos referencias genera un error frecuente y costoso. Marque claramente la referencia y utilice una pieza de muestra para verificar que el doblez no desplace un orificio de conexión de su posición de montaje prevista.
Controle las pequeñas pérdidas que se vuelven habituales
La reducción de chatarra también depende de lo que ocurre entre trabajos. Separe los remanentes de cobre utilizables por anchura y espesor, etiquete sus longitudes reales y evite que se mezclen con material no identificado. Un estante de remanentes ordenado permite utilizar piezas adecuadas para enlaces cortos, puentes o barras compactas para armarios sin tener que adivinar sus dimensiones.
Registre los motivos de rechazo en categorías sencillas, como longitud incorrecta, ubicación incorrecta del orificio, rebaba, error de doblado o daño superficial. El propósito no es generar documentación por sí misma. Después de varios ciclos de producción, las categorías repetidas revelan si el problema principal es la disposición de corte, la interpretación del plano, el estado de las herramientas o la configuración del operario. Esta evidencia es más útil para mejorar el aprovechamiento del material que tratar todo el cobre descartado como desperdicio inevitable.
Una máquina de punzonado y cizallado de barras colectoras se vuelve más eficaz cuando forma parte de un método de producción controlado: longitudes de corte planificadas, una referencia fiable, verificación de la primera pieza, herramientas mantenidas y un orden de procesamiento documentado. Estas prácticas reducen la chatarra evitable y ayudan a que las barras colectoras de cobre terminadas lleguen al montaje con bordes más limpios, patrones de orificios correctos y menos ajustes de última hora.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.