


Máquinas servo CNC para doblado de barras colectoras: parámetros clave para barras colectoras de cobre
Una máquina plegadora CNC servo para barras colectoras debe seleccionarse según el rango real de barras colectoras de cobre y la geometría de plegado, no únicamente según el tonelaje nominal. Una máquina que parece suficientemente potente aún puede producir ángulos inconsistentes, marcas en la superficie o repetibilidad inestable si sus herramientas, sistema de posicionamiento y soporte de material no se ajustan a las piezas fabricadas. En la producción de cuadros eléctricos y aparamenta, esos pequeños errores pueden provocar retrasos de ensamblaje en todo un lote.
Comience con una lista clara de piezas: grado de cobre, anchura, espesor, dirección de plegado plano o de canto, radio interior mínimo de plegado, número de pliegues por pieza y tolerancia angular requerida. Esta información es más útil que una solicitud general de una “máquina plegadora CNC de alta precisión”, ya que permite a los proveedores adaptar el rango de trabajo y la configuración de herramientas de la máquina al trabajo.
Ajuste la capacidad de la máquina a la pieza real más exigente
Las barras colectoras de cobre suelen procesarse en varios tamaños, pero la decisión de compra debe basarse en la pieza más exigente que se fabricará regularmente. Generalmente, se trata de la barra más ancha y gruesa, el radio de plegado requerido más pequeño o un componente con pliegues cerca de un orificio o borde existente.
Verifique la anchura y el espesor máximos indicados como una condición de funcionamiento combinada. Una máquina puede aceptar por separado una barra ancha y una barra gruesa, mientras que su capacidad admisible es menor cuando ambas dimensiones se presentan juntas. Identifique también si la capacidad indicada se aplica al plegado plano, al plegado de canto o a ambos. Estas operaciones cargan el material y las herramientas de forma diferente.
No seleccione una capacidad sin margen. La dureza del cobre, el estado de la superficie y el radio real de plegado pueden modificar la resistencia al conformado. Una reserva de trabajo moderada ayuda al sistema servo a mantener el control y reduce el esfuerzo sobre las herramientas y los componentes mecánicos durante la producción habitual.
El control servo debe mejorar la repetibilidad, no solo añadir una etiqueta
El valor de una máquina plegadora CNC servo para barras colectoras radica en su capacidad para controlar de forma constante el movimiento del émbolo y el posicionamiento de las piezas de una pieza de trabajo a otra. Esto resulta especialmente útil cuando una orden de producción contiene ángulos repetidos, varias ubicaciones de plegado o pequeñas tolerancias dimensionales que afectan al ensamblaje final.
Pregunte cómo gestiona el controlador la recuperación elástica. El cobre no permanece en el ángulo exacto en el que se detiene la herramienta; se recupera ligeramente después de liberar la presión. La cantidad depende del espesor del material, el radio de plegado y el estado del material. Un sistema CNC práctico permite al operador introducir compensación de plegado, guardar programas probados y realizar correcciones controladas sin reajustar repetidamente todo el trabajo.
El almacenamiento de programas es importante cuando los mismos diseños de paneles se repiten por lotes. Sin embargo, una gran biblioteca de programas tiene un valor limitado si los operadores no pueden identificar rápidamente la pieza correcta, confirmar la herramienta seleccionada y verificar la primera pieza. La interfaz debe admitir el flujo de trabajo habitual del taller, incluida la introducción de dimensiones, el ajuste de ángulos y alarmas claras cuando un movimiento programado supera los límites de la máquina.
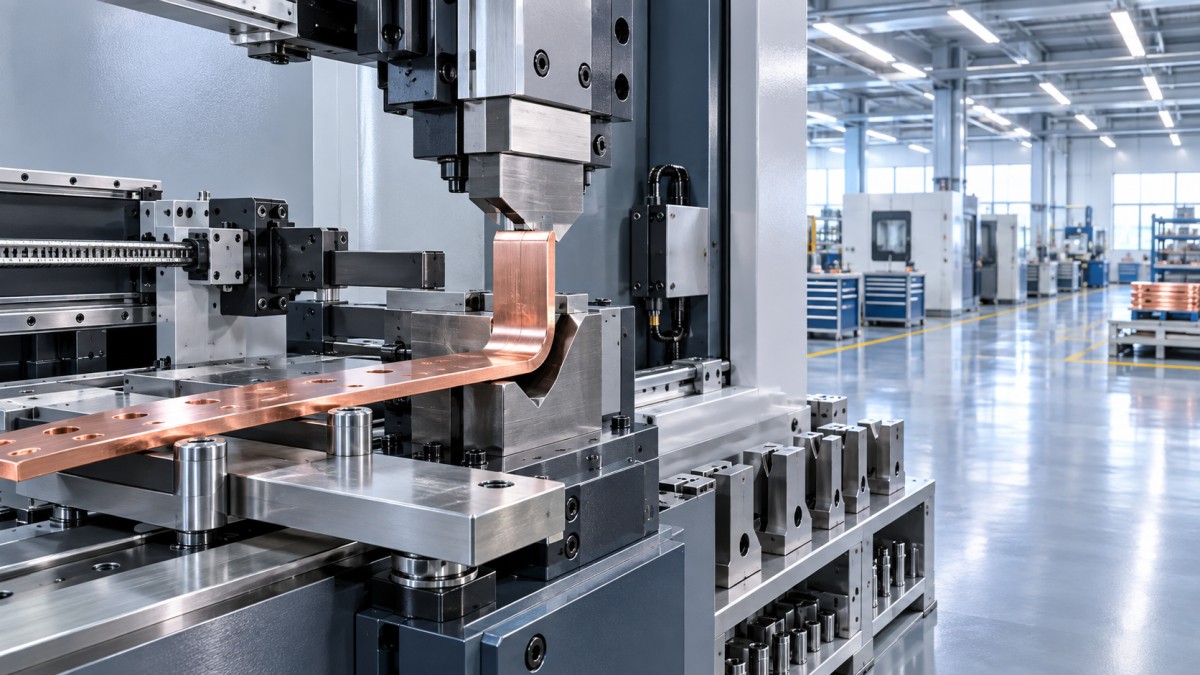
Las herramientas y el soporte suelen marcar la diferencia entre un buen plegado y un trabajo de retrabajo
Las herramientas deben evaluarse junto con la máquina, no tratarse como un accesorio que se decidirá más adelante. El radio del punzón, la abertura de la matriz, la alineación de las herramientas y la superficie de contacto influyen en la apariencia y la estabilidad dimensional de los pliegues de cobre. Las herramientas mal adaptadas pueden dejar marcas, deformar la parte exterior del pliegue o crear un radio que no se ajusta al plano de instalación.
Para piezas con alas cortas, pliegues desplazados, formas en U o pliegues cerca de orificios punzonados, solicite una revisión de muestra basada en planos reales. La cuestión no es simplemente si la máquina puede crear el ángulo. Debe crear el ángulo sin interferencia de herramientas, pérdida de la referencia de posicionamiento ni deformación inaceptable alrededor de la zona de plegado.
Las barras colectoras largas o anchas también necesitan un soporte adecuado del material. Si se permite que la barra se combe o gire durante el posicionamiento, el tope trasero CNC puede ser preciso, pero la ubicación real del pliegue no lo será. Los compradores deben inspeccionar la mesa de trabajo, los soportes laterales, la disposición de las guías y la capacidad del operador para sujetar y referenciar piezas grandes de forma segura.
Considere el estado del material antes de culpar a la plegadora
Algunos problemas de plegado comienzan antes del proceso. Las barras de cobre y aluminio pueden llegar con curvatura residual, torsión o planitud irregular debido a la manipulación, el almacenamiento o el corte previo. Introducir una barra curvada en un proceso de plegado de precisión dificulta el posicionamiento repetible y puede afectar al ángulo aparente después del conformado.
Cuando el material recibido presenta regularmente esta condición, la nivelación debe considerarse parte de la ruta de procesamiento. Para barras de hasta 160 mm de ancho y 12 mm de espesor, laMáquina de enderezado y nivelación de barras colectoras de cobre DXJ-160 está diseñada para nivelar cobre y aluminio antes del punzonado, cizallado y plegado. Es relevante para la producción de armarios de control eléctrico, donde un material más plano ayuda a establecer una referencia estable antes de que la barra colectora llegue a la plegadora CNC.
Esto no es necesario para todas las operaciones. Los talleres que utilizan material precortado corto y uniformemente plano pueden no necesitar una etapa de nivelación específica. Cobra mayor relevancia cuando se procesan barras largas procedentes de condiciones de almacenamiento similares a bobinas, cuando la rectitud del material varía entre entregas o cuando los errores de posición recurrentes no pueden explicarse por las herramientas y la programación.
Evalúe el tiempo de ciclo como una operación completa
Una carrera rápida del émbolo no significa automáticamente una producción más rápida. El rendimiento total incluye carga, posicionamiento, cambios de herramienta, plegado, descarga, inspección y corrección de piezas rechazadas. Una máquina con movimiento fiable del tope trasero y una configuración sencilla puede ofrecer una mejor producción útil que una unidad más rápida que requiere ajustes manuales frecuentes.
Pida a los proveedores que describan el ciclo completo de una pieza representativa: cómo se referencia la barra, si el operador la gira entre pliegues, cómo el programa solicita diferentes herramientas y cómo se realiza la aprobación de la primera pieza. Para una gama de productos variada y de bajo volumen, una configuración rápida y herramientas flexibles pueden ser más valiosas que la velocidad automática máxima. Para lotes repetitivos, los programas almacenados, el posicionamiento estable y la compensación predecible de ángulos tienen mayor importancia.
La fiabilidad depende de toda la disposición de suministro
La adquisición debe evaluar la máquina como un activo de producción que pueda recibir soporte. Confirme los requisitos de alimentación eléctrica, el espacio de instalación, el acceso para mantenimiento, la disponibilidad de piezas de desgaste y el proceso para obtener asistencia técnica. La sustitución de herramientas, la resolución de problemas eléctricos y el soporte del controlador pueden importar más con el tiempo que una pequeña diferencia en el precio inicial de la máquina.
Los fabricantes que proporcionan tanto equipos de plegado como equipos relacionados de punzonado, corte y preparación de material también pueden ser útiles cuando el objetivo es un flujo de trabajo coordinado para barras colectoras. Dexinjia fabrica equipos CNC de procesamiento de barras colectoras para aplicaciones de cobre y aluminio, y ofrece soluciones de procesamiento estándar y personalizadas, lo que puede simplificar la comunicación cuando el plegado es solo una etapa de la línea requerida.
Utilice una revisión de piezas de muestra antes de emitir el pedido
La comprobación final más eficaz consiste en presentar un pequeño conjunto de planos representativos, en lugar de solo una especificación máxima de material. Incluya la pieza con la barra más gruesa, el radio de plegado más pequeño, el ala más corta, la secuencia más compleja y cualquier pliegue cercano a un orificio. Pida al proveedor que identifique las herramientas propuestas, la secuencia de plegado, el método de referencia y cualquier geometría que requiera un manejo especial.
Una máquina plegadora CNC servo para barras colectoras bien elegida es aquella que produce repetidamente las piezas requeridas con un tiempo de preparación manejable y una vía de soporte clara. La capacidad establece el punto de partida; las herramientas, el posicionamiento, el estado del material y la adecuación del proceso determinan si la inversión funciona bien en el taller.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.