


Lista de verificación de mantenimiento de herramientas para el punzonado y cizallado fiable de barras colectoras
Un orificio limpio y un corte a escuadra pueden hacer que el resto del ensamblaje de una barra colectora resulte sencillo. Cuando el punzonado deja rebabas, el cizallado crea un borde rugoso o los orificios se desvían ligeramente de su posición, el problema suele comenzar mucho antes de que la pieza terminada llegue a inspección. En muchos casos, la causa es el estado de las herramientas.
Unamáquina punzonadora y cizalladora de barras colectoras trabaja bajo una fuerza considerable, especialmente al procesar cobre o aluminio grueso. Los punzones, matrices, cuchillas, guías y conexiones hidráulicas requieren atención periódica. Una rutina de mantenimiento disciplinada protege la precisión de las piezas, reduce el desperdicio y ayuda a los operarios a evitar la frustrante sorpresa de que la máquina se detenga en medio de una producción.
Esta lista de verificación está diseñada para un uso práctico en talleres de fabricación de cuadros eléctricos, fábricas de armarios de distribución y entornos de fabricación de transformadores. Se centra en los componentes que afectan más directamente a la calidad de los orificios, la calidad de corte y la operación diaria segura.
Comience cada turno con una rápida revisión de las herramientas
Una inspección diaria no tiene por qué ser complicada, pero debe ser constante. Antes de procesar la primera barra de cobre o aluminio, retire el polvo, las virutas metálicas y los residuos del área de trabajo. Los pequeños restos de material atrapados debajo de una barra colectora pueden afectar el posicionamiento; las virutas alrededor de la abertura de la matriz también pueden marcar el material o impedir el recorrido completo del punzón.
Revise visualmente el conjunto de punzón y matriz. Busque bordes de corte astillados, aplanamiento alrededor de la punta del punzón, grietas, óxido o una zona brillante y pulida que sugiera un contacto desigual. Un buen punzón entra limpiamente en el material. Si empieza a desgarrar en lugar de cizallar, el orificio resultante puede tener una rebaba importante o un borde no circular.
- Confirme que estén instalados el diámetro de punzón correcto y la matriz correspondiente.
- Asegúrese de que los pernos de retención, los portamatrices y las abrazaderas estén completamente asegurados.
- Compruebe que la superficie de apoyo de la barra colectora esté limpia y nivelada.
- Inspeccione el pedal y la respuesta del control antes de iniciar el trabajo por lotes.
- Escuche si hay ruidos hidráulicos inusuales, vibraciones o movimientos de retorno retardados.
Es fácil pasar por alto un cambio menor en el sonido o la sensación cuando la producción está ocupada. Sin embargo, esas señales tempranas suelen indicar herramientas flojas, lubricación insuficiente, problemas de presión hidráulica o un componente que empieza a desgastarse.
Mantenga los punzones y las matrices emparejados, centrados y afilados
La alineación de las herramientas es la base de un punzonado fiable. Cuando un punzón no está centrado sobre su matriz, experimenta carga lateral durante la carrera. Esto puede dañar el borde del punzón, deformar el orificio, acelerar el desgaste de la matriz y, en casos graves, provocar la rotura del punzón.
Con la máquina apagada y la presión liberada de acuerdo con el procedimiento operativo, inspeccione la alineación acercando lentamente el punzón a la matriz sin material colocado. El punzón debe entrar centrado sin rozar el borde de la matriz. Si no es así, detenga el proceso y corrija la configuración en lugar de intentar compensarlo desplazando manualmente la barra colectora durante la producción.
Las herramientas también deben seleccionarse según el material y las especificaciones del trabajo. El cobre es más blando, pero puede generar residuos adherentes; el aluminio puede sufrir agarrotamiento o adherirse a las superficies de las herramientas. Limpie el punzón y la matriz después de una producción, especialmente al procesar aluminio, y utilice un lubricante adecuado para el material y conforme a las indicaciones del fabricante de las herramientas. Demasiado lubricante atrae residuos, mientras que muy poco aumenta la fricción y el calor.
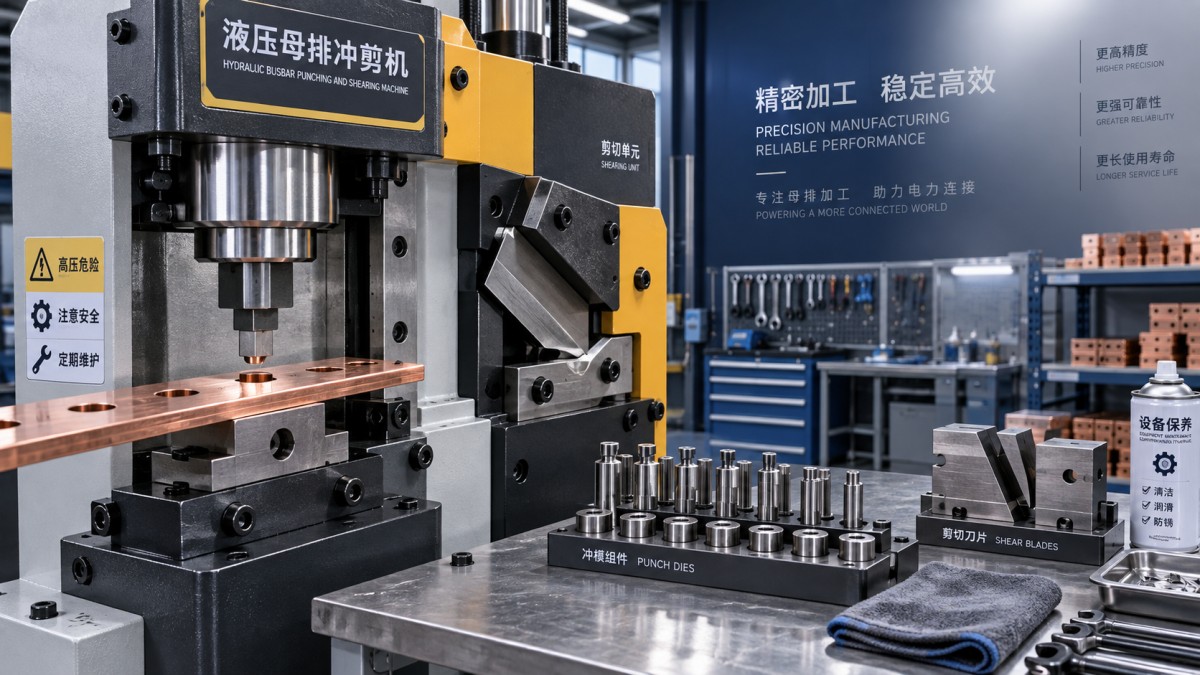
El afilado no es simplemente una medida de mantenimiento estética. Los bordes de punzón desafilados requieren más fuerza y dejan rebabas más grandes. Del mismo modo, una abertura de matriz desgastada puede perder su acción de cizallado limpia. Mantenga un registro del uso de las herramientas, el espesor del material y la calidad visible del acabado. Esto permite tomar decisiones de sustitución o afilado basadas en condiciones reales y no en conjeturas.
No trate las cuchillas de cizalla como piezas de “instalar y olvidar”
A menudo se culpa a las cuchillas de cizalla solo cuando un corte se vuelve visiblemente deficiente, pero su estado afecta más que la apariencia. Una cuchilla desgastada o ajustada incorrectamente puede provocar un borde inclinado, deformación excesiva, arrastre de material o una rebaba que requiere acabado manual antes del ensamblaje.
Inspeccione tanto el borde de corte como el área de montaje de la cuchilla. Una cuchilla afilada pero no asentada firmemente no producirá un resultado fiable. Compruebe si hay fragmentos metálicos acumulados detrás de la cuchilla, elementos de fijación flojos y señales de desgaste desigual a lo largo de la longitud de corte. Si un lado se desgasta más rápido que el otro, revise el soporte de la barra colectora, la holgura de la cuchilla y la alineación de alimentación del material.
Para trabajos repetitivos, examine varias piezas del inicio, la mitad y el final del lote. Este sencillo hábito ayuda a distinguir un error puntual de configuración de un problema gradual de las herramientas. Un borde limpio durante toda la producción suele ser un mejor indicador del estado de la máquina que una única muestra aceptable.
Supervise el rendimiento hidráulico junto con el estado de las herramientas
No todos los defectos de punzonado o cizallado proceden de las propias herramientas. En una máquina hidráulica, una presión inestable o un movimiento lento del cilindro pueden cambiar la forma en que la fuerza llega al punzón, dobladora o cortadora. Si la máquina vacila, pierde potencia bajo carga o no retorna suavemente, inspeccione el sistema hidráulico antes de continuar.
Revise el nivel y el estado del aceite hidráulico en los intervalos especificados en el manual de la máquina. Busque fugas en mangueras, racores, cilindros y válvulas. Mantenga el área de trabajo lo suficientemente limpia para que las fugas recientes sean fáciles de detectar. El aceite oscurecido, la contaminación o el aire en el sistema pueden afectar la repetibilidad y aumentar el desgaste de los componentes internos.
Las máquinas con un manómetro integrado facilitan el control diario. Por ejemplo, laMáquina hidráulica dobladora de barras colectoras DXJ-150 combina las funciones de punzonado, corte y doblado e incluye un manómetro para la observación en tiempo real. Su capacidad de punzonado está clasificada en 31T, mientras que la capacidad de corte alcanza 15T. Esa capacidad solo es útil cuando el punzón, la matriz, la cortadora y el circuito hidráulico se mantienen como un sistema de trabajo y no como piezas independientes.
Una rutina práctica semanal y mensual
Las revisiones diarias detectan problemas evidentes. El mantenimiento semanal y mensual evita el deterioro gradual que los operarios pueden no notar hasta que aumentan las tasas de desperdicio.
Semanalmente
- Limpie a fondo las estaciones de herramientas, portamatrices, guías y áreas de recogida de virutas.
- Inspeccione los punzones y las matrices con buena iluminación para detectar pequeñas grietas, daños en los bordes y agarrotamiento.
- Revise los elementos de fijación de las herramientas, protecciones, manijas y soportes de trabajo.
- Lubrique los puntos de movimiento aprobados sin contaminar la superficie de contacto del material.
- Pruebe la parada de emergencia, el pedal y el movimiento de retorno normal.
Mensualmente
- Revise las mangueras hidráulicas, conectores, sellos y el estado del aceite.
- Verifique la alineación entre punzón y matriz, así como el asiento de la cuchilla de corte.
- Inspeccione los cables eléctricos, enchufes y conexiones del motor para detectar daños o holguras.
- Revise las ruedas o los componentes de posicionamiento de la máquina si la unidad es móvil.
- Actualice el registro de herramientas con sustituciones, fechas de afilado y problemas de calidad recurrentes.
Un registro de herramientas puede parecer innecesario para un taller pequeño, pero rápidamente se vuelve valioso cuando varios operarios utilizan la misma máquina punzonadora y cizalladora de barras colectoras. Crea continuidad entre turnos y evita que una herramienta desgastada se reinstale repetidamente porque nadie conoce su historial.
Síntomas comunes y lo que suelen indicar
Rebabas importantes alrededor de los orificios: Comience revisando el afilado del punzón, el desgaste de la matriz, la alineación y si el material está correctamente apoyado. No suponga que una presión más alta resolverá el problema; una fuerza excesiva puede agravar el daño de las herramientas.
Orificios ovalados, deformados o descentrados: Inspeccione el centrado entre punzón y matriz, la sujeción y el posicionamiento de la barra colectora. Las herramientas flojas o una pieza de trabajo sin apoyo pueden permitir movimientos durante la carrera de punzonado.
Cortes de cizalla rugosos o inclinados: Examine el estado de la cuchilla, la holgura de la cuchilla, la firmeza del montaje y la rectitud de la alimentación del material. Una mesa de apoyo sucia también puede inclinar la barra lo suficiente como para afectar el borde.
Rotura frecuente de punzones: Investigue la alineación de inmediato. Confirme que los tamaños del punzón y la matriz estén correctamente emparejados y que el espesor del material se mantenga dentro de la capacidad de la máquina y las herramientas. Nunca utilice un punzón dañado simplemente porque aún parece funcionar.
Funcionamiento lento o irregular: Revise el aceite hidráulico, las fugas, las válvulas, el suministro eléctrico y el comportamiento de la presión. Es posible que el problema no sea visible en la estación de herramientas, pero continuar operando puede ejercer una tensión innecesaria sobre los punzones y las matrices.
Proteja las herramientas cuando no estén en uso
El almacenamiento de las herramientas importa más de lo que muchos operarios esperan. Mantenga los punzones y las matrices secos, etiquetados por tamaño y protegidos de impactos. Evite arrojarlos en un cajón abierto donde los bordes puedan golpearse entre sí. Un aceite protector ligero puede ayudar a prevenir la corrosión durante el almacenamiento, siempre que se retire o controle antes de su uso.
Para equipos que admiten tamaños de matriz estándar y personalizados, organice cada conjunto de modo que el punzón, la matriz y los componentes asociados permanezcan juntos. Esto reduce los errores de configuración y ahorra tiempo cuando vuelve un trabajo habitual. El modelo DXJ-150, por ejemplo, puede suministrarse con matrices de punzón estándar de 7 mm a 20.5 mm, mientras que se pueden especificar tamaños de moldes personalizados para diferentes requisitos de producción.
El mantenimiento es parte de la calidad de la pieza terminada
El procesamiento fiable de barras colectoras no se logra solo con fuerza. Proviene de herramientas limpias, alineación correcta, rendimiento hidráulico estable y operarios que reaccionan a tiempo cuando cambia la calidad del corte o del orificio. Una breve inspección antes de cada turno es mucho menos disruptiva que sustituir herramientas rotas o clasificar posteriormente un lote de piezas imprecisas.
Mantenga la lista de verificación visible cerca de la máquina, capacite a cada operario para reconocer las señales de advertencia y considere las rebabas o los cortes irregulares como información útil. Con esta rutina establecida, el trabajo de punzonado y cizallado se vuelve más predecible, seguro y fácil de gestionar, tanto si el trabajo implica unas pocas barras de cobre personalizadas como una producción continua de componentes de barras colectoras de aluminio.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.