


¿Qué causa la deformación de los bordes al cortar barras colectoras de cobre y aluminio?
Una barra colectora puede cumplir con su longitud nominal y, aun así, ser rechazada. Un borde enrollado, una esquina aplastada, una rebaba que se enganche en un guante o una ligera torsión en el extremo cortado pueden parecer defectos menores en la máquina, pero causar problemas posteriores durante el doblado, el apilado, el aislamiento, el montaje de uniones atornilladas y las comprobaciones de distancias eléctricas. En el procesamiento de barras colectoras de cobre y aluminio, la calidad de los bordes no es meramente estética. Afecta al ajuste, a la manipulación del conductor y, en algunas aplicaciones, a la fiabilidad del conjunto eléctrico terminado.
Los bordes deformados suelen deberse a la interacción entre las herramientas, el comportamiento del material, el estado de la máquina y las prácticas del operario. El error más común es tratar cada corte defectuoso como un problema de cuchillas. El desgaste de las cuchillas es, sin duda, una causa frecuente, pero sustituirlas sin comprobar la holgura, la sujeción, la alineación y el estado del material suele hacer que el mismo defecto reaparezca unos turnos después.
El desgaste de las cuchillas cambia la forma en que se separa el metal
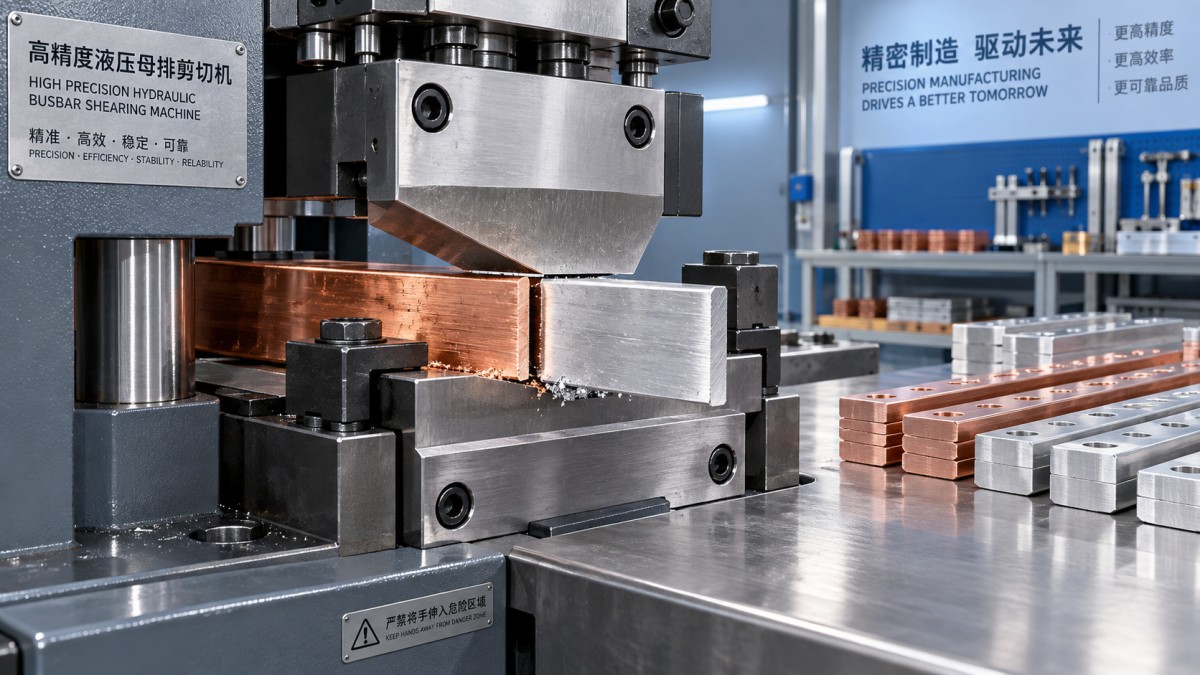
Un corte limpio de una barra colectora depende de un cizallado controlado. La cuchilla superior aplica fuerza, el material se deforma plásticamente en una zona estrecha y la fractura se completa cerca del filo de la cuchilla inferior. Cuando los filos se redondean, se astillan o se desgastan de manera irregular, el material se empuja y se desgarra antes de separarse. El cobre puede mostrar un amplio borde enrollado o una superficie embadurnada; el aluminio puede presentar rebabas más pronunciadas, desgarros localizados o una esquina visiblemente aplanada.
No evalúe el estado de las cuchillas únicamente buscando daños evidentes. Una cuchilla puede parecer intacta y, aun así, tener suficiente redondeo en el filo como para afectar al acabado superficial. Los equipos de calidad deberían comparar el patrón de defectos en ambos lados de la barra colectora. Si la rebaba empeora progresivamente en varios lotes de producción que usan las mismas herramientas, es razonable sospechar de un desgaste gradual de las cuchillas. Si los defectos aparecen de repente, compruebe si hay cuchillas astilladas, fijaciones flojas, una holgura incorrecta o un impacto en la máquina.
La sustitución o el reafilado de las cuchillas debe ir seguido de un corte de prueba controlado. Compruebe la perpendicularidad de la cara de corte, la altura de la rebaba, la deformación del extremo y la repetibilidad en el rango previsto de anchuras y espesores de barra. Una cuchilla que funciona bien con una tira fina de cobre puede no ofrecer el mismo resultado con una barra de aluminio más gruesa.
Una holgura incorrecta entre las cuchillas suele ser la causa oculta
La separación entre los filos de corte superior e inferior afecta directamente a la deformación. Una holgura excesiva permite que la barra colectora se doble y se desgarre antes de la fractura, lo que produce un borde enrollado grande y una rebaba áspera y sobresaliente. Una holgura insuficiente puede aumentar la carga de corte, comprimir el material de forma agresiva y acelerar el desgaste de las cuchillas. También puede dejar una zona de cizallado pulida pero deformada, en lugar de un borde recto.
No existe un único ajuste de holgura adecuado para todos los materiales conductores. Debe seleccionarse teniendo en cuenta el grado, el espesor y el temple reales del material, así como la geometría de la herramienta. Esto es especialmente importante cuando un taller alterna entre cobre y aluminio. En general, el aluminio es más propenso al gripado y al desgarro de los bordes en condiciones de corte inadecuadas, mientras que el cobre puede deformarse de forma notable si no está completamente apoyado durante la carrera.
Una advertencia práctica: a veces los operarios compensan la mala calidad de los bordes aumentando la presión de corte. Esto puede forzar el corte, pero no corrige una holgura inadecuada. De hecho, una fuerza adicional puede ocultar el problema y, al mismo tiempo, aumentar la tensión en el sistema hidráulico, el bastidor y las herramientas.
La variación del material importa más de lo que muchos talleres creen
El material de las barras colectoras no es perfectamente uniforme solo porque las dimensiones indicadas en el pedido sean las mismas. Las variaciones de espesor, la oxidación superficial, las tensiones residuales del laminado, los daños de almacenamiento y los distintos temples del material pueden modificar el comportamiento durante el corte. Una barra que llega ligeramente combada puede levantarse durante la sujeción. Una superficie rayada u oxidada puede aumentar la fricción con la herramienta. El cobre recocido blando y el cobre más duro pueden presentar características distintas de borde enrollado con el mismo ajuste de máquina.
En la inspección de recepción, conviene registrar algo más que la anchura y el espesor cuando se detectan defectos recurrentes. Anote el lote del material, la planitud visible, el estado de la superficie y si el defecto aparece en un punto constante a lo largo de la barra. Si una deformación se repite en una bobina, un paquete o un lote de proveedor concretos, es posible que la máquina de corte esté poniendo de manifiesto un problema del material, en lugar de ser la única causa.
Esto es especialmente relevante en la producción de transformadores, donde la preparación del conductor está vinculada a la calidad del bobinado. Un conductor plano cortado limpiamente es más fácil de manipular antes del bobinado y tiene menos probabilidades de presentar bordes afilados peligrosos. Equipos como la DXJ-RX800 Automatic Toroidal Coil Winding Machine están diseñados para el bobinado controlado de hilo plano de hasta 3 × 10 mm y utilizan control CNC de guiado con una precisión especificada de 0.01 mm. Esto no sustituye a las prácticas adecuadas de corte de barras colectoras, pero muestra por qué el estado de los bordes aguas arriba debe considerarse parte del flujo de trabajo general de procesamiento de conductores.
La desalineación y una sujeción deficiente generan defectos en un solo lado
Si las rebabas son sistemáticamente más pronunciadas en un lado o la cara de corte no queda perpendicular a la longitud de la barra, compruebe la alineación antes de cambiar el material o los ajustes de las cuchillas. Entre las causas comunes se incluyen una cuchilla superior descentrada, una guía desgastada, un portaherramientas flojo, un apoyo irregular de la bancada o una matriz inferior mal asentada. Una ligera desalineación se hace más evidente a medida que aumentan la anchura y el espesor de la barra colectora.
La sujeción merece la misma atención. La pieza debe permanecer estable hasta que termine el corte. Si la barra se desplaza, se levanta o pivota bajo la cuchilla, el borde resultante puede quedar curvado o deformado en diagonal. Las piezas cortas son especialmente vulnerables porque tienen menos apoyo y es más probable que giren después de separarse. Una máquina fiable para cortar barras colectoras debe sujetar la pieza de forma segura y guiar el corte de manera uniforme, pero el estado de los dispositivos de fijación y la disciplina de preparación siguen determinando el resultado en el taller.
Desde el punto de vista de la seguridad, no permita que un operario estabilice con la mano una barra inestable cerca de la zona de corte. Si el material no puede apoyarse de forma segura con el tope, la abrazadera o la disposición de la mesa existentes, es necesario ajustar el proceso. Un corte defectuoso y un casi accidente suelen compartir la misma causa raíz: el movimiento incontrolado de la pieza.
La presión hidráulica y la rigidez de la máquina deben comprobarse de forma equilibrada
Una presión hidráulica baja o inestable puede causar un cizallado incompleto, arrastre y superficies de fractura ásperas. Sin embargo, la presión rara vez es el único factor. Una máquina puede alcanzar la fuerza necesaria y seguir produciendo bordes deformados si el bastidor, las guías del cabezal móvil, el soporte de la cuchilla o el montaje de la matriz permiten que se flexionen. El síntoma suele ser la falta de uniformidad: un corte parece aceptable y el siguiente presenta una rebaba evidente, aunque las dimensiones del material parezcan no haber cambiado.
Las comprobaciones de mantenimiento deben incluir fugas hidráulicas, estado del aceite, respuesta del cilindro, apriete de las fijaciones, desgaste de las guías y estado de los moldes de corte. Los fabricantes de equipos CNC para el procesamiento de barras colectoras suelen hacer hincapié en las estructuras rígidas, los moldes de precisión y los componentes de accionamiento estables por una razón: la repetibilidad depende de todo el sistema de corte, no solo del tonelaje nominal. Dexinjia, fundada en 2014, suministra equipos para doblar, perforar, cortar y estampar barras colectoras, incluidas máquinas 3 en 1 y opciones hidráulicas portátiles, con un control de calidad respaldado por las certificaciones ISO, 3A, CE y EAC. En una línea de producción, la selección de la configuración adecuada debe tener en cuenta el rango real de barras colectoras y los criterios exigidos de calidad de los bordes, no solo la capacidad máxima de corte.
Convierta la inspección de los bordes en un control de proceso útil
Una rutina de inspección eficaz no tiene por qué ser complicada. Inspeccione el primer corte después de cambiar las herramientas, modificar la preparación, cambiar el lote de material o realizar trabajos de mantenimiento. A continuación, establezca una frecuencia de muestreo definida durante la producción normal. La inspección debe comprobar la dirección y la gravedad de las rebabas, el borde enrollado, las grietas, la perpendicularidad, la torsión y cualquier saliente afilado que pueda dañar el aislamiento o lesionar a quien manipule la pieza.
- Compruebe si el defecto es uniforme en toda la anchura de la barra o se concentra en un lado.
- Diferencie una «rebaba» de un «borde enrollado»: apuntan a causas probables distintas.
- Registre el ajuste de la máquina, el juego de cuchillas, la identificación del material y las observaciones del operario antes de realizar ajustes.
- Desbarbe las piezas rechazadas solo si las dimensiones restantes y el estado de los bordes siguen cumpliendo los requisitos del plano y del montaje.
- Investigue los defectos recurrentes en lugar de permitir que el acabado manual se convierta en una solución permanente.
La mejor medida correctiva es la que corresponde al patrón del defecto. Una rebaba grande y uniforme apunta a la holgura o al desgaste de las cuchillas; una rebaba en un solo lado señala con mayor probabilidad una desalineación; una deformación aleatoria plantea dudas sobre la sujeción, la planitud del material o la estabilidad de la máquina. Tratar estos casos como modos de fallo distintos agiliza la resolución de problemas y evita que un ajuste temporal se convierta en el proceso habitual.
Los bordes limpios de las barras colectoras se consiguen con un cizallado controlado, un apoyo estable, herramientas adecuadas y una inspección que detecte desviaciones antes de que los operarios empiecen a compensarlas manualmente. Cuando cambia la calidad del corte, investigue pronto toda la cadena del proceso. El borde suele ser la primera señal visible de que algo en una etapa anterior requiere atención.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.