


Cuándo es mejor una máquina CNC de barras colectoras 3 en 1 que equipos independientes
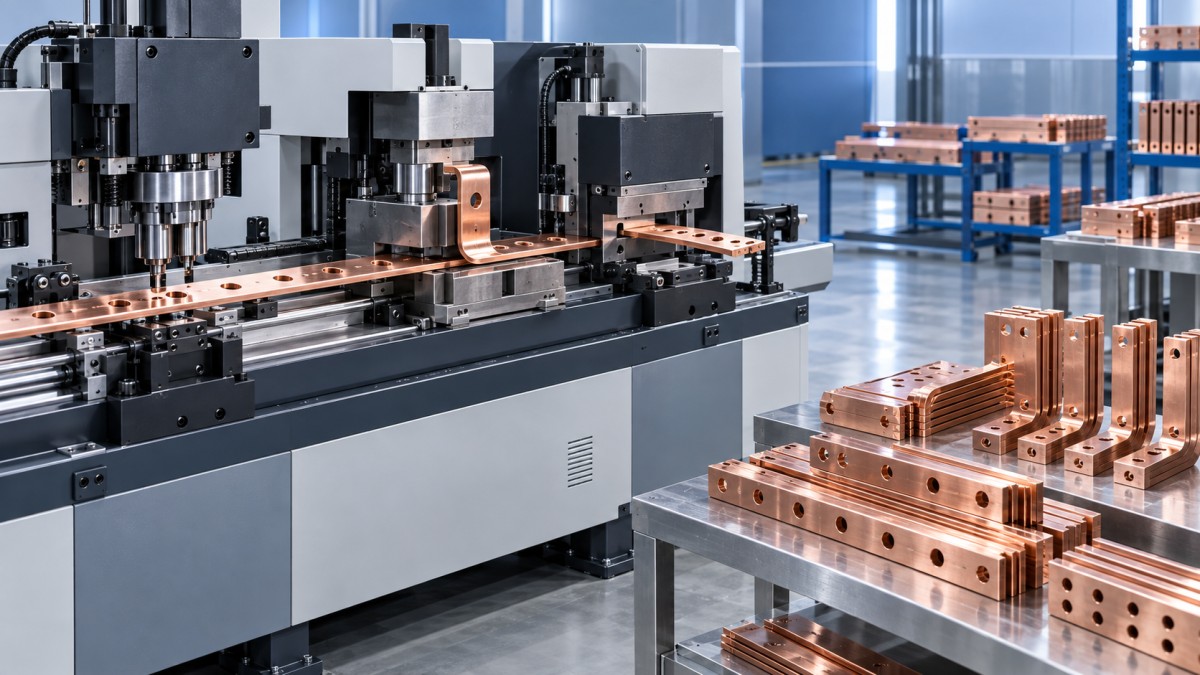
Una máquina CNC para barras colectoras 3 en 1 suele ser la mejor opción cuando el punzonado, el doblado y el corte son operaciones repetitivas dentro de un mismo flujo de producción y el trabajo cambia con la frecuencia suficiente como para que la transferencia manual provoque retrasos o inconsistencias. Su valor no consiste simplemente en reunir tres funciones en un mismo bastidor. Consiste en controlar las posiciones de referencia, reducir la manipulación del material y mantener la secuencia de operaciones más ajustada a la geometría programada de la pieza.
Los equipos separados pueden seguir siendo la mejor opción cuando cada proceso tiene una carga de trabajo independiente y constantemente elevada. Una prensa punzonadora, una estación de corte y una máquina dobladora específicas pueden funcionar simultáneamente con flujos de material independientes. Para lotes mixtos, revisiones frecuentes de planos, trabajos para cuadros de distribución o juegos de barras colectoras que requieren varias operaciones en cada pieza, una disposición CNC integrada suele ofrecer una ruta más clara y predecible desde la barra en bruto hasta el componente terminado.
Dónde se pierde tiempo con estaciones separadas
El retraso más evidente es tener que trasladar una barra de cobre o aluminio de una máquina a otra. La pérdida más importante es menos visible: volver a posicionar la pieza en cada estación. Una barra que se corta, se traslada, se punzona, se apila y después se dobla puede acumular pequeñas diferencias de posición. Cada estación puede ser precisa por sí sola y, aun así, la relación final entre los orificios y los dobleces puede desviarse si no se mantiene de forma consistente el borde de referencia original.
Esto es especialmente importante cuando un orificio punzonado debe alinearse con un terminal de interruptor, un aislador de soporte, una abertura del gabinete o una barra colectora complementaria. El retrabajo no siempre se debe a una herramienta imprecisa. Puede deberse a que un plano correcto se interpreta desde distintos extremos de la barra, a que la longitud de corte se mide desde una rebaba o a que el doblez se marca después de que la barra ya se haya girado durante la manipulación.
Con una máquina CNC para barras colectoras 3 en 1, el programa de la pieza puede establecer una secuencia y una lógica de referencia antes de iniciar el procesamiento. El operador sigue teniendo que cargar correctamente el material y confirmar que se ha seleccionado el programa adecuado, pero el proceso ya no depende de volver a establecer las dimensiones en cada estación. Esto resulta especialmente útil para piezas con varios orificios, dobleces desplazados y longitudes terminadas cortas, en las que un pequeño error de preparación afecta a una gran parte de la pieza.
Condiciones favorables para una máquina CNC integrada
Una máquina integrada suele justificarse cuando la producción se caracteriza por la variedad y no por una única referencia fabricada sin interrupciones. Los conjuntos de celdas de media tensión, los armarios de distribución, las conexiones de transformadores y los sistemas de control eléctrico suelen incluir barras colectoras de distintos anchos, patrones de orificios, direcciones de doblado y cantidades. El trabajo puede llegar en forma de juegos, en lugar de lotes largos. En este contexto, el tiempo ahorrado entre operaciones puede superar la ventaja en tiempo de ciclo de una estación específica de alta producción.
- Cambios de trabajo frecuentes: Un único entorno de preparación reduce la cantidad de utillajes, ajustes de topes y mediciones manuscritas que deben actualizarse tras una revisión del plano.
- Espacio limitado en planta: Una célula de procesamiento integrada requiere menos espacio de pasillo y menos puntos de almacenamiento provisional de material que tres máquinas independientes con sus propias zonas de entrada y salida.
- Lotes de producción pequeños o medianos: La ventaja es mayor cuando la disciplina de preparación es tan importante como la velocidad de la prensa.
- Piezas con relaciones de posición: Es más fácil controlar la separación entre orificios con respecto a los dobleces, los cortes de extremo y las líneas centrales cuando las operaciones siguen un único sistema de coordenadas controlado.
- Desplazamientos internos limitados: Reducir los traslados disminuye las posibilidades de dañar la superficie, mezclar barras terminadas y sin terminar o enviar una pieza a doblado antes de haber realizado todos los orificios.
La decisión resulta menos favorable si el punzonado, el corte y el doblado están ocupados continuamente con productos distintos. En una línea estable de gran volumen, las máquinas separadas permiten trabajar en paralelo. Un operario puede preparar material en la estación de corte mientras otro realiza el punzonado y un tercero se encarga del doblado. Una unidad integrada procesa la pieza siguiendo una secuencia, por lo que su rendimiento debe evaluarse en función de la combinación real de piezas, no de la velocidad teórica de tres máquinas funcionando al mismo tiempo.
Compare todo el flujo, no solo la capacidad anunciada
La capacidad en toneladas de una máquina suele interpretarse como un indicador directo de su idoneidad, pero solo responde a una parte de la pregunta. La capacidad de punzonado depende del espesor del material, el diámetro del orificio, el estado del utillaje y la profundidad de garganta disponible. La capacidad de doblado depende del ancho y el espesor de la barra, la geometría del doblez, la selección de la matriz y el radio interior requerido. Una cifra de capacidad nominal no confirma que una barra colectora concreta pueda procesarse sin marcas, grietas, deformaciones o una recuperación elástica excesiva.
También conviene evaluar el cobre y el aluminio por separado. Su comportamiento durante el punzonado y el doblado es distinto, y el estado de la superficie es importante. La película protectora, la oxidación, las rebabas de cortes anteriores o las variaciones en el espesor de la barra pueden afectar a la alineación y al acabado. Cuando una barra colectora de cobre tiene una superficie pulida o chapada, cada punto de transferencia adicional representa otra oportunidad de producir arañazos que pueden ser inaceptables en conjuntos de armarios visibles.
No confunda automatización con integración
Un sistema CNC es adecuado cuando las dimensiones programadas, la repetibilidad y el control de la secuencia son las principales limitaciones. Una máquina hidráulica integrada y compacta puede ser adecuada cuando la carga de trabajo es menor, la instalación es temporal o el trabajo con barras colectoras debe realizarse cerca del área de montaje, en lugar de en una zona de fabricación específica. Se trata de necesidades de producción distintas, aunque ambas máquinas combinen corte, doblado y punzonado.
Por ejemplo, la máquina hidráulica portátil para barras colectoras DXJ-200A combina esas tres funciones para barras de cobre y aluminio de hasta 200 mm de ancho y de 3 a 12 mm de espesor. Su fuerza de punzonado indicada es de 35T, mientras que la fuerza de corte y doblado es de 20T. Los troqueles de punzonado estándar cubren diámetros de 7 mm a 20.5 mm. Estas especificaciones son pertinentes al comparar una configuración hidráulica móvil con herramientas portátiles independientes, pero no deben considerarse un sustituto del posicionamiento CNC cuando se requiere una geometría compleja y repetible.
Esta distinción evita un error de compra habitual: seleccionar una máquina porque tiene tres estaciones y descubrir después que el verdadero cuello de botella era el control de la disposición, la gestión de programas, el tiempo de cambio de herramientas o la carga del material. A la inversa, especificar CNC simplemente porque la pieza tiene varias operaciones puede añadir costes y complejidad cuando se fabrican de forma intermitente unas pocas barras sencillas.
Evalúe el coste de la coordinación
Los equipos separados suelen presentar un menor riesgo de que una avería detenga todo el proceso, ya que un problema en una estación no deshabilita automáticamente las demás. Esta ventaja debe sopesarse frente a la coordinación necesaria para mantener el material en movimiento. Cuando las barras se procesan en distintos lugares, se necesitan estanterías para productos en curso, etiquetas, hojas de ruta y puntos de inspección. Sin una identificación rigurosa, es fácil mezclar piezas de cobre de aspecto similar después del punzonado, especialmente si los dobleces hacia la izquierda y hacia la derecha se programan más adelante.
Una máquina integrada simplifica el flujo, pero concentra la responsabilidad del mantenimiento. El desgaste del utillaje, el estado del sistema hidráulico, las guías, las mordazas, los sensores y los datos de los programas deben controlarse como parte de un único proceso. Antes de seleccionar una unidad, confirme que haya espacio alrededor de la máquina para cargar barras largas, retirar las piezas terminadas, cambiar matrices, realizar la limpieza rutinaria y llevar a cabo tareas de servicio. Las dimensiones compactas que aparecen en un folleto no tienen en cuenta el espacio necesario para girar y sostener el material de forma segura.
La alimentación eléctrica y el soporte del material merecen la misma atención. Las barras colectoras largas pueden combarse o torcerse si no están bien apoyadas, lo que provoca un error de posición que parece un problema de la máquina. El sistema de soporte debe corresponder a la barra más larga, al peso previsto y a la dirección de avance. La máquina también debe ser compatible con la tensión disponible y las condiciones de instalación del centro. Es fácil posponer estos detalles durante la compra y costoso corregirlos después de la entrega.
La mejor opción depende de la combinación de piezas
Una máquina CNC para barras colectoras 3 en 1 ofrece mayores ventajas cuando la producción requiere una geometría uniforme en conjuntos variados de barras colectoras, cuando los traslados y las nuevas mediciones generan defectos evitables y cuando no hay espacio en planta para varias células de trabajo independientes. Los equipos separados siguen estando justificados cuando la producción se compone principalmente de lotes largos y estables que mantienen ocupadas en paralelo todas las estaciones específicas.
La comparación final debe basarse en planos reales del trabajo actual: tamaños de material, diámetros de orificio, número de dobleces, cantidades por lote, frecuencia de revisión, tolerancias de longitud final y distancia que recorre el material entre procesos. Estos factores permiten determinar si la limitación está en la capacidad de la prensa o en la coordinación del proceso. En muchos trabajos con lotes mixtos de barras colectoras, la coordinación es el problema más costoso, y la integración es la forma directa de eliminarlo.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.