


Por qué aparecen rebabas después del punzonado de barras colectoras y cómo prevenirlas
Las rebabas tras el punzonado de barras colectoras son más que un defecto estético. En conductores de cobre y aluminio, un borde elevado o desgarrado puede reducir la distancia de aislamiento, interferir con el apilamiento o las uniones atornilladas, crear riesgos de manipulación e introducir variabilidad en las operaciones posteriores de doblado o ensamblaje. Un redondeo ligero y uniforme puede ser aceptable cuando se elimina mediante una etapa de acabado controlada. Las rebabas afiladas, irregulares o que empeoran rápidamente suelen indicar que las herramientas, la holgura, el soporte del material o la configuración de la máquina requieren atención.
Para los equipos de calidad y seguridad, la cuestión útil no es simplemente si un orificio punzonado tiene rebaba. Es si el estado del borde se mantiene dentro de los requisitos de la pieza, es repetible en todo el lote y puede controlarse antes de que los operarios empiecen a compensarlo con desbarbado manual. Una vez que el acabado manual se vuelve rutinario, puede ocultar un proceso en deterioro mientras añade mano de obra, calidad de borde inconsistente y nuevos riesgos de corte.
Cómo debe formarse un borde punzonado limpio
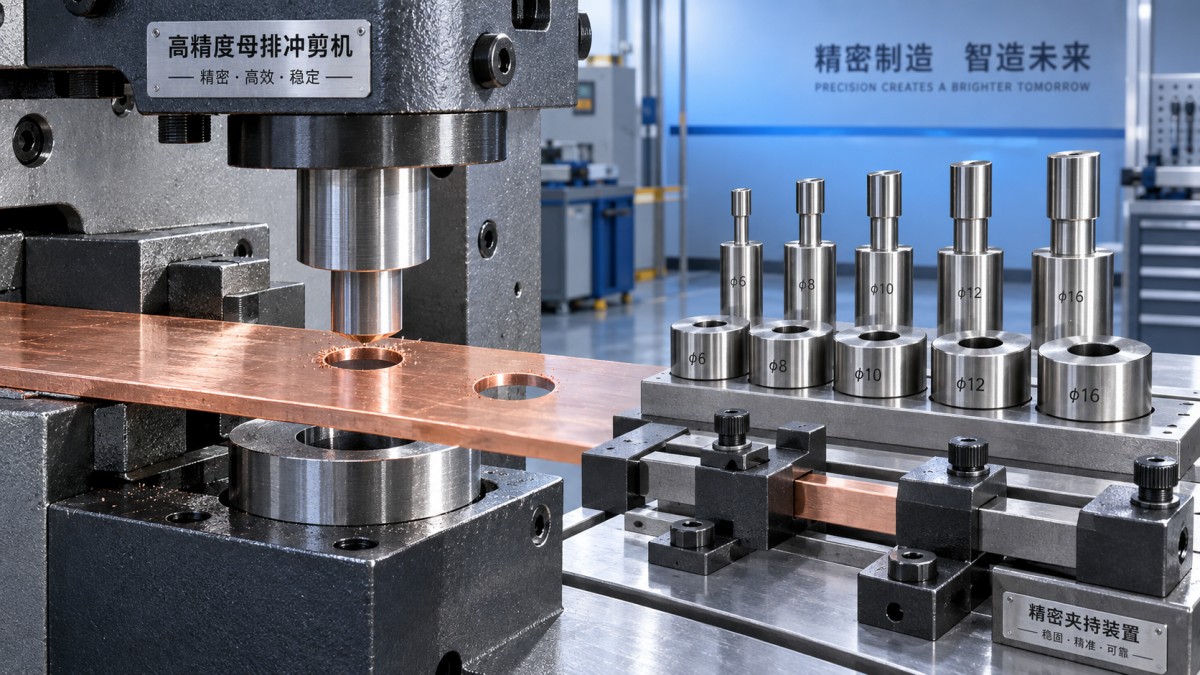
El punzonado separa el material por etapas. Primero, el punzón presiona la barra colectora contra la abertura de la matriz; el material se deforma plásticamente, se inician grietas desde los bordes del punzón y de la matriz, y estas grietas se unen para completar la separación. Un resultado limpio depende de que las grietas se encuentren en la zona prevista.
Si la holgura entre punzón y matriz no es adecuada, si los bordes de corte están desgastados o si la barra se mueve durante el recorrido, el material se estira y desgarra en lugar de fracturarse limpiamente. El labio restante en el lado de salida se convierte en la rebaba. La apariencia del borde puede ayudar a delimitar la causa: una rebaba fina y uniforme puede indicar un problema de holgura o de material, mientras que una rebaba irregular concentrada en un lado suele sugerir desalineación, desgaste desigual o sujeción deficiente.
El punzonado de orificios y el cizallado de perfiles requieren verificaciones independientes. Una máquina de punzonado y cizallado de barras colectoras puede utilizar diferentes estaciones y herramientas para cada operación, pero un soporte deficiente del material, los bordes desgastados y la desalineación pueden afectar a ambas. Un orificio punzonado limpio no demuestra que la estación de cizallado esté correctamente ajustada, y un buen borde de cizallado no confirma que el par punzón-matriz tenga la holgura adecuada.
El estado de las herramientas suele ser lo primero que debe revisarse
Las puntas de punzón romas y los bordes redondeados de la matriz aumentan la fuerza necesaria para separar la barra colectora. En lugar de producir una fractura controlada, la herramienta comprime y arrastra el material. El resultado puede ser una rebaba mayor, una zona de deformación más amplia o una superficie que parece desgarrada alrededor del orificio. En el cobre, esto también puede dejar un borde brillante y embadurnado; en el aluminio, el desgarro del borde puede hacerse especialmente visible según la aleación y el temple.
El desgaste de las herramientas no debe evaluarse solo por el número de ciclos. Debe inspeccionarse en comparación con la pieza terminada. Una rutina de inspección útil compara la altura y ubicación de la rebaba, el tamaño y la posición del orificio, y la apariencia del borde entre las primeras piezas y las muestras tomadas más adelante durante la producción. Una tendencia creciente de rebabas suele aportar más información que una medición aislada.
El daño no se limita al desgaste normal. Pequeñas mellas, adherencias o acumulación de material en el punzón pueden producir rebabas localizadas incluso cuando la mayor parte del borde parece aceptable. La acumulación de material es especialmente importante al procesar material de barra colectora más blando. Modifica la geometría efectiva del punzón y puede generar resultados inconsistentes de un ciclo a otro.
Cuando sea necesario sustituir una herramienta, haga coincidir el punzón y la matriz como un par de trabajo. Sustituir un componente sin confirmar sus dimensiones, perfil de corte y holgura prevista puede convertir una corrección por desgaste en un problema de configuración. Para aplicaciones que requieren herramientas de repuesto, una Matriz de corte correctamente especificada debe evaluarse por su ajuste, alineación y calidad del borde producido, en lugar de tratarse como un consumible genérico.
La holgura debe adaptarse al material, no solo al tamaño nominal
La holgura de la matriz es el espacio entre los bordes de corte del punzón y la matriz. Una holgura demasiado pequeña puede producir bruñido excesivo, alta fuerza de punzonado, desgaste acelerado y posibles daños en las herramientas. Una holgura demasiado grande permite que se deforme más material antes de la fractura, lo que normalmente aumenta el redondeo y la formación de rebabas. Ninguna de estas condiciones se resuelve de forma fiable aumentando la presión hidráulica.
El espesor nominal de la barra colectora por sí solo no es suficiente para ajustar la holgura. También importan el grado del material, el temple, la tolerancia de espesor y la operación. Una barra de cobre recocido blando y una aleación de cobre más dura del mismo espesor pueden no comportarse de la misma manera. El aluminio también varía considerablemente según la aleación y el temple. Cuando una línea de producción alterna entre diferentes especificaciones de barras, utilizar una única configuración de herramientas sin cambios puede producir bordes aceptables en un trabajo y deficientes en el siguiente.
Para una producción controlada, la configuración aprobada debe indicar la especificación real del material y el rango de espesor que cubre. Los registros de calidad que solo identifican “barra colectora de cobre” o “barra colectora de aluminio” dejan demasiado margen para variaciones de proceso no reconocidas.
La desalineación y el soporte inadecuado generan defectos asimétricos
Un punzón y una matriz pueden estar afilados individualmente y aun así generar rebabas si sus líneas centrales no coinciden. El desgaste de las guías, los sujetadores flojos, la instalación incorrecta de la herramienta, un portaherramientas dañado o una carga descentrada del ariete pueden modificar la relación entre los bordes de corte. Entonces la separación se vuelve más estrecha en un lado y más amplia en el otro. Esto produce con frecuencia un patrón de rebaba unilateral y también puede afectar al diámetro o la redondez del orificio.
El movimiento de la barra colectora durante el recorrido crea un problema relacionado. La pieza de trabajo debe estar plana, apoyada y sujeta suficientemente cerca de la operación. Una sección larga sin soporte puede elevarse o desplazarse bajo la fuerza. Los materiales finos, las tiras estrechas y las piezas punzonadas cerca de un borde son más sensibles porque hay menos material circundante para resistir la deformación.
Los responsables de seguridad deben considerar la sujeción inestable de la pieza como algo más que un problema de calidad. Los operarios pueden sentirse tentados a sujetar con la mano una barra que se desplaza, retirar recortes antes de que el ariete haya regresado por completo o introducir la mano en el área de herramientas para despejar un atasco. La acción correctiva consiste en restablecer el posicionamiento, soporte, resguardo y procedimientos de despeje adecuados, no en depender de una colocación manual más cuidadosa.
El material y la secuencia de operaciones pueden cambiar el resultado
El material de barra colectora puede llegar con variaciones de espesor, tensiones residuales, contaminación superficial o deformaciones por manipulaciones anteriores. Una barra que no está plana puede contactar las herramientas de forma desigual. La película protectora, la oxidación o los residuos cerca de la abertura de la matriz también pueden impedir un asentamiento uniforme. Estas condiciones son fáciles de pasar por alto cuando la inspección se centra únicamente en el orificio terminado.
La secuencia de operaciones importa cuando el punzonado se combina con corte y doblado. Punzonar demasiado cerca de un borde recién cizallado, o procesar una pieza que ya ha sido deformada por una operación anterior, puede cambiar la forma en que se soporta el material. Si las rebabas aparecen solo en determinadas posiciones de los orificios, compare esas ubicaciones con los dobleces, bordes, ranuras y abrazaderas cercanos antes de modificar todos los ajustes de las herramientas.
La identificación del material debe acompañar al trabajo. Cuando aparecen bordes no conformes, la investigación requiere el tipo de barra, el espesor real, el juego de herramientas, la estación utilizada, la configuración del operario y la secuencia de operaciones. Sin esa trazabilidad, un defecto recurrente puede atribuirse a la máquina incluso cuando está relacionado con una condición específica del material.
Incorpore el control de rebabas al proceso de inspección
La inspección visual sigue siendo útil, pero debe estar definida. “Sin rebaba evidente” es subjetivo y conduce a diferentes decisiones de aceptación entre turnos. Establezca las ubicaciones críticas de los bordes, el método de inspección, la frecuencia de muestreo y el umbral de aceptación para el conjunto específico. Las piezas utilizadas cerca de barreras de aislamiento, manguitos, laminaciones o espacios reducidos pueden requerir un control más estricto que las piezas con una holgura amplia y una etapa de desbarbado validada.
- Inspeccione las primeras piezas después de cada cambio de herramienta, cambio de material y ajuste significativo de la configuración.
- Revise tanto el lado de entrada del punzón como el lado de salida de la matriz, especialmente en orificios cercanos a bordes o dobleces.
- Registre la dirección y la ubicación de las rebabas, no solo su presencia.
- Retire virutas y recortes utilizando el procedimiento aprobado de aislamiento y despeje antes de que afecten al asentamiento o dañen la matriz.
- Establezca un criterio de activación del mantenimiento basado en la variación del estado del borde, no solo en averías o fallos visibles de las herramientas.
El desbarbado manual puede ser apropiado cuando está especificado, controlado y seguido de una inspección. No debe convertirse en la respuesta predeterminada a un proceso que produce bordes peligrosos o inconsistentes. El limado manual agresivo puede alterar la geometría del orificio, adelgazar un borde local, dejar partículas sueltas y exponer a los operarios a material afilado.
La secuencia de prevención más fiable es práctica: confirme el material, inspeccione el par punzón-matriz, verifique la holgura y la alineación, asegure la barra colectora y, a continuación, supervise el borde resultante durante la producción. Las rebabas suelen ser una advertencia temprana de que uno de esos controles se está desviando. Atender esa advertencia antes de que las piezas lleguen al ensamblaje protege tanto la calidad del borde como a las personas que manipulan las barras colectoras.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.