


Cálculo del ROI del doblado de barras colectoras con CNC servo para plantas de aparamenta eléctrica
Cálculo del ROI del plegado de barras colectoras CNC servo para plantas de aparamenta eléctrica
Para las plantas de aparamenta eléctrica, invertir en una máquina plegadora de barras colectoras CNC servo no es solo una mejora de producción: es una decisión empresarial medible. Al reducir la mano de obra manual, mejorar la precisión de plegado, minimizar el desperdicio de material y acelerar el rendimiento, la máquina adecuada puede ofrecer un sólido retorno de la inversión. Lo importante es que el ROI no debe evaluarse únicamente por el precio de compra de la máquina. En la fabricación de barras colectoras, el coste real suele estar en los retrabajos, los retrasos de ajuste, la dependencia de los operarios, el cobre dañado y los trabajos que permanecen sin terminar mientras la línea de montaje está esperando.
Un cálculo práctico del ROI comienza por la forma en que una planta produce realmente la aparamenta eléctrica. Un taller que fabrica lotes repetitivos de cuadros de distribución tiene una estructura de costes diferente a la de una planta que gestiona conjuntos de media tensión de bajo volumen fabricados bajo pedido de ingeniería. Ambas pueden beneficiarse de la automatización, pero el mecanismo de recuperación no es idéntico. Las plantas de alto volumen suelen recuperar la inversión mediante la reducción del tiempo de ciclo; las plantas de producción mixta a menudo obtienen más beneficios de una calidad repetible, una recuperación más sencilla de programas y menos correcciones costosas durante el montaje final.
Comience por el coste del proceso de plegado existente
Antes de estimar los ahorros, documente honestamente el proceso actual. Muchas plantas comparan un nuevo sistema CNC únicamente con el salario de un operario de plegado. Eso es demasiado limitado. El plegado manual o semimanual normalmente implica medir, marcar, ajustar topes, comprobar ángulos, trasladar piezas entre estaciones y corregir piezas que no encajan en el armario o punto de conexión previsto. Es fácil pasar por alto esos minutos porque se distribuyen entre la fabricación, la inspección y el montaje.
La referencia inicial debe incluir mano de obra directa, supervisión, horas extra, valor de la chatarra, tiempo de retrabajo, cambio de utillaje y el coste de las interrupciones de producción. El cobre y el aluminio no son materiales indulgentes desde la perspectiva de compras: un pliegue incorrecto cerca de un orificio punzonado puede dejar una pieza inadecuada para el plano original, aunque pueda conservarse para un futuro trabajo más pequeño. Las plantas deben registrar esto como material residual recuperable, no asumir que conserva su valor total.
Un método útil es tomar muestras de varios pedidos representativos durante dos a cuatro semanas. Registre el número de piezas de barras colectoras, el total de pliegues, los minutos de operario, las piezas rechazadas y el tiempo dedicado a esperar correcciones. Incluya tanto pliegues simples de 90 grados como perfiles más complejos que requieran espaciado y orientación precisos. El resultado es mucho más fiable que utilizar una única cifra de «minutos medios por pieza».
La fórmula del ROI es sencilla; los datos de entrada no
El cálculo estándar es directo:
ROI anual (%) = (Beneficio financiero anual − Coste operativo anual) ÷ Inversión total × 100
Para la planificación de capital, muchos responsables también utilizan el período de recuperación:
Período de recuperación (años) = Inversión total ÷ Beneficio financiero anual neto
La inversión total debe cubrir más que la cotización del equipo. Añada el transporte, los costes relacionados con la importación cuando corresponda, la instalación, la preparación eléctrica, la formación de operarios, el utillaje inicial y una provisión realista para el tiempo de puesta en marcha. Si la máquina requiere cambios en el flujo de materiales o en las medidas de seguridad, esos costes también deben incluirse en el proyecto. Omitirlos hace que la propuesta parezca mejor sobre el papel, pero más débil cuando finanzas revisa las cifras finales.
El beneficio financiero anual generalmente procede de cuatro fuentes: capacidad de mano de obra liberada para otros trabajos, reducción de desperdicios y retrabajos, aumento de la producción productiva y menos interrupciones en el montaje. No cada minuto ahorrado se convierte en un ahorro de efectivo. Si un operario sigue empleado y el volumen de producción no cambia, el beneficio puede ser capacidad en lugar de reducción de nómina. Esto sigue teniendo valor, especialmente cuando las horas extra son habituales o cuando es difícil contratar fabricantes cualificados, pero debe describirse con precisión en el caso de inversión.
Dónde el plegado CNC servo cambia la economía
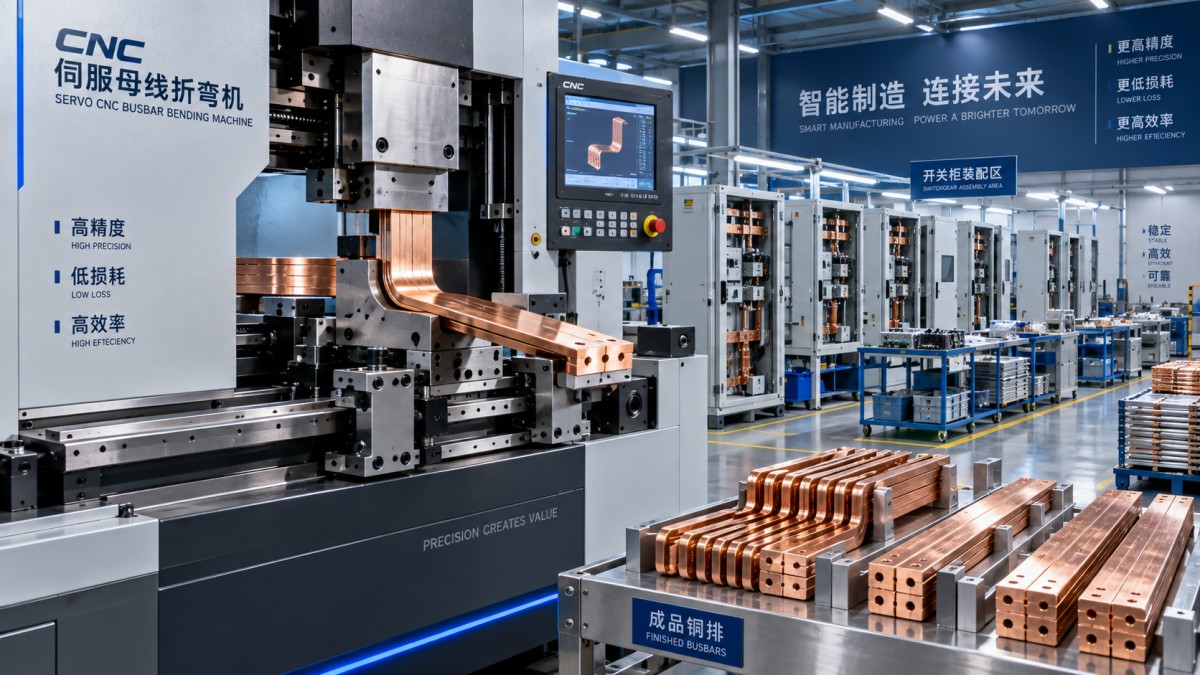
Una máquina plegadora de barras colectoras CNC servo justifica su lugar cuando la programación y la repetibilidad sustituyen a la configuración manual repetida. En lugar de depender de un operario para interpretar cada ángulo, desplazamiento y secuencia de plegado a partir de un plano, la planta puede almacenar programas probados y reproducirlos en pedidos futuros. Esto importa cuando los diseños de aparamenta eléctrica se repiten con pequeñas variaciones, cuando varios turnos utilizan los mismos planos o cuando los operarios experimentados no siempre están disponibles.
La precisión tiene un efecto directo sobre los costes. Una barra colectora que se desvía solo ligeramente del ángulo previsto puede provocar problemas de presión de contacto, desalineación en los aisladores, interferencias con las divisiones del panel o la necesidad de calces adicionales durante el montaje. El departamento de fabricación puede considerar que se trata de un ajuste menor; el equipo de montaje ve un retraso con un armario ocupando un valioso espacio de planta. Los modelos de ROI más sólidos asignan al menos un coste interno a estas interrupciones en lugar de tratarlas como una incidencia inevitable del taller.
El rendimiento también debe evaluarse en el cuello de botella, no solo en la estación de plegado. Si el punzonado, el corte y el plegado se gestionan como colas separadas, una máquina de plegado más rápida por sí sola puede no mejorar de forma significativa la producción de paneles terminados. En algunas plantas, una disposición combinada de procesamiento de barras colectoras es más económica porque reduce la manipulación de piezas entre operaciones. En otras, se justifica el equipo dedicado porque el volumen es suficientemente alto para mantener ocupada cada estación. No existe una respuesta universal; la mezcla de producción lo determina.
Adapte la capacidad al trabajo que realmente realiza
Un error común de compra es seleccionar una máquina solo según su capacidad máxima. Una planta puede procesar ocasionalmente una barra de cobre grande, pero pasar la mayor parte del año plegando conductores más pequeños y repetitivos. La mejor pregunta es si la máquina gestiona eficientemente el rango de trabajo habitual, con utillaje adecuado y un sistema de control que los operarios puedan utilizar de forma constante.
Por ejemplo, la gama demáquinas de barras colectoras de cobre DXJ-80CN incluye configuraciones diseñadas para barras colectoras de hasta 300 mm de ancho y 20 mm de espesor, con una capacidad de 800 KN. La configuración DXJ-803CN combina punzonado, corte y plegado mediante estaciones hidráulicas independientes, mientras que su control de plegado Siemens PLC admite la introducción directa de ángulos y la memoria de programas. Su precisión de plegado declarada es de ±0.5°, una especificación que conviene considerar cuando el ajuste uniforme es un problema recurrente. Estas cifras solo son útiles si corresponden a las dimensiones de material, los tipos de pliegue y la carga de trabajo diaria de la planta; adquirir una capacidad excesiva que rara vez se utiliza puede alargar el período de recuperación.
La durabilidad del utillaje merece una atención similar. Los punzones y las matrices de plegado son consumibles en términos económicos, incluso cuando duran mucho tiempo. Los compradores deben preguntar qué calidades se utilizan, qué herramientas comunes para orificios y pliegues se incluyen, con qué rapidez pueden suministrarse los repuestos y si el soporte técnico local o remoto puede ayudar a diagnosticar problemas de configuración. Un precio inicial bajo pierde su atractivo si una herramienta desgastada o dañada mantiene inactiva una línea de producción.
Elabore tres escenarios de ROI, no una previsión optimista
Una solicitud de inversión razonable utiliza escenarios conservador, previsto y de alta utilización. El escenario conservador debe asumir el volumen actual de pedidos, ahorros modestos de mano de obra y ninguna reducción inmediata de plantilla. El escenario previsto puede incluir una reducción realista de desperdicios y la evitación de horas extra basada en registros de producción medidos. El escenario de alta utilización puede reflejar el crecimiento de capacidad previsto, pero no debe ser la única justificación para la compra.
Mire más allá de la ficha de especificaciones de la máquina
La propia máquina es solo una parte de la inversión. Pregunte al proveedor cómo se crean y respaldan los programas, si la interfaz admite los idiomas utilizados en el área de producción, qué cubre el soporte remoto y cómo se gestionan las piezas de repuesto en su región. Para las plantas que procesan tanto cobre como aluminio, confirme las recomendaciones de utillaje y proceso para cada material en lugar de asumir que ajustes idénticos producirán resultados idénticos.
Dexinjia, fundada en 2014, fabrica equipos de procesamiento de barras colectoras CNC, incluidas máquinas 3 en 1, sistemas de plegado CNC y equipos hidráulicos portátiles. La empresa declara que aplica control de calidad durante toda la producción y posee certificaciones ISO, 3A, CE y EAC. Para un comprador, el siguiente paso pertinente sigue siendo la verificación práctica: revise la configuración exacta del modelo, el alcance del suministro, las condiciones de garantía, la compatibilidad eléctrica y los acuerdos de respuesta de servicio antes de convertir esas afirmaciones en supuestos de compra.
La mejor decisión de inversión suele surgir de un cálculo de prueba breve basado en planos reales y registros de producción recientes. Si el período de recuperación proyectado depende por completo de drásticos recortes de mano de obra o de un aumento no probado de los pedidos, deténgase. Si sigue siendo creíble después de incluir la formación, el utillaje, una utilización conservadora y una provisión realista para mantenimiento, entonces una máquina plegadora de barras colectoras CNC servo no es simplemente un nuevo activo en planta: es una forma controlada de reducir el coste oculto de la fabricación de barras colectoras.
Envíenos un mensaje
Contáctenos
*Respetamos su confidencialidad y toda la información está protegida.
Servicio de primera calidad y equipo profesional de posventa.